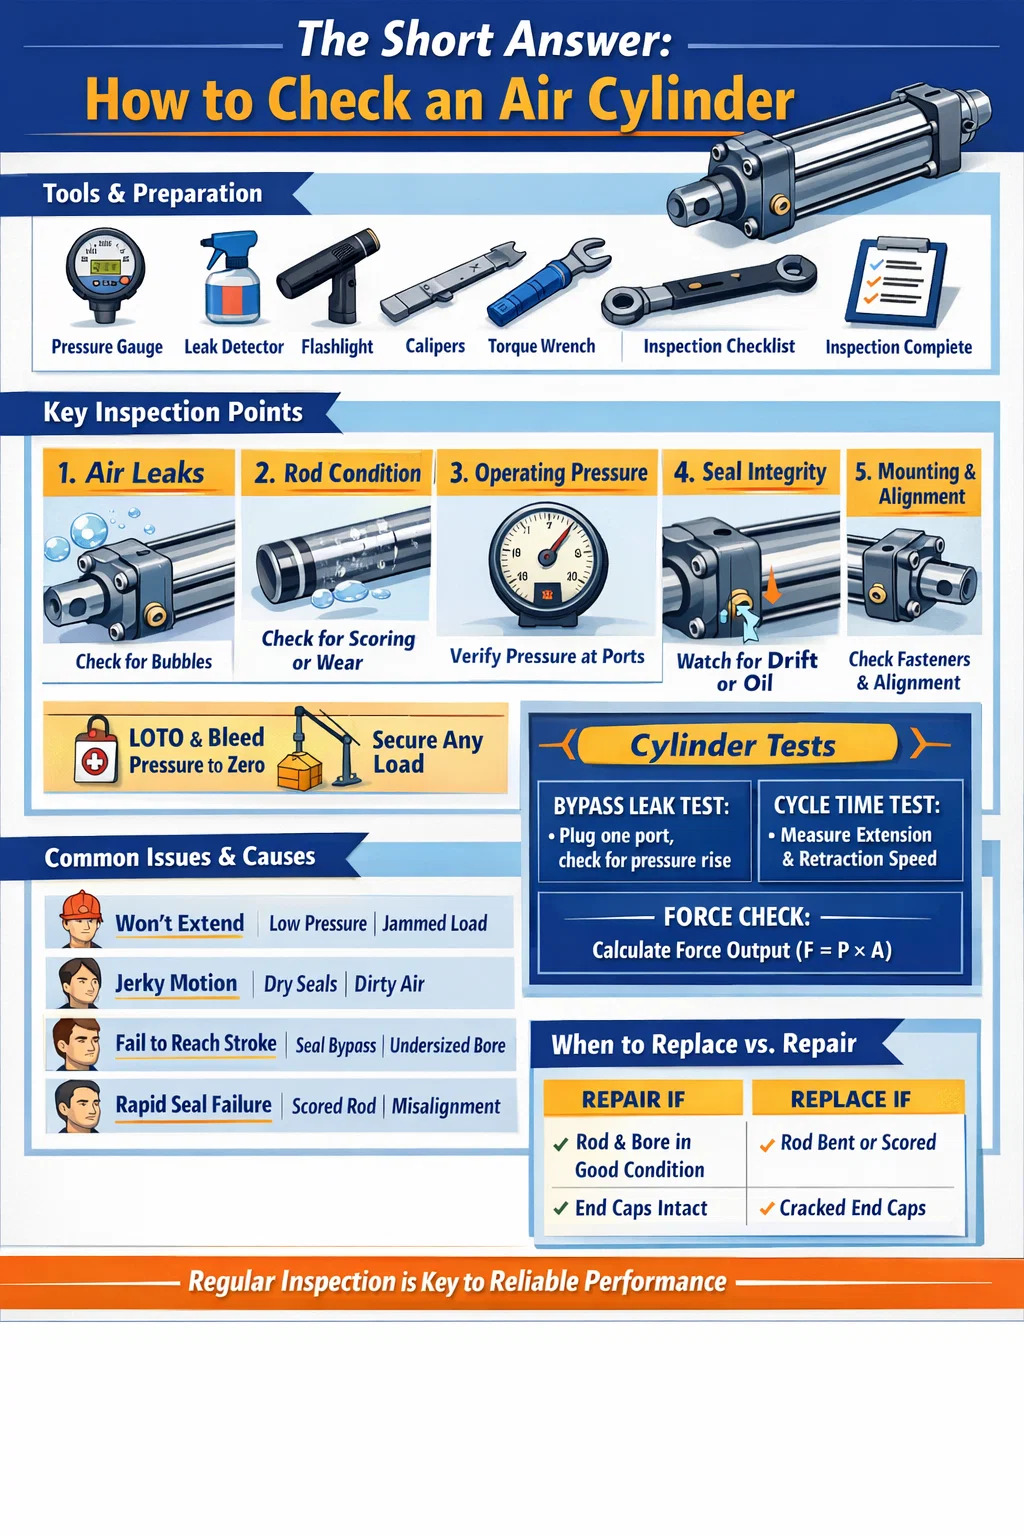


Răspunsul scurt: Cum să verificați un cilindru de aer
Pentru a verifica un cilindru de aer , trebuie să îl inspectați în cinci zone principale: scurgeri de aer, presiune de funcționare, starea tijei pistonului, integritatea etanșării și stabilitatea montajului. Un cilindru pneumatic sănătos trebuie să se extindă și să se retragă fără ezitare, să mențină presiunea fără scurgeri audibile și să nu prezinte infiltrații vizibile de ulei sau zgârieturi ale tijei. Dacă oricare dintre aceste condiții eșuează, cilindrul necesită atenție imediată înainte de a-l repune în funcțiune.
Majoritatea defecțiunilor cilindrului de aer nu se produc brusc. Se dezvoltă treptat prin uzură, contaminare sau lubrifiere necorespunzătoare. Știind ce să căutați și când să căutați, puteți detecta problemele într-un stadiu incipient - înainte ca acestea să provoace opriri ale mașinii, defecte ale produsului sau incidente de siguranță. Procesul de inspecție prezentat mai jos se aplică cilindrilor pneumatici standard cu dublă acțiune, cilindrilor cu acțiune simplă și celor mai multe variante de cilindri compacte sau ghidate utilizate în automatizarea industrială.
Instrumente și pregătire înainte de a începe
Înainte de a atinge cilindrul de aer, adunați uneltele potrivite și asigurați-vă zona de lucru în siguranță. Omiterea pregătirii este unul dintre cele mai frecvente motive pentru care rezultatele inspecției sunt ratate sau citite greșit.
Ce vei avea nevoie
- Manometru digital sau analogic (potrivit domeniului de funcționare al sistemului dvs.)
- Soluție de apă cu săpun sau spray comercial pentru detectarea scurgerilor
- Curățați o cârpă fără scame
- Lanterna sau lampă de inspecție
- Cheie dinamometrică pentru verificarea strângerii elementelor de fixare
- Etrier sau micrometru pentru măsurarea diametrului tijei (pentru inspecții detaliate)
- Jurnal de întreținere sau formular de listă de verificare a inspecției
Pași de siguranță înainte de inspecție
Izolați întotdeauna alimentarea cu aer comprimat la circuitul care conține cilindrul. Utilizați o procedură de blocare/etichetare (LOTO) pe supapa de alimentare cu aer. Aerisiți presiunea din aval la zero folosind evacuarea manuală a sistemului sau o supapă de purjare. Confirmați presiunea zero pe manometru înainte de a atinge orice fiting, port sau dispozitiv de fixare. Aer comprimat la presiuni chiar și modeste în magazin - de obicei 80 până la 120 PSI (5,5 până la 8,3 bar) — poate provoca vătămări grave dacă armăturile sunt slăbite sub presiune.
Dacă cilindrul face parte dintr-o aplicație verticală portantă (suține un cap de presare, o clemă sau un dispozitiv de ridicare), susțineți mecanic sarcina înainte de depresurizare. Nu vă bazați niciodată doar pe presiunea aerului pentru a susține o sarcină în timpul inspecției.
Verificarea scurgerilor de aer: cel mai critic pas
Scurgerea de aer este cel mai comun mod de defecțiune în cilindrii pneumatici. Chiar și o mică scurgere risipește aerul comprimat în mod continuu, crescând costurile cu energia și reducând forța actuatorului. O scurgere la fel de mică ca un orificiu cu diametrul de 1 mm la 7 bari poate risipi peste 3.600 de litri de aer liber pe oră , costând sute de dolari anual doar în energie electrică - pe cilindru.
Scurgeri externe
Presurizați din nou cilindrul în condiții controlate, supravegheate. Aplicați apă cu săpun sau spray de detectare a scurgerilor pe toate suprafețele exterioare: fitinguri, piulițe de tirant, îmbinări ale capacului de capăt, zona de etanșare a tijei (unde tija pistonului iese din capacul frontal) și orice șuruburi ale supapei cu ac de pernă. Urmăriți la formarea și creșterea bulelor. O scurgere lentă poate dura 10-15 secunde pentru a arăta barbotații vizibile, așa că nu vă grăbiți cu acest pas.
Acordați o atenție deosebită zonei de etanșare a tijei. Bulele care se formează în mod constant în jurul tijei pe măsură ce aceasta se mișcă indică o etanșare uzată a tijei sau o etanșare ștergător deteriorată. Acest lucru este obișnuit în special în cilindrii care s-au acumulat peste 5 milioane de cicluri sau au funcționat în medii murdare în care particulele accelerează uzura etanșării buzelor.
Scurgeri interne (scurgeri de bypass)
O scurgere internă – în care aerul ocolește garniturile pistonului și trece de la o cameră la alta – este mai greu de detectat vizual, dar provoacă la fel de multe probleme. Simptomul este de obicei mișcare lentă sau în derivă: cilindrul se mișcă atunci când ar trebui să mențină poziția sau nu se va extinde sau retrage complet sub sarcină chiar și cu presiunea de alimentare corectă.
Pentru a testa scurgerile de by-pass fără dezasamblare: cu cilindrul la sfârșitul cursei în ambele direcții, presurizați un orificiu și conectați orificiul de evacuare opus. Dacă presiunea în camera blocată crește în timp, aerul traversează pistonul - confirmând o etanșare uzată a pistonului. Ar trebui să apară un cilindru sănătos creșterea presiunii zero în camera etanșă peste 60 de secunde .
Inspectarea tijei pistonului pentru uzură și deteriorare
Tija pistonului este una dintre cele mai expuse componente dintr-un cilindru pneumatic. Intră și iese în ciclu de sute de mii de ori, expus la mediul înconjurător la fiecare cursă de extensie. Chiar și un defect minor al suprafeței tijei va accelera uzura etanșării tijei - transformând ceea ce ar fi o simplă înlocuire a etanșării în cicluri repetate de întreținere.
Inspecție vizuală a tijei
Ștergeți tija cu o cârpă fără scame și inspectați-i toată lungimea expusă la lumină bună. Căutați:
- Scoruri sau zgârieturi — zgârieturile longitudinale care se desfășoară de-a lungul axei tijei permit aerului să iasă dincolo de garnitura tijei și sunt un motiv pentru înlocuirea imediată a tijei sau relustruire.
- Coroziune sau pitting — pete de rugină sau sâmburi de pe tijele cromate distrug suprafața de contact a etanșării. Chiar și rugina ușoară de suprafață care nu se șterge este un semn de avertizare.
- Adancituri sau puncte plate — acestea indică un impact extern. O tijă îndoită sau îndoită creează o încărcare laterală neuniformă pe etanșarea tijei și bucșă.
- Film de ulei pe suprafața tijei — o peliculă ușoară și curată de lubrifiant este normală în sistemele lubrifiate. Plânsul de ulei greu sau formarea de picături indică o etanșare a tijei suflată.
Verificare dimensională
Pentru cilindrii în aplicații de precizie sau cei suspectați de încărcare laterală, măsurați diametrul tijei în mai multe puncte de-a lungul lungimii sale cu etriere. Comparați cu diametrul nominal al tijei și toleranța producătorului. Majoritatea cilindrilor de aer standard ISO 15552 folosesc tije de oțel întărite și cromate cu o toleranță h8 sau h9 — pentru o Tijă nominală de 25 mm, intervalul de diametru acceptabil este de aproximativ 24,967 mm până la 24,987 mm . Orice conicitate măsurabilă, ovalitate sau citire subdimensionată indică uzura care va compromite etanșarea.
Verificarea dreptății tijei
Așezați tija îndepărtată pe o placă cu suprafață plană sau blocuri în V și rulați-o încet. Orice vibrație vizibilă sau puncte înalte indică îndoire. Alternativ, montați un indicator cu cadran pe o bază magnetică și măturați de-a lungul lungimii tijei în timp ce îl rotiți. O epuizare maximă de 0,05 mm pe 100 mm de lungime a tijei este un criteriu comun de acceptare. Tijele îndoite trebuie înlocuite - îndreptarea nu este acceptabilă pentru tijele cilindrului pneumatic.
Verificarea presiunii de funcționare și a performanței cilindrului
Chiar dacă un cilindru de aer nu prezintă scurgeri externe și o tijă curată, este posibil să funcționeze în continuare sub specificație. Testarea presiunii și a comportamentului ciclului vă oferă o imagine funcțională pe care verificările pur vizuale nu o pot oferi.
Verificarea presiunii de alimentare
Conectați un manometru calibrat cât mai aproape posibil de portul cilindrului - direct la racordul de admisie, dacă este posibil. Cu cilindrul rulând în mod normal, înregistrați presiunea atât la porturile de extindere, cât și de retragere. Comparați aceste citiri cu presiunea de funcționare specificată pentru aplicație.
O cădere de presiune mai mare de 10–15% între valoarea de referință a regulatorului și admisia cilindrului în timpul mișcării sugerează o restricție excesivă a debitului în circuit - o supapă de control a debitului parțial înfundată, o linie de alimentare subdimensionată sau un amortizor/toba de eșapament înfundat pe partea de evacuare. Acest tip de lipsă de presiune provoacă o mișcare lentă chiar și cu un cilindru sunet mecanic.
Măsurarea vitezei și a timpului de ciclu
Cronometrarea cursei complete de extindere și retragere cu un cronometru sau cu contorul de cicluri PLC al mașinii. Comparați cu datele inițiale de punere în funcțiune sau cu timpul de ciclu estimat de producător la presiunea dvs. de funcționare. Un cilindru care obișnuia să finalizeze o cursă de 200 mm în 0,4 secunde, dar acum durează 0,7 secunde – fără modificarea presiunii sau a sarcinii – prezintă uzură internă, etanșare sau defecțiune a lubrifierii.
Forțați verificarea ieșirii
Forța teoretică de ieșire a unui cilindru pneumatic este calculată astfel:
F = P × A , unde F este forța (Newtoni), P este presiunea (Pa) și A este aria pistonului (m²).
Pentru un cilindru de 63 mm la 6 bar (600.000 Pa), forța de extindere teoretică este de aproximativ 1.870 N (190 kgf) . În practică, forța reală este redusă de frecarea etanșării tijei, contrapresiunea pe partea de evacuare și orice probleme de aliniere mecanică. Dacă cilindrul dvs. nu reușește să mute sarcinile pe care le manipula anterior fără probleme, acest calcul vă ajută să determinați dacă problema este presiunea de alimentare insuficientă sau degradarea mecanică.
| Dimensiunea alezajului (mm) | Suprafața pistonului (cm²) | Extinde forța la 6 bar (N) | Forța de extindere la 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Inspectarea etanșărilor: când se înlocuiește fără dezasamblare
Garniturile sunt componentele cele mai predispuse la uzură din interiorul oricărui cilindru pneumatic. Garnitura pistonului, etanșarea tijei și etanșarea ștergătoarelor se degradează în timp din cauza ciclului de căldură, a contaminării și a stresului fizic de compresie și extensie. Mulți tehnicieni așteaptă până când nu reușesc înlocuirea etanșărilor - dar până în acel moment, etanșarea care curgea a deteriorat adesea componentele adiacente.
Semne de uzură a etanșării tijei (vizibile fără demontare)
- Reziduuri uleioase sau aspect umed pe suprafața tijei chiar în afara capacului frontal
- Aer suflat dincolo de tijă pe extensie (audibil sau detectabil cu mâna lângă zona de etanșare a tijei)
- Acumularea de murdărie și murdărie pe tijă care nu este prezentă în altă parte a mașinii - aceasta indică etanșarea ștergătoarelor nu mai răzuiește tija la retragere
Semne de uzură a etanșării pistonului (deduse din comportament)
- Cilindrul se deplasează lent sub sarcină, fără nicio mișcare comandată
- Cilindrul nu reușește să mențină o poziție de prindere, necesitând presiune continuă a aerului pentru a-l menține
- Reducerea forței de ieșire în ciuda presiunii corecte de alimentare – aerul ocolește pistonul în loc să-l împingă
- Mișcare neregulată sau sacadată – uneori numită „lip-slip” – cauzată de frecarea neuniformă a etanșării, deoarece etanșarea pistonului se uzează neuniform
Material de etanșare și considerații de temperatură
Garniturile standard ale cilindrilor pneumatici sunt fabricate din NBR (cauciuc nitrilic), evaluate pentru aproximativ -20°C până la 80°C . În medii cu temperaturi mai ridicate - lângă cuptoare, autoclave sau prese de formare la cald - aceste etanșări se defectează prematur. Dacă cilindrul dvs. arde în mod repetat prin etanșări în mai puțin de un an într-un mediu fierbinte, soluția este trecerea la etanșări PTFE sau Viton, nu înlocuirea mai frecventă. Garniturile Viton pot face față de obicei la temperaturi continue până la 200°C .
Verificarea montării și alinierii cilindrului
Montarea defectuoasă este responsabilă pentru un procent mare de defecțiuni premature ale cilindrului de aer. Când un cilindru este aliniat greșit cu traseul său de sarcină, fiecare cursă creează încărcare laterală pe tijă și bucșa tijei. Acest lucru accelerează uzura etanșării tijei, poate curba tija pistonului în timp și, în cele din urmă, deteriorează alezajul cilindrului.
Ce trebuie verificat la montaj
- Cuplul de montare a elementelor de fixare — verificați toate piulițele bieletelor, șuruburile flanșei și șuruburile de fixare cu picior cu o cheie dinamometrică. În timp, vibrațiile slăbesc elementele de fixare. Un capac de capăt liber poate crea o scurgere de aer la îmbinarea capacului; un suport de picior slăbit poate face ca cilindrul să se balanseze în timpul cursei, creând o nealiniere dinamică.
- Conexiune la capătul tijei — inspectați știftul capului, inelul tijei sau conexiunea filetată a capătului tijei tată/femă. Uzura orificiului știftului șchetului este un semn de nealiniere unghiulară. Capul sau capul tijei trebuie să pivoteze liber, dar fără joc radial vizibil.
- Dreptatea corpului cilindrului — vizualizarea de-a lungul corpului cilindrului și compararea acesteia cu direcția de mișcare a sarcinii antrenate. Orice unghi vizibil între axa cilindrului și traseul sarcinii indică o aliniere greșită. Chiar și o dezaliniere de 1° pe un cilindru de cursă de 200 mm generează aproximativ 3,5 mm de deplasare laterală la capătul tijei - mai mult decât suficient pentru a crea o sarcină laterală măsurabilă.
- Dispozitive anti-rotație — la cilindrii ghidați sau nerotativi, verificați dacă canalul antirotație sau tija de ghidare exterioară este intactă și nu este uzată. O caracteristică anti-rotație eșuată permite tijei pistonului să se rotească sub sarcină, răsucirea și deteriorarea furtunurilor și senzorilor conectați la ea.
Suport de montare și structură de susținere
Inspectați suportul sau cadrul pe care se montează cilindrul. Crăpăturile în suporturile sudate, găurile alungite pentru șuruburi sau plăcuțele de montare deformate indică că cilindrul a absorbit sarcinile de șoc pentru care nu a fost proiectat. Aceste probleme structurale trebuie corectate - nu doar cilindrul în sine. Instalarea unui nou cilindru într-un suport fisurat sau deformat va produce aceeași defecțiune într-o fracțiune din durata normală de viață.
Inspectarea pernelor, a porturilor și a comportamentului la sfârșitul cursei
Mulți cilindri pneumatici sunt echipați cu perne interne - supape cu ac reglabile la fiecare capac care limitează fluxul de evacuare aproape de sfârșitul cursei, decelerând pistonul fără probleme pentru a preveni impactul. Când pernele eșuează sau sunt reglate incorect, pistonul lovește puternic capacul de capăt la fiecare ciclu. De-a lungul timpului, acest lucru cauzează oboseală metalică în capacul de capăt, slăbește tiranții și poate crăpa cilindrul.
Verificarea reglajului pernei
Cu cilindrul care circulă normal, ascultați și urmăriți decelerația de la sfârșitul cursei. Un cilindru amortizat corespunzător ar trebui să încetinească în mod vizibil și să ajungă la sfârșitul cursei cu o oprire ușoară - nu o bubuitură puternică. Dacă auziți un impact metal pe metal la sfârșitul cursei, acul pernei este deschis prea mult (oferind o restricție insuficientă) sau garnitura pernei din interiorul capacului de capăt s-a uzat și necesită demontare pentru a fi înlocuită.
Reglați supapa acului pernei câte un sfert de tură și observați efectul. Scopul este cea mai ușoară oprire posibilă, fără a crea un efect de „sărire înapoi” - în cazul în care restricția excesivă face ca cilindrul să se blocheze chiar înainte de sfârșitul cursei. Majoritatea producătorilor recomandă o reglare a pernei care aduce pistonul în repaus într-o cursă de aproximativ 5-15 mm. înainte de oprirea mecanică.
Verificarea porturilor de aer și a fitingurilor
Inspectați toate conexiunile filetate ale orificiilor de aer. Căutați filete deteriorate, fitinguri cu filet încrucișat sau corpuri fisurate ale fitingurilor. Un fiting care a fost îndepărtat în mod repetat și reinstalat în capacele din aluminiu va îndepărta în cele din urmă firele - dacă acest lucru este detectat din timp, o inserție de filet (Helicoil) poate repara portul fără a înlocui capacul de capăt. Dacă este lăsat până când fitingul se trage sub presiune, de obicei, întregul capac de capăt trebuie înlocuit.
Verificați dacă amortizoarele și amortizoarele de pe orificiile de evacuare nu sunt înfundate. O evacuare blocată creează contrapresiune care se opune mișcării cilindrului, reducând forța efectivă și încetinind timpul ciclului. În mediile murdare, tobe de eșapament trebuie curățate sau înlocuite fiecare 6 până la 12 luni ca element standard de întreținere.
Verificare lubrifiere: cilindri fără ulei vs. lubrifiați
Cilindrii pneumatici moderni sunt proiectați din ce în ce mai mult ca unități fără ulei - folosind etanșări și bucșe impregnate cu PTFE auto-lubrifiante care nu necesită lubrifiere externă. Cu toate acestea, sistemele mai vechi și cilindrii pentru sarcini grele se bazează în mod obișnuit pe un lubrifiator de linie (ungator) în amonte în circuitul de aer pentru a furniza o ceață controlată de ulei în fluxul de aer.
Pentru sisteme de cilindri lubrifiate
- Verificați nivelul uleiului din bolul de lubrifiere. Un lubrifiant uscat este una dintre cele mai frecvente cauze ale uzurii premature a etanșării. Umpleți cu tipul de ulei specificat de producător - de obicei Ulei pentru turbină ISO VG 32 sau echivalent . Nu utilizați ulei de mașini grele; picăturile sunt prea mari pentru a călători eficient prin circuitul de aer.
- Verificați rata de picurare a lubrifitorului - de obicei setată la 1 picătură la 10 picioare cubi standard (SCF) de flux de aer , sau conform specificațiilor producătorului cilindrului. Prea puțin ulei provoacă uzură; prea mult ulei cauzează acumularea de ulei în corpurile supapelor și cilindrii, ducând la lipire și contaminare.
- Dacă sistemul a funcționat fără ulei pentru o perioadă lungă de timp, nu reumpleți pur și simplu lubrifiatorul și reluați funcționarea. Garniturile uscate care au funcționat fără lubrifiere pot fi dezvoltate micro-rupturi care nu se vor resigila corect odată ce uleiul este restaurat.
Pentru cilindri fără ulei
Cilindrii fără ulei nu trebuie utilizați niciodată în aval de un lubrifiant. Introducerea uleiului într-un cilindru proiectat pentru funcționarea cu aer uscat contaminează garniturile PTFE, umflă anumite materiale de etanșare și atrage praful din aer care se transformă într-o pastă abrazivă în interiorul cilindrului. Dacă instalația dumneavoastră are un sistem centralizat de distribuție a aerului lubrifiat, cilindrii fără ulei trebuie să fie alimentați printr-o linie de ramificație dedicată, nelubrifiată, cu un filtru coalescent, pentru a elimina orice reziduuri de ulei.
Verificarea cilindrului de aer și a capacelor de capăt
Butoiul cilindrului (tubul corpului) și capacele de capăt sunt componente structurale. Deși rareori eșuează în funcționare normală, ele sunt supuse unei sarcini de oboseală la fiecare ciclu și pot dezvolta fisuri sau deformare în condiții de încărcare anormale - evenimente de suprapresiune, sarcini de șoc sau dezaliniere pe termen lung.
Inspecția butoiului
Cu cilindrul deconectat, inspectați vizual exteriorul cilindrului pe toată lungimea sa. Căutați:
- Golituri, deformare sau bombare - un butoi bombat indică faptul că cilindrul a suferit o suprapresiune sau un impact lateral sever.
- Coroziunea pe butoaiele din aluminiu sau oțel - coroziunea de suprafață slăbește peretele și poate permite în cele din urmă să se formeze o fisură. În mediile de prelucrare a alimentelor sau în aer liber, acest lucru este deosebit de relevant.
- Starea tirantului — la cilindrii tirantului (cel mai comun tip), verificați fiecare tirantă pentru dreptate și pentru eventuale fisuri la secțiunile filetate. Un tirant îndoit indică că cilindrul a absorbit o sarcină de impact perpendiculară pe axa sa.
Inspecție capac de capăt
Inspectați ambele capace de capăt pentru fisuri - în special în jurul orificiilor de intrare în port și la colțurile prin care trec tiranții. Crăpăturile firului de păr sunt adesea vizibile doar la mărire sau cu testarea colorantului penetrant. Orice fisură confirmată într-un capac de capăt este o înlocuire obligatorie - componentele sub presiune cu fisuri structurale nu pot fi reparate prin sudare, umplere sau lipire.
Lista completă de verificare a inspecției cilindrului de aer
Utilizați această listă de verificare în timpul întreținerii programate sau când investigați o reclamație privind performanța cilindrului. O trecere în fiecare categorie indică că cilindrul este în stare de funcționare. Orice rezultat de eșec ar trebui să declanșeze acțiunea corectivă corespunzătoare înainte ca cilindrul să fie readus în producție.
| Articol de inspecție | Metoda | Condiție de trecere | Acțiune eșuată |
|---|---|---|---|
| Scurgeri de aer din exterior | Soluție de săpun sub presiune | Fără bule la nicio îmbinare sau etanșare | Strângeți fitingurile sau înlocuiți garniturile |
| Scurgere de bypass intern | Test de conectare și presurizare | Creșterea presiunii zero în 60 de secunde | Dezasamblați și înlocuiți garniturile pistonului |
| Suprafața tijei pistonului | Inspecție vizuală cu ștergere | Fără zgârieturi, rugină sau lovituri | Înlocuiți sau cromați din nou tija |
| Dreptatea tijei | Indicator cadran pe blocurile V | ≤ 0,05 mm la 100 mm | Înlocuiți tija |
| Presiunea de alimentare la port | Manometru în linie | În 10% din valoarea de referință în timpul mișcării | Ștergeți restricțiile, verificați dimensiunea liniei |
| Cuplul de montare a elementelor de fixare | Cheie dinamometrică | La specificație, nicio mișcare | Strângeți din nou cuplul conform specificațiilor |
| Comportamentul pernei | Observați mișcarea de la sfârșitul cursei | Decelerație lină, fără impact | Reglați acul sau înlocuiți garnitura pernei |
| Stare butoi și capac | Inspecție vizuală | Fără fisuri, lovituri sau coroziune | Înlocuiți componenta deteriorată |
| Nivelul uleiului de lubrifiere | Verificarea vizuală a nivelului vasului | Ulei vizibil în vizor | Umpleți cu ulei de calitate corectă |
| Toba de esapament | Verificare debit/vizual | Debit nerestricționat de evacuare | Curățați sau înlocuiți toba de eșapament |
Cât de des ar trebui să inspectați un cilindru pneumatic
Frecvența inspecției depinde de ciclul de funcționare al cilindrului, de mediu și de criticitatea procesului. Nu există un interval universal - un cilindru care rulează 3 schimburi pe zi, 7 zile pe săptămână într-o turnătorie cu praf are nevoie de o atenție mult mai frecventă decât un ciclu de două ori pe schimb într-o sală de asamblare curată.
| Stare | Intervalul de inspecție recomandat | Interval de înlocuire a garniturii |
|---|---|---|
| Utilizare ușoară, mediu curat | La fiecare 12 luni | La fiecare 3-5 ani sau 20 de milioane de cicluri |
| Sarcina medie, mediu industrial normal | La fiecare 6 luni | La fiecare 1–2 ani sau 10 milioane de cicluri |
| Mediu rezistent, praf sau umed | La fiecare 3 luni | Anual sau 5M de cicluri |
| Expunere la temperaturi ridicate sau chimice | Vizual lunar; verificare completă trimestrială | La fiecare 6 luni |
Dincolo de intervalele bazate pe timp, implementați declanșatoare bazate pe condiții. Ori de câte ori un cilindru prezintă un nou simptom - timp de ciclu mai lent, zgomot nou, defecțiune a senzorului de poziție sau scurgere vizibilă - tratați-l ca un eveniment de inspecție neprogramată, indiferent de momentul în care a fost finalizat ultimul PM programat. A aștepta următorul interval programat când simptomele au apărut deja înseamnă așteptarea unui eșec.
Probleme comune ale cilindrului de aer și cauzele lor fundamentale
Când se verifică un cilindru pneumatic, posibilitatea de a urmări un simptom până la cauza principală economisește timp și previne defecțiunile repetate. Mai jos sunt cele mai frecvent întâlnite probleme și cele mai probabile surse ale acestora.
Cilindrul nu se va extinde sau retrage
- Fără presiune de alimentare — verificați funcționarea supapei solenoid în amonte și unitatea FRL
- Tija pistonului gripată — cauzată de lipsa lubrifierii sau de uzura severă a bucșei tijei
- Obstrucție mecanică externă - sarcina este blocată sau cilindrul este blocat mecanic la sfârșitul cursei
- Supapa cu ac pernă închisă prea mult — cilindrul se blochează înainte de a ajunge la capacul de capăt din cauza presiunii de evacuare blocate
Cilindrul se mișcă neregulat sau cu mișcare sacadată
- Stick-slip de la etanșările uscate - adăugați lubrifiere sau îmbunătățiți la un model de cilindru pre-lubrifiat
- Alimentare cu aer contaminat - particulele sau apa din alimentarea cu aer provoacă frecare neuniformă. Inspectați și întrețineți filtrul de aer și separatorul de apă.
- Supape de reglare a debitului subdimensionate — debitul insuficient cauzează comportamentul de vânătoare. Verificați cerințele privind debitul în raport cu valoarea nominală Cv a supapei instalate.
Cilindrul nu ajunge la capătul cursei sub sarcină
- Presiune de funcționare prea scăzută — verificați valoarea de referință a regulatorului și verificați dacă există scăderi de presiune pe liniile lungi de alimentare
- Dimensiunea alezajului este subdimensionată pentru sarcină — recalculați forța necesară folosind F = P × A și îmbunătățiți alezajul dacă este necesar
- Bypass sever al etanșării pistonului - cilindrul nu poate crea presiunea în cameră completă deoarece aerul traversează pistonul mai repede decât este furnizat
Defecțiune rapidă și repetată a etanșării
- Aer de alimentare contaminat - particulele de până la 10 microni acționează ca un abraziv împotriva buzelor de etanșare. Instalați un filtru coalescent de 5 microni în amonte.
- Suprafața tijei înțepate — o tijă deteriorată distruge sigilii noi în câteva zile. Tija trebuie corectată înainte ca înlocuirea garniturii să facă vreo diferență.
- Cilindru nealiniat — încărcarea laterală deteriorează buzele de etanșare în mod neuniform. Fixați alinierea înainte de resigilare.
- Material de etanșare greșit pentru mediu - îmbunătățiți materialul de etanșare pentru a se potrivi cu temperatura reală de funcționare și expunerea la substanțe chimice.
Când să înlocuiți întregul cilindru de aer vs. să-l reparați
Nu orice problemă la cilindru necesită o înlocuire completă. Seturile de etanșare pentru dimensiunile standard de cilindru ISO sunt disponibile pe scară largă și ieftine - înlocuirea etanșărilor într-un cilindru cu alezaj de 63 mm costă de obicei sub 20 USD în părți , față de 80–250 USD pentru un nou cilindru echivalent. Dar înlocuirea etanșării merită doar dacă celelalte componente sunt încă în stare de funcționare.
Reparația este alegerea potrivită atunci când:
- Alezajul cilindrului este neted și în limitele toleranței (fără zgârieturi sau coroziune)
- Tija pistonului este dreaptă și finisarea suprafeței este intactă
- Capacele de capăt sunt fără fisuri și firele sunt în stare bună
- Cilindrul nu a depășit aproximativ 50% din durata de viață estimată
- O piesă de schimb identică are un termen lung de livrare, iar producția nu poate aștepta
Înlocuiți cilindrul atunci când:
- Alezajul cilindrului este înțepat sau corodat - garniturile noi se vor defecta rapid împotriva suprafeței alezajului deteriorate
- Lanseta este îndoită, înțepată adânc sau sub diametrul minim - tijele nu pot fi reparate în mod fiabil pe teren
- Filetele capacului de capăt sunt îndepărtate sau capacele de capăt sunt crăpate
- Cilindrul a fost reparat de mai multe ori și încă se defectează la intervale scurte - un model de defecțiuni repetate semnalează o problemă sistemică (cilindru greșit pentru aplicație) pe care repararea nu o va rezolva
- Cilindrul este o dimensiune nestandard sau învechită, în care kiturile de etanșare nu mai sunt disponibile
Înainte de a comanda o înlocuire, documentați complet specificațiile cilindrului existent: diametrul alezajului, lungimea cursei, stilul de montare (tirelă, corp profil sau corp rotund), dimensiunea și locația orificiului, tipul filetului capătului tijei și orice caracteristici speciale (oțel inoxidabil, piston magnetic, specificații pentru camera curată). Comandarea unui cilindru cu poziția greșită a portului sau tipul de capăt de tijă va necesita modificări mecanice suplimentare și va întârzia reparația în continuare.