

I. Principiul de bază: Cum se transformă aerul comprimat în putere mecanică?
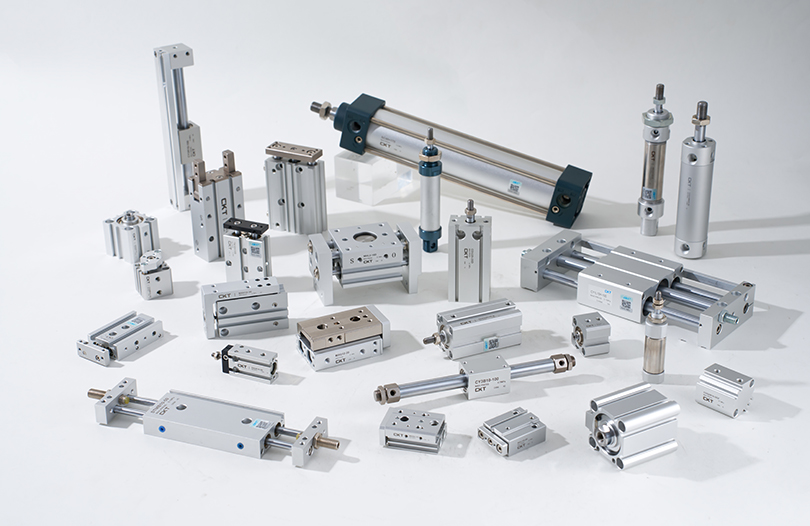
Ca element de acţionare central în sistemele pneumatice, cilindru pneumatic de aer Se bazează pe o combinație precisă de mecanică a fluidelor și structură mecanică pentru a converti energia. O analiză detaliată trebuie să acopere trei aspecte cheie: caracteristicile alimentării cu aer, detaliile structurale și principiile avantajelor.
Din perspectiva elementelor de bază ale alimentării cu aer, aerul comprimat industrial necesită uscare, filtrare și tratamente de stabilizare a presiunii. De obicei, punctul de rouă sub presiune ar trebui să fie sub -20°C, iar dimensiunea particulelor impurităților solide ar trebui să fie mai mică de 5μm pentru a preveni deteriorarea componentelor interne ale cilindrului. Când aerul comprimat tratat intră în camera cilindrului printr-o supapă solenoid, acesta trece mai întâi prin orificiul de admisie a aerului de pe capacul de capăt și apoi este distribuit uniform pe ambele părți ale pistonului printr-un manșon tampon (echipat la unele modele) pentru a asigura o presiune stabilă care acționează pe fața capătului pistonului.
Luând ca exemplu un cilindru cu dublă acțiune cu o singură tijă de piston, peretele interior al cilindrului este supus șlefuirii de precizie, obținând o rugozitate a suprafeței de Ra 0,2-0,4μm. Funcționează cu etanșări combinate (de obicei inele de ghidare cu inele U din poliuretan) pe piston pentru a obține etanșarea bidirecțională. Inelele de ghidare, în mare parte din politetrafluoretilenă (PTFE), nu numai că reduc frecarea directă între piston și cilindrul, dar asigură și coaxialitatea pistonului, prevenind deformarea tijei pistonului. Când aerul comprimat intră în camera fără tije, presiunea gazului împinge pistonul spre camera tijei, în timp ce gazul din camera tijei este evacuat prin orificiul de evacuare. În timpul procesului de evacuare, unele modele folosesc o tobă de eșapament pentru a reduce zgomotul (de obicei scăzând zgomotul de la 85 dB la sub 65 dB). În schimb, când aerul intră în camera tijei, pistonul se mișcă în direcția opusă, completând un ciclu alternativ.
În ceea ce privește eficiența conversiei energiei, eficiența mecanică a cilindrului este afectată în principal de frecarea etanșării și de compresibilitatea gazului. În condiții ideale, eficiența conversiei de la energia de presiune la energia mecanică poate ajunge la 95%. Cu toate acestea, în aplicațiile practice, din cauza pierderilor prin frecare a etanșării (reprezentând aproximativ 5%-10%) și a scurgerilor de gaz (reprezentând aproximativ 2%-5%), eficiența reală este de obicei menținută între 70%-90%. Cu toate acestea, în comparație cu sistemele hidraulice, cilindrii pneumatici nu necesită circuite complexe, cum ar fi rezervoarele de ulei și conductele, rezultând o cale de transmisie a energiei mai scurtă și o viteză de răspuns mai mare. Timpul de întârziere de la alimentarea cu aer la mișcarea tijei pistonului poate fi controlat în 0,02-0,05 secunde, făcându-le deosebit de potrivite pentru scenariile de operare de înaltă frecvență (de exemplu, sortarea componentelor electronice, care poate finaliza 30-50 de cicluri pe minut).
Avantajele lor de adaptabilitate la mediu merită de asemenea subliniate: aerul comprimat în sine este netoxic și inodor și, chiar dacă apar scurgeri, nu va contamina piesele de prelucrat sau mediul. Prin urmare, ele sunt utilizate pe scară largă în industria de ambalare a alimentelor (de exemplu, mașini de turnat ciocolată) și în industria preparatelor farmaceutice (de exemplu, echipamente de umplere a vaccinurilor). În comparație cu actuatoarele electrice, cilindrii pneumatici sunt mai durabili în medii umede (de exemplu, echipamente de spălătorie auto) și medii cu praf (de exemplu, echipamente de filtrare a minereurilor), eliminând îngrijorările cu privire la deteriorarea umidității motorului sau la intrarea prafului în înfășurări care cauzează defecțiuni. În plus, cilindrii pneumatici au o rezistență mai mare la suprasarcină. Când sarcina depășește valoarea nominală, tija pistonului se oprește din mișcare fără a se arde ca un motor; funcționarea normală poate fi restabilită pur și simplu prin reducerea sarcinii, rezultând costuri de întreținere mai mici.
II. Analiza tipului: ce tip de cilindru se potrivește diferitelor scenarii?
Clasificarea tipurilor de cilindri se bazează pe o potrivire aprofundată a designului structural, a parametrilor de performanță și a cerințelor scenariului. Fiecare tip are logica sa unică de aplicație și limite de performanță:
1. Tip de mișcare liniară: alegere de bază pentru scenarii convenționale
Cilindri cu acțiune simplă: În plus față de tipul obișnuit cu retur cu arc, există tipuri de retur prin gravitație (potriviți pentru scenarii de instalare verticală în jos, cum ar fi deschiderea porții silozului) și tipuri de retur cu presiunea aerului (realizarea returului printr-un alt circuit de aer de joasă presiune, potrivit pentru spații înguste unde arcuri nu pot fi instalate). Caracteristica lor structurală este că este necesară o singură intrare de aer pentru control, economisind numărul de supape solenoide, iar costul lor este cu 15%-20% mai mic decât cel al cilindrilor cu dublă acțiune. Cu toate acestea, limitată de metoda de întoarcere, forța lor de întoarcere este de obicei mai mică decât forța de împingere (forța de întoarcere a tipurilor de retur cu arc este de aproximativ 30%-50% din forța de împingere), iar cursa nu trebuie să fie prea lungă (în general, nu depășește 300 mm, în caz contrar arcul este predispus la defecțiunea prin oboseală). În aplicațiile practice, cum ar fi poziționarea materialului pe liniile de asamblare, împingerea cilindrilor cu acțiune simplă poate fi controlată prin ajustarea presiunii de alimentare cu aer (de obicei setată la 0,3-0,5 MPa) pentru a evita strivirea pieselor de prelucrat, iar întrerupătoarele magnetice pot fi utilizate pentru a detecta cu precizie dacă pistonul este în poziție.
Cilindri cu dublă acțiune: Pe baza metodelor de instalare, pot fi împărțiți în tipuri standard (flanșă față, flanșă spate, suport de picior, montare trunnion etc.) și tipuri compacte (concepție integrată a cilindrului și a capacului de capăt, reducând lungimea cu 20%-30%). Ambele părți ale pistonului pot rezista la presiune, iar diferența dintre forța de tracțiune și tracțiune provine în principal din aria secțiunii transversale a tijei pistonului (zona efectivă de purtare a forței a camerei tijei este egală cu aria efectivă de purtare a forței a camerei fără tijă minus aria secțiunii transversale a tijei pistonului). Luând ca exemplu un cilindru cu un diametru al alezajului de 50 mm și un diametru al tijei pistonului de 20 mm, forța de tracțiune a camerei fără tijă este de aproximativ 980 N, iar forța de tracțiune a camerei tijei este de aproximativ 750 N. Prin urmare, în scenariile de ridicare verticală cu sarcini mari, ar trebui să se acorde prioritate direcției de purtare a forței a camerei fără tije. În liniile de producție automate, cilindrii cu dublă acțiune sunt adesea utilizați împreună cu dispozitive de ghidare (de exemplu, ghidaje liniare) pentru a îmbunătăți acuratețea mișcării. De exemplu, în echipamentele de strângere a șuruburilor de pe liniile de asamblare a pieselor auto, cilindrul antrenează arborele de strângere pentru a se deplasa în sus și în jos, obținând o precizie de poziționare repetată de ± 0,1 mm.
Cilindri miniaturali/subțiri: cilindrii miniaturali (cu diametre ale alezajului, cum ar fi 6 mm, 8 mm, 10 mm) au de obicei butoaie cilindrice din oțel inoxidabil, iar tijele pistonului sunt supuse cromării dure (grosime de placare 5-10μm) pentru a rezista la impacturi ușoare. În asamblarea modulelor de cameră pentru telefoane mobile, cilindrii în miniatură trebuie să împingă componentele lentilelor pentru poziționarea la nivel de microni, astfel încât se impun cerințe ridicate privind stabilitatea mișcării cilindrului. Ele sunt de obicei echipate cu supape de accelerație (de exemplu, supape cu ac) pentru a controla viteza în 50-100 mm/s. Cilindrii subțiri (cu diametre ale alezajului 20mm-100mm) au capace de capăt fabricate prin ștanțare, reducând greutatea cu 40% față de tipurile standard, făcându-i potriviti pentru instalarea în spații înguste, cum ar fi între rolele mașinii de imprimat și sub turnulele de mașini-unelte CNC. Unii cilindri subțiri integrează, de asemenea, caneluri de montare a comutatorului magnetic, eliminând nevoia de suporturi suplimentare și economisind timpul de instalare. Acestea adoptă o structură cu dublă etanșare (etanșare primară secundară), cu o rată de scurgere controlată sub 5 ml/min (în condiții standard).
2. Cilindri fără tijă: Soluție optimizată pentru spațiu pentru scenarii cu cursă lungă
Tehnologia de bază a cilindrilor fără tijă cuplati mecanic se află în sistemul de etanșare. O bandă de etanșare cu două straturi (bandă de etanșare interioară din poliuretan și bandă exterioară rezistentă la praf din cauciuc nitrilic) este utilizată la fanta de pe cilindrul cilindrului. Banda de etanșare este fixată de un bloc de presiune de etanșare pe capacul de capăt pentru a asigura nicio scurgere de gaz. Conexiunea dintre glisor și piston este realizată din material aliaj de înaltă rezistență (de exemplu, aliaj de aluminiu 6061-T6) cu tratament de anodizare (grosimea peliculei de oxid 10-15μm), crescând rezistența la uzură de peste 3 ori. În timpul funcționării, glisorul trebuie să se miște împreună cu o șină de ghidare (de exemplu, rulment liniar încorporat) pentru a evita deteriorarea benzii de etanșare cauzată de sarcinile excentrice. Sarcina excentrică maximă admisă este de obicei 10%-15% din sarcina nominală. De exemplu, în legătura de transport a șasiului a unei linii de asamblare de automobile, un cilindru fără tijă cuplat mecanic trebuie să conducă un șasiu cu o greutate de 50 kg pentru a se deplasa cu o cursă de până la 5 m. În acest caz, trebuie selectată o șină de ghidare întărită, iar viteza trebuie controlată la 0,8-1,2 m/s pentru a evita vibrațiile echipamentului cauzate de inerția excesivă.
Inelele magnetice ale cilindrilor magnetici fără tijă sunt realizate din material magnetic de înaltă rezistență neodim-fier-bor cu un produs de energie magnetică de 35-40MGOe. Mișcarea sincronă se realizează prin atracția magnetică dintre inelul magnetic interior de pe piston și inelul magnetic exterior de pe corpul extern în mișcare. Pentru a asigura o forță magnetică stabilă, distanța dintre inelele magnetice interioare și exterioare trebuie controlată la 0,5-1 mm, iar materialul cilindrului trebuie să fie nemagnetic (de exemplu, aliaj de aluminiu, oțel inoxidabil 304). Avantajul lor constă în structura fără tije, care oferă o performanță de etanșare mai bună, cu scurgeri aproape zero, făcându-le potrivite pentru scenarii cu cerințe ridicate de curățenie (de exemplu, transportul plăcilor semiconductoare). Cu toate acestea, capacitatea lor de încărcare este limitată de forța magnetică, de obicei cu o sarcină maximă de cel mult 30 kg și nu sunt potrivite pentru scenarii de pornire-oprire de înaltă frecvență (în caz contrar, inelul magnetic este predispus la demagnetizare).
3. Cilindri rotativi: Actuatori specializati pentru miscare de rotatie
Cilindri rotativi cu cremalieră și piston: cremaliera și pistonul sunt proiectate ca o unitate integrată, iar profilul dinților cremalierei este în mare parte evolvent (modulul 1-3). Funcționează cu angrenaje de înaltă precizie (acuratețe de transmisie până la gradul 5) pentru a asigura o eroare a unghiului de rotație mai mică de ±0,5°. Unele modele sunt echipate cu șuruburi de reglare a unghiului, permițând reglarea fină a unghiului de rotație cu ±5° pentru a îndeplini cerințele precise de poziționare. În scenariile de control al supapelor (de exemplu, supapele de conductă în stațiile de tratare a apei), cilindrii rotativi cu cremalieră și pinion pot controla viteza de rotație prin ajustarea presiunii de alimentare cu aer (de obicei 0,4-0,6 MPa) și pot realiza deschiderea, închiderea și menținerea poziției intermediare a supapei cu ajutorul senzorilor de poziție, cu o durată de viață de peste 1 milion de cicluri.
Cilindri rotativi de tip paletă: paleta și rotorul sunt conectate printr-o cheie, iar garniturile (de obicei, etanșări combinate din cauciuc nitrilic PTFE) trebuie instalate pe ambele părți ale paletei pentru a preveni scurgerile de gaz de la o parte la alta. Peretele interior al statorului necesită prelucrare de precizie pentru a asigura un spațiu de etanșare de 0,02-0,05 mm între stator și paletă; în caz contrar, eficiența va scădea semnificativ. Unghiul de rotație al cilindrilor rotativi cu palete este de obicei unghiuri fixe, cum ar fi 90°, 180° și 270°. Pentru controlul unghiului arbitrar, este necesar un controler de unghi. Datorită limitărilor structurale, cuplul lor de ieșire este mic (de exemplu, un cilindru de tip paletă cu un diametru al alezajului de 40 mm are un cuplu maxim de aproximativ 5 N·m), așa că sunt utilizați mai ales pentru rotația corpurilor de iluminat (de exemplu, prinderea pieselor mici). Garniturile trebuie înlocuite în mod regulat (de obicei la fiecare 3-6 luni) pentru a asigura performanța de etanșare.
4. Tipuri specializate pentru medii extreme: Design adaptiv pentru condiții dure
În medii cu temperatură înaltă (de exemplu, echipamente de manipulare a țaglelor din oțel în industria metalurgică, cu o temperatură de funcționare de 200-300°C), cilindrii trebuie să utilizeze materiale rezistente la temperaturi înalte: cilindrul este din oțel inoxidabil 316L (care poate rezista la temperaturi sub 300°C), garniturile lungi de funcționare sunt de 2°C. până la 200°C, cu rezistență pe termen scurt până la 250°C), iar suprafața tijei pistonului este acoperită cu ceramică (duritate până la HV1000 sau mai mare, mărind rezistența la uzură de 5 ori). În plus, la capacurile de capăt trebuie adăugate radiatoare pentru a preveni transferul de căldură către garnituri care cauzează îmbătrânirea.
În medii corozive (de exemplu, echipamente de inginerie navală în contact cu sarea apei de mare), cilindrii necesită un tratament anticoroziv cuprinzător: cilindrul este realizat din oțel inoxidabil 316L cu tratament de pasivizare, tija pistonului este din oțel inoxidabil 316L sau este supusă cromării (grosime de placare 20-30μm) cu capetele de 20-30μm și alte componente de acoperire. toate sunt realizate din oțel inoxidabil, iar garniturile sunt realizate din cauciuc fluor sau cauciuc perfluoreteric cu rezistență puternică la coroziune. Unele modele instalează și filtre anticorozive la orificiile de aer pentru a preveni și mai mult gazele corozive să pătrundă în interiorul cilindrului.
În mediile de cameră curată (de exemplu, fabricarea de cipuri semiconductoare, care necesită curățenie ISO Clasa 1), cilindrii trebuie să îndeplinească cerințele privind emisiile reduse de particule și volatilitatea scăzută: cilindrul și tija pistonului sunt fabricate din oțel inoxidabil 316L cu lustruire de precizie (rugozitatea suprafeței Ra 0,1-0,2μm) pentru a preveni aderența prafului; componentele nemetalice, cum ar fi garniturile și inelele de ghidare, sunt fabricate din materiale cu emisii reduse de particule, cum ar fi PTFE sau polietilena modificată, și sunt supuse curățării la temperatură înaltă pentru a îndepărta substanțele volatile; suprafața cilindrului este supusă unui tratament antistatic pentru a preveni absorbția statică a prafului. În plus, evacuarea buteliilor specifice camerei curate trebuie tratată cu un filtru de particule de aer de înaltă eficiență (HEPA) pentru a evita poluarea mediului camerei curate cu gazele evacuate.|
III. Ghid de selecție: potrivirea precisă a cerințelor prin parametrii cinci-dimensionali
Selectarea cilindrului determină în mod direct stabilitatea și eficiența echipamentului. Este necesar să se ia în considerare în mod sistematic dimensiunile de bază, cum ar fi sarcina, presiunea și cursa, combinate cu pașii de operare practice:
1. Calculul sarcinii: clarificați forța de tragere/împingere necesară
Mai întâi, analizați tipul de sarcină (mișcare orizontală, ridicare verticală etc.). Pentru sarcinile orizontale trebuie luat în considerare coeficientul de frecare (de obicei 0,1-0,3), iar pentru sarcinile verticale trebuie luată în considerare accelerația gravitațională. Logica de calcul pentru împingerea reală este: împingerea reală = presiunea de lucru reală × aria efectivă a pistonului × coeficientul de eficiență.
Printre acestea, presiunea reală de lucru trebuie să ia în considerare pierderea de presiune de alimentare cu aer (de exemplu, pentru o lungime a conductei de 10 m și un diametru de 8 mm, pierderea de presiune este de aproximativ 0,02-0,05 MPa), astfel încât presiunea de lucru reală este de obicei cu 5%-10% mai mică decât presiunea de alimentare cu aer. Pentru aria efectivă a pistonului, în cazul unui cilindru cu un singur piston, aria efectivă a camerei fără tijă este aria secțiunii transversale a interiorului cilindrului, iar aria efectivă a camerei tijei este aria secțiunii transversale a cilindrului minus aria secțiunii transversale a tijei pistonului. Coeficientul de eficiență depinde de precizia cilindrului: 0,7-0,8 pentru cilindri obișnuiți și 0,8-0,9 pentru cilindrii de înaltă precizie (de exemplu, cilindri ghidați).
Luând ca exemplu un scenariu de împingere înclinată la 30°: greutatea piesei de prelucrat este de 50 kg, alunecând pe o șină de ghidare (coeficient de frecare 0,15), cu o accelerație de 0,8 m/s² în timpul fazei de accelerare și o presiune de alimentare cu aer de 0,6 MPa (presiunea reală de lucru 0,55 MPa). Mai întâi, calculați forța totală a sarcinii: componenta gravitației în direcția înclinată = 50kg × 9,8m/s² × sin30° ≈ 245N; forța de frecare = 50kg × 9,8m/s² × cos30° × 0,15 ≈ 63,6N; forță de inerție = 50 kg × 0,8 m/s² = 40 N; forța totală a sarcinii = suma acestor trei părți, aproximativ 348,6 N. Dacă camera fără tijă este utilizată pentru purtarea forței și coeficientul de eficiență este de 0,8, aria efectivă necesară a pistonului = forța totală de sarcină / (presiunea reală de lucru × coeficientul de eficiență), calculată a fi de aproximativ 7,97 × 10^-4 m². Diametrul alezajului poate fi derivat din aria efectivă, calculată a fi de aproximativ 31,6 mm. În practică, ar trebui să fie selectat un diametru standard al alezajului de 40 mm (serie cu diametrul alezajului standard: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm etc.). În acest moment, forța reală = 0,55 MPa × aria efectivă a camerei fără tijă pentru un diametru al forajului de 40 mm × 0,8 coeficient de eficiență, aproximativ 552 N. Factorul de siguranță (raportul dintre forța reală și forța totală a sarcinii) este de aproximativ 1,58, îndeplinind cerința factorului de siguranță de 1,5-2.
2. AVC și tamponare: Evitați impactul mișcării
Selectarea cursei trebuie să ia în considerare distanța reală de mișcare a echipamentului și o marjă de siguranță. În plus față de marja convențională de 5%-10%, trebuie luați în considerare și următorii factori: dacă cilindrul este folosit pentru a împinge piesele de prelucrat într-o poziție specificată, trebuie rezervat un spațiu de reglare pentru erorile de poziționare a piesei de prelucrat (de obicei 5-10mm); dacă este utilizat pentru prinderea pieselor de prelucrat, trebuie rezervat un spațiu de compensare pentru abaterile de dimensiune a piesei de prelucrat (de obicei 3-5 mm). Pentru cilindrii cu cursă lungă (>300 mm), trebuie acordată o atenție deosebită rigidității tijei pistonului pentru a preveni îndoirea sub sarcină. În general, raportul dintre diametrul alezajului și cursa trebuie controlat în 1:10 (de exemplu, un diametru al alezajului de 40 mm cu o cursă maximă de 400 mm). Dacă acest raport este depășit, trebuie selectat o tijă de piston îngroșată (de exemplu, creșterea diametrului tijei pistonului de la 16 mm la 20 mm) sau un dispozitiv de ghidare (de exemplu, cilindru cu ax dublu, cilindru ghidat).
Selectarea sistemului de tamponare depinde de viteza de mișcare, greutatea încărcăturii și cerințele de precizie a echipamentului: atunci când viteza este ≤0,3 m/s și sarcina este ≤50 kg, se poate folosi tamponarea de cauciuc (structură simplă, cost redus), dar efectul de tamponare este limitat, făcându-l potrivit pentru scenarii insensibile la impact (de exemplu, împingerea materialului); când viteza este de 0,3-0,8 m/s și sarcina este de 50-200 kg, este necesară tamponarea reglabilă (este necesară tamponarea reglabilă) - obținută prin instalarea unei supape de accelerație pe camera tampon pentru a regla viteza de evacuare. Acest lucru permite ajustarea flexibilă a forței de tamponare pe baza condițiilor reale de lucru, făcându-l potrivit pentru majoritatea scenariilor industriale (de exemplu, poziționarea piesei de prelucrat pe liniile de asamblare). Când viteza depășește 0,8 m/s și sarcina depășește 200 kg, este necesar un amortizor hidraulic (instalat independent la sfârșitul cursei cilindrului). Are o capacitate mare de tamponare și poate reduce accelerația impactului de la 10 m/s² la sub 2 m/s², făcându-l ideal pentru scenarii de viteză mare, cu sarcini grele (de exemplu, manipularea piesei mari).
În plus, întreținerea sistemului de tamponare necesită atenție: camera tampon a tamponului reglabil trebuie curățată în mod regulat (la fiecare 3-6 luni) pentru a preveni blocarea orificiului de evacuare de către impurități, care ar cauza defecțiunea tamponării. Tampoanele de cauciuc trebuie inspectate periodic (la fiecare 1-2 luni); dacă se constată îmbătrânire sau deformare, acestea trebuie înlocuite cu promptitudine pentru a evita creșterea zgomotului de impact și riscul de deteriorare a echipamentului.
3. Instalare și Detectare: Adaptare la Structura Echipamentului
Alegerea metodei de instalare trebuie să ia în considerare în mod cuprinzător aspectul spațial al echipamentului, direcția forței și cerințele de precizie a mișcării:
Montare flanșă: Împărțit în flanșă față (montată la capătul din față al cilindrului) și flanșă din spate (montată la capătul din spate al cilindrului). Șuruburi de înaltă rezistență (de exemplu, clasa 8,8 sau mai mare) ar trebui să fie utilizate pentru a conecta flanșa la echipament și trebuie asigurată perpendicularitatea dintre fața flanșei și axa cilindrului (eroarea de perpendicularitate ≤0,1 mm/m). Această metodă este potrivită pentru scenarii cu sarcini fixe și cerințe ridicate de precizie a mișcării (de exemplu, prindere cu dispozitive de fixare pentru mașini-unelte).
Montare trunnion: Include trunnions cu ochi de pește (permițând un anumit unghi de balansare, de obicei ±5°) și trunnions cu rulmenți sferici (unghi de balansare de până la ±10°). În timpul instalării, spațiul de potrivire dintre orificiul trunionului și arborele de conectare a echipamentului trebuie să fie asigurat (de obicei 0,05-0,1 mm) pentru a evita mișcarea instabilă cauzată de spațiul excesiv. Este potrivit pentru scenarii în care sarcina are o uşoară oscilaţie (de exemplu, dispozitive de împingere pe transportoare înclinate).
Montare pentru picior: Include suporturi pentru picior din față, suporturi pentru picioare din spate și suporturi pentru picioare cu două urechi. Conexiunea dintre suportul pentru picior și echipament trebuie să fie sigură pentru a preveni slăbirea sub sarcină. Datorită faptului că punctele de sprijin ale suportului piciorului sunt departe de axa cilindrului, rezistența sa la forța laterală este slabă (sarcina laterală nu depășește de obicei 10% din sarcina nominală). Este potrivit pentru scenarii de încărcare ușoară cu direcții de mișcare fixe (de exemplu, împingerea pieselor mici).
Montare cu pivot: cilindrul este fixat de suportul echipamentului printr-un știft de pivotare, permițând cilindrului să se rotească în jurul știftului de pivotare (unghiul de balansare de obicei ±15°). Potrivirea dintre bolțul de pivotare și orificiul cilindrului ar trebui să utilizeze o potrivire de tranziție (de exemplu, H7/g6), făcându-l potrivit pentru scenariile în care sarcina are un unghi de balansare mare (de exemplu, mecanisme de răsturnare a materialului).
Pentru detectarea poziției, pe lângă comutatoarele magnetice obișnuite, există și întrerupătoare de limită și senzori fotoelectrici: Comutatoarele magnetice detectează poziția pistonului prin detectarea inelului magnetic de pe piston, cu o viteză de răspuns rapidă (≤1ms). În timpul instalării, trebuie acordată atenție preciziei de aliniere cu inelul magnetic (abatere ≤1mm); în caz contrar, poate apărea eșecul de detectare. Întrerupătoarele de limitare sunt declanșate prin contact mecanic, oferind o fiabilitate ridicată, dar viteză de răspuns lentă (≥10 ms), făcându-le potrivite pentru scenarii cu cerințe de viteză de răspuns scăzută (de exemplu, protecția poziției limită a echipamentului). Senzorii fotoelectrici realizează poziționarea detectând semnalul de blocare al pistonului sau cursorului, nefiind nevoie de contact cu corpul cilindrului, făcându-i potriviti pentru medii corozive sau cu temperaturi ridicate. Cu toate acestea, este necesar să vă asigurați că nu există interferențe luminoase puternice în zona de detectare.
4. Controlul vitezei: potrivirea cerințelor privind condițiile de lucru
Viteza cilindrului este controlată în principal de accelerarea admisiei de aer sau de evacuare, iar scenariile de aplicare și logica de reglare a acestor două metode diferă semnificativ:
Reglarea admisiei de aer implică instalarea unei supape de accelerație la admisia de aer a cilindrului pentru a controla viteza de extindere sau retragere a tijei pistonului prin restricționarea debitului de admisie. Această metodă are avantajul unei ajustări simple și este potrivită pentru scenarii cu cerințe scăzute pentru stabilitatea vitezei (de exemplu, împingerea obișnuită a materialului). Cu toate acestea, atunci când sarcina se modifică, viteza fluctuează semnificativ (interval de fluctuație de până la ±20%). De exemplu, atunci când greutatea piesei de prelucrat împinsă crește de la 10 kg la 20 kg, viteza poate scădea de la 150 mm/s la sub 100 mm/s dacă este utilizată limitarea admisiei de aer, afectând ciclul de producție.
Reglarea gazelor de evacuare implică instalarea unei supape de accelerație la portul de evacuare al cilindrului pentru a regla indirect viteza de mișcare prin controlul vitezei de evacuare. Deoarece reglarea gazelor de evacuare menține o anumită contrapresiune în interiorul cilindrului, suprimă efectiv fluctuațiile de viteză cauzate de schimbările de sarcină (intervalul de fluctuație poate fi controlat cu ±5%), făcându-l mai potrivit pentru scenarii cu cerințe ridicate pentru stabilitatea vitezei (de exemplu, alinierea pieselor în asamblarea de precizie). În timpul ajustării efective, trebuie să se acorde atenție poziției de instalare a supapei de accelerație de evacuare: pentru cilindrii cu dublă acțiune, supapele de accelerație trebuie instalate atât la orificiile de evacuare ale camerei fără tije, cât și ale camerei tijei pentru a regla independent vitezele de extindere și retragere.
În plus, viteza cilindrului este, de asemenea, afectată de debitul de alimentare cu aer și de diametrul conductei. Când lungimea conductei depășește 10 m, diametrul conductei trebuie mărit în mod corespunzător (de exemplu, de la 8 mm la 10 mm) pentru a evita reducerea vitezei din cauza debitului insuficient. Dacă este necesară o mișcare cu viteză foarte mare (> 1 m/s), trebuie selectată o supapă solenoid cu debit mare (diametrul găurii ≥15 mm), combinată cu o conductă scurtă (≤5 m) pentru a reduce rezistența la curgerea gazului.
5. Potrivirea accesoriilor: asigurarea funcționării lină a sistemului
Selectarea rațională a accesoriilor afectează în mod direct stabilitatea operațională și durata de viață a cilindrului, iar accesoriile cheie, cum ar fi conductele, supapele solenoide și conectorii trebuie luate în considerare unul câte unul:
Pentru conducte, materialul trebuie selectat pe baza presiunii de lucru și a temperaturii ambiante: Conductele din poliuretan pot fi folosite pentru scenarii de temperatură normală, joasă presiune (presiune ≤1MPa, temperatură -5℃ până la 60℃) datorită flexibilității lor bune și greutății reduse, făcându-le potrivite pentru scenarii de mișcare cu îndoire frecventă (de exemplu, brațurile cilindrice ale robotilor). Conductele din nailon ar trebui utilizate pentru scenarii de temperatură medie (temperatură -20℃ până la 120℃) datorită rezistenței lor mai bune la îmbătrânire. Conductele din politetrafluoretilenă sunt potrivite pentru medii corozive, deoarece pot rezista la acizi și baze puternice. Diametrul conductei trebuie să se potrivească cu interfața cilindrului; Specificațiile comune ale interfeței cilindrului includ G1/8, G1/4 și G3/8, corespunzătoare diametrelor conductei de 6 mm, 8 mm și, respectiv, 10 mm. Utilizarea unui diametru de conductă subdimensionat va avea ca rezultat un debit insuficient și o viteză redusă a cilindrului.
Electrovalvele sunt componente de bază pentru controlul mișcării cilindrului și trebuie selectate în funcție de tipul cilindrului și cerințele de mișcare: Cilindrii cu acțiune simplă necesită electrovalve cu 2/3 căi (controlând admisia și evacuarea aerului), în timp ce cilindrii cu dublă acțiune necesită electrovalve cu 5/2 căi (controlând admisia și evacuarea aerului pentru ambele camere). Specificațiile de tensiune ale electrovalvei trebuie să se potrivească cu sursa de alimentare a echipamentului (specificațiile comune includ DC24V și AC220V), iar timpul de răspuns ar trebui să fie ≤10ms pentru a îndeplini cerințele de mișcare de înaltă frecvență. În plus, în medii cu praf sau umede, electrovalvele cu un nivel de protecție IP65 sau mai mare ar trebui să fie selectate pentru a preveni deteriorarea componentelor interne.
Conectorii sunt utilizați pentru a conecta conductele la cilindri și supape solenoide, iar modelele care se potrivesc cu diametrul conductei și specificațiile interfeței trebuie selectate: Fitingurile cu conectare rapidă permit o instalare ușoară și sunt potrivite pentru scenarii care necesită dezasamblare frecventă (de exemplu, fazele de punere în funcțiune a echipamentelor). Fitingurile de compresie oferă performanțe de etanșare mai bune și sunt potrivite pentru scenarii care necesită o funcționare stabilă pe termen lung (de exemplu, echipamente de linie de producție). În mediile cu vibrații mari (de exemplu, mașini-unelte), conectorii cu piulițe de blocare trebuie utilizați pentru a preveni slăbirea și scurgerea.
IV. Sfaturi de întreținere: Cum să prelungești durata de viață a cilindrilor pneumatici?
Întreținerea științifică poate îmbunătăți semnificativ fiabilitatea cilindrului și poate reduce incidența defecțiunilor. Miezul constă în patru aspecte cheie: purificarea alimentării cu aer, protecția etanșării, inspecția regulată și diagnosticarea defecțiunilor. Mai jos sunt detaliate metode practice:
1. Purificarea alimentării cu aer: Reducerea uzurii interne
Umiditatea, uleiul și impuritățile din aerul comprimat sunt principalele cauze ale uzurii interne a cilindrilor și ale îmbătrânirii garniturilor. Este necesar un sistem de purificare în trei etape pentru a obține o filtrare eficientă:
Filtrare primară (prefiltrare): Un filtru de linie principală este instalat la ieșirea compresorului de aer cu o precizie de filtrare de 5-10μm, utilizat în principal pentru a îndepărta impuritățile mari cu particule (de exemplu, rugina, praful) din aer și pentru a separa o parte din apa lichidă și ulei. Supapa de scurgere trebuie deschisă în mod regulat (la fiecare 1-2 săptămâni) pentru a evacua apa. În mediile cu umiditate ridicată (de exemplu, anotimpurile ploioase în regiunile sudice), frecvența drenării trebuie crescută (de 1-2 ori pe zi) pentru a preveni acumularea de apă în interiorul filtrului.
Filtrare secundară (filtrare de precizie): Un filtru de precizie este instalat în circuitul de alimentare cu aer al cilindrului cu o precizie de filtrare de 1-5μm pentru a îndepărta în continuare impuritățile fine și ceața de ulei. Elementul filtrant al filtrului de precizie trebuie înlocuit în mod regulat (la fiecare 3-6 luni). În medii cu praf (de exemplu, ateliere de prelucrare a minereului), ciclul de înlocuire trebuie scurtat (la fiecare 1-2 luni). La înlocuire, alimentarea cu aer trebuie oprită mai întâi, iar presiunea din interiorul filtrului trebuie eliberată pentru a preveni intrarea impurităților în circuitul din aval.
Filtrare terțiară (tratament cu ceață de ulei): pentru cilindrii de lubrifiere fără ulei (utilizați în unele echipamente din industria alimentară și farmaceutică), după filtrul de precizie trebuie instalat un separator de ceață de ulei cu o precizie de filtrare de 0,01 μm pentru a îndepărta urmele de ceață de ulei din aer, asigurându-se că conținutul de ulei al aerului care intră în cilindru este ≤ 0 m³. Elementul de filtru al separatorului de ceață de ulei trebuie înlocuit la fiecare 6-12 luni și trebuie utilizat un manometru de presiune diferențială pentru a monitoriza starea de înfundare a elementului de filtrare. Dacă presiunea diferențială depășește 0,1 MPa, elementul de filtru trebuie înlocuit imediat.
În plus, presiunea supapei de reducere a presiunii ar trebui să fie reglată stabil în intervalul de presiune nominală de lucru al cilindrului (de obicei 0,4-0,6 MPa) pentru a evita deteriorarea etanșărilor cauzată de suprapresiune. Dacă echipamentul este inactiv pentru o perioadă lungă de timp (mai mult de 1 lună), alimentarea cu aer trebuie oprită și aerul comprimat din interiorul cilindrului trebuie eliberat pentru a preveni coroziunea internă.
2. Protecție cu etanșare: blocarea pericolelor externe
Garniturile sunt componente cheie pentru prevenirea scurgerilor de gaze și pentru asigurarea funcționării normale a cilindrului. Măsurile de protecție direcționate ar trebui luate pe baza scenariului de aplicare:
Inspecție zilnică: suprafața tijei pistonului cilindrului trebuie inspectată săptămânal pentru zgârieturi sau coroziune. Dacă pe suprafața tijei pistonului se găsesc pete de rugină sau zgârieturi, acestea trebuie lustruite imediat cu hârtie abrazivă fină (granulație 800-1000) și apoi trebuie aplicată unsoare specială (de exemplu, vaselină pe bază de litiu) pentru a preveni deteriorarea etanșărilor. În același timp, verificați dacă există scurgeri la legătura dintre capacul cilindrului și cilindrul. Dacă se constată o scurgere, strângeți șuruburile de conectare (cuplul trebuie să respecte cerințele manuale ale cilindrului pentru a evita deformarea cilindrului cauzată de strângerea excesivă). Dacă încă apare scurgeri după strângere, înlocuiți garnitura capacului de capăt.
Înlocuirea garniturii: Când cilindrul are scurgeri crescute (depășind 10 ml/min), viteza de mișcare redusă semnificativ sau blocarea tijei pistonului, garniturile trebuie înlocuite prompt. Înainte de înlocuire, cilindrul trebuie dezasamblat, iar componentele precum cilindrul și pistonul trebuie curățate (curățate cu etanol anhidru sau kerosen; trebuie evitați solvenții corozivi). La înlocuire, trebuie selectate garnituri compatibile cu modelul original (ar trebui să se acorde atenție potrivirii materialelor, de exemplu, garnituri din cauciuc fluor pentru scenarii de temperatură înaltă) și trebuie aplicată o cantitate mică de unsoare pe suprafața de etanșare în timpul instalării pentru a reduce rezistența la instalare și pentru a evita deteriorarea etanșării.
Protecția împotriva prafului: În mediile cu praf (de exemplu, ateliere de prelucrare a lemnului, fabrici de prelucrare a cimentului), un capac de praf (de exemplu, capac telescopic de praf, capac de praf pliabil) trebuie instalat la capătul extins al tijei pistonului cilindrului pentru a preveni pătrunderea prafului în interiorul cilindrului. Husa de praf trebuie inspectată regulat (la fiecare 2-4 săptămâni); dacă se constată o deteriorare, acesta trebuie înlocuit imediat pentru a preveni pătrunderea prafului în cilindrul prin tija pistonului și exacerbarea uzurii interne.
3. Inspecție regulată: depanare în timp util
Inspecția regulată este un mijloc important de prevenire a defecțiunilor cilindrului. Ar trebui stabilite sisteme de inspecție lunară, trimestrială și anuală, cu elemente și standarde clare de inspecție:
Inspecție lunară: Concentrați-vă pe verificarea stării de funcționare a cilindrului, inclusiv dacă mișcarea este lină, dacă există zgomot anormal (de exemplu, sunet de scurgere „sâsâit”, sunet de coliziune mecanică „clac”) și dacă tija pistonului se mișcă fără probleme (fără blocare sau deformare). În același timp, verificați acuratețea de detecție a comutatorului magnetic împingând manual pistonul și observând dacă comutatorul magnetic poate detecta cu precizie poziția pistonului. Dacă apare o eroare de detectare, reglați poziția de instalare a comutatorului magnetic sau înlocuiți comutatorul.
Inspecție trimestrială: Dezasamblați și inspectați componentele cheie ale cilindrului, inclusiv pistonul, tija pistonului și inelul de ghidare. Verificați dacă există uzură pe suprafața pistonului (pistonul trebuie înlocuit dacă uzura depășește 0,1 mm), eroarea de dreptate a tijei pistonului (tija pistonului trebuie calibrată sau înlocuită dacă eroarea depășește 0,1 mm/m) și uzura inelului de ghidare (inelul de ghidare trebuie înlocuit dacă jocul depășește 0,2 mm). În plus, verificați rugozitatea suprafeței peretelui interior al cilindrului; dacă se găsesc zgârieturi evidente sau rugină, cilindrul trebuie reparat cu scule de șlefuit sau înlocuit.
Inspecție anuală: testați performanța generală a cilindrului, inclusiv testarea forței de tracțiune/împingere (măsurați forța reală de ieșire cu un dinamometru; dacă abaterea de la valoarea nominală depășește 10%, investigați cauza, cum ar fi uzura etanșării sau presiunea insuficientă a alimentării cu aer), testarea scurgerilor (măsurați scurgerea cilindrului), înlocuiți scurgerea cilindrului și etanșați durata de viață nominală dacă presiunea depășește valoarea nominală; testare (simulați condițiile reale de lucru și funcționați continuu mai mult de 100.000 de cicluri pentru a observa dacă cilindrul are defecțiuni). În același timp, strângeți complet șuruburile de conectare și conectorii cilindrului pentru a preveni slăbirea cauzată de vibrațiile pe termen lung.
4. Diagnosticare defecțiuni: localizare și rezoluție rapidă
Când un cilindru se defectează, depanarea ar trebui să urmeze principiul „primul extern, al doilea intern; primul simplu, al doilea complex”. Mai jos sunt defecțiuni comune și soluțiile lor:
Defecțiune 1: Cilindrul se mișcă lent sau deloc
Cauze posibile: ① Presiune insuficientă de alimentare cu aer (reglarea necorespunzătoare a supapei de reducere a presiunii sau defecțiunea compresorului de aer); ② Conductă blocată sau subdimensionată (conductă blocată de impurități sau diametrul conductei care nu îndeplinește cerințele); ③ Defecțiunea supapei solenoid (arsarea bobinei sau blocarea miezului supapei); ④ Garnituri învechite (scurgeri cauzate de garniturile uzate ale pistonului).
Soluții: ① Verificați presiunea de alimentare cu aer, reglați supapa de reducere a presiunii la presiunea nominală și reparați sau înlocuiți compresorul de aer dacă acesta se defectează; ② Dezasamblați conducta și suflați partea blocată cu aer comprimat; înlocuiți conducta cu un diametru mai mare dacă diametrul conductei este insuficient; ③ Verificați tensiunea bobinei supapei solenoid, înlocuiți bobina dacă este arsă și dezasamblați și curățați miezul supapei dacă este blocat; ④ Dezasamblați cilindrul și înlocuiți garniturile vechi.
Defecțiunea 2: Scurgere severă a cilindrului
Cauze posibile: ① Garnitura capacului de capăt deteriorată (șuruburi slăbite sau garnitură îmbătrânită); ② Garnituri uzate ale tijei pistonului (suprafața tijei pistonului zgâriată sau garnituri uzate); ③ Garnituri cilindrice și piston deteriorate (piston uzate sau garnituri uzate); ④ Conectori slăbiți (conexiuni slăbite cauzate de vibrații).
Soluții: ① Strângeți șuruburile capacului de capăt și înlocuiți garnitura dacă este îmbătrânită; ② Reparați suprafața zgâriată a tijei pistonului și înlocuiți garniturile tijei pistonului; ③ Înlocuiți pistonul și garniturile pistonului; ④ Strângeți conectorii și înlocuiți-i dacă sunt deteriorați.
Defecțiune 3: Zgomot anormal în timpul funcționării cilindrului
Cauze posibile: ① Deformarea tijei pistonului (instalare necorespunzătoare sau inel de ghidare uzat); ② Sistem de tamponare eșuat (reglarea necorespunzătoare a șuruburilor tampon sau sigilii tampon uzate); ③ Impurități în interiorul cilindrului (impurități care intră în cilindrul din cauza purificării inadecvate a alimentării cu aer); ④ Impact de comutație a supapei electromagnetice (viteză de răspuns rapidă a supapei electromagnetice sau fără dispozitiv de tamponare).
Soluții: ① Corectați poziția de instalare a cilindrului și înlocuiți inelul de ghidare uzat; ② Reajustați șuruburile tamponului și înlocuiți garniturile tampon dacă sunt uzate; ③ Curățați cilindrul și îmbunătățiți purificarea alimentării cu aer; ④ Instalați o supapă de accelerație la ieșirea supapei solenoidale pentru a reduce debitul de gaz sau selectați o supapă solenoidală cu funcție de tamponare.
Eroare 4: Eroare la detectarea comutatorului magnetic
Cauze posibile: ① Poziția de instalare incorectă a comutatorului magnetic (nu este aliniată cu inelul magnetic de pe piston); ② Demagnetizarea inelului magnetic (forța magnetică a inelului magnetic este redusă datorită pornirii-opririi de înaltă frecvență sau mediului la temperatură ridicată); ③ Defecțiunea comutatorului magnetic (arsarea bobinei sau deteriorarea componentei de detectare); ④ Factori de interferență (câmp magnetic puternic sau interferență cu echipamente de înaltă frecvență în apropiere).
Soluții: ① Reglați poziția de instalare a comutatorului magnetic pentru a asigura alinierea cu inelul magnetic; ② Înlocuiți inelul magnetic demagnetizat; ③ Înlocuiți întrerupătorul magnetic; ④ Țineți departe de câmpurile magnetice puternice sau echipamentele de înaltă frecvență sau selectați un comutator magnetic anti-interferență.
V. Analiza aprofundată a scenariilor comune de aplicare: soluții practice bazate pe condițiile de lucru
Aplicarea cilindrilor pneumatici în diverse industrii necesită o proiectare optimizată bazată pe condiții specifice de lucru. Selecția, instalarea, punerea în funcțiune și setările de parametri ale cilindrilor variază semnificativ în funcție de scenarii. Mai jos este un tabel rezumat al parametrilor de bază de aplicare pentru patru industrii tipice, urmat de soluții practice detaliate:
| Domeniul Industriei | Cerință de bază | Tipul de cilindru recomandat | Cerințe ale parametrilor cheie | Instalare și întreținere |
| Producție electronică | Precizie ridicată Vibrații reduse | Cilindri pentru cameră curată, ghidați în miniatură | Alezaj 12-25 mm, Precizie de repetare ± 0,02 mm, Curățenie ISO Clasa 5 | Instalare: calibrare paralelism laser (≤0,01 mm/m), conducte PTFE Întreținere: curățare lunară a suprafețelor, verificare trimestrială a etanșării |
| Producție de automobile | Încărcare mare Durată de viață lungă | Rotativ cu cremalieră și pinion pentru utilizare grea | Alezaj 80-125mm, cuplu ≥50N·m, rezistență ≥800MPa | Instalați: Conexiune cu știfturi (distanță ≤ 0,03 mm), Ghiduri întărite Întreține: ungerea tijei pe schimbare, curățarea săptămânală a tamponului |
| Ambalarea alimentelor | Curățare ușoară fără poluare | Oțel inoxidabil, acoperit anti-aderență | Corp SUS316L, Ra ≤0,8μm, Sigilii FDA | Instalare: departe de calea produsului, tuburi de calitate alimentară (înlocuire trimestrială) Menține: test microbian lunar, verificare semestrială a conformității |
| Logistica & Depozitare | Viteză mare Fiabilitate ridicată | Cilindri subțiri de mare viteză | Diametrul alezajului 32-63mm, viteza 30-50 cicluri/min, rezistență la oboseală ≥1 milion de cicluri | Instalați: îmbinări flotante (±3°), supape de evacuare rapidă Menține: verificare lunară a uzurii liniei, optimizare trimestrială a timpului |
1. Industria de fabricație electronică: control precis pentru scenarii de asamblare de precizie
În scenarii de precizie, cum ar fi sudarea plăcii de bază a telefonului mobil și ambalarea cipurilor, cilindrii trebuie să obțină o poziționare la nivel de microni și o mișcare stabilă, cu cerințele de bază de „vibrație scăzută de înaltă precizie”:
Adaptarea selecției: acordați prioritate cilindrilor ghidați în miniatură (de exemplu, diametrul alezajului 12 mm-25 mm) cu o structură de arbore cu ghidaj dublu, obținând o precizie de poziționare repetată de ± 0,02 mm pentru a evita abaterile de poziționare cauzate de sarcinile excentrice în cilindrii cu un singur arbore. Pentru manipularea așchiilor, trebuie selectați cilindri specifici camerei curate (clasa ISO 5 sau mai mare) cu acoperiri cu emisii reduse de particule pentru a preveni contaminarea cu praf a știfturilor de așchii.
Instalare și punere în funcțiune: În timpul instalării, utilizați un instrument de aliniere cu laser pentru a calibra paralelismul dintre axa cilindrului și bancul de lucru (eroare ≤0,01 mm/m) pentru a evita forțele laterale care afectează componentele de precizie. Conductele PTFE (diametrul interior 4mm-6mm) trebuie utilizate pentru a reduce impactul pulsației fluxului de aer asupra stabilității mișcării; Între timp, un regulator de presiune de precizie (precizie ±0,005MPa) trebuie instalat la admisia de aer al cilindrului pentru a stabiliza presiunea de lucru la 0,3-0,4MPa, prevenind abaterile de sudare cauzate de fluctuațiile de presiune.
Optimizarea parametrilor: Utilizați reglarea gazelor de evacuare pentru controlul vitezei, reglarea vitezei la 30-50 mm/s printr-o supapă micro de accelerație și potrivirea cu tampon-uri flexibile (duritate 50-60 Shore A) pentru a evita deplasarea așchiilor cauzată de impactul la sfârșitul cursei. La stațiile de sudare, un senzor de presiune poate fi instalat la capătul tijei pistonului cilindrului pentru a monitoriza presiunea de contact în timp real (de obicei controlată la 5-10N), iar sistemul se va opri imediat dacă presiunea este anormală pentru a proteja așchiul de deteriorarea presiunii.
2. Industria producției de automobile: asigurarea stabilității pentru scenariile de manipulare a sarcinilor grele
În scenarii precum sudarea caroseriei auto și asamblarea șasiului, cilindrii trebuie să reziste la sarcini mari (50-200 kg) și să funcționeze frecvent, cu cerințele de bază de „durată de viață lungă la sarcină mare”:
Adaptarea selecției: Selectați cilindri de rezistență grea (diametrul alezajului 80mm-125mm) cu tije de piston din oțel 45# cu placare cromată (grosimea placajului 20-30μm) și o rezistență la compresiune ≥800MPa pentru a evita îndoirea tijei pistonului sub sarcini grele pe termen lung. Pentru răsturnarea caroseriei (de exemplu, răsturnarea și manipularea la 90°), cilindrii rotativi cu cremalieră și pinion (cuplu ≥50N·m) ar trebui să fie asortați cu frâne electromagnetice pentru a preveni alunecarea corpului atunci când este întreruptă alimentarea.
Instalare și punere în funcțiune: consolele de instalare trebuie sudate din plăci de oțel Q235 cu o grosime de ≥10 mm pentru a asigura rezistența portantă; conexiunea dintre cilindru și suport trebuie să utilizeze șuruburi cu știfturi (distanță de montare ≤0,03 mm) pentru a evita abaterile de mișcare cauzate de șuruburile slăbite. În liniile de transport pe șasiu, cilindrii fără tijă ar trebui să fie echipați cu șine de ghidare întărite (capacitate portantă ≥300 kg), iar blocurile de limitare trebuie instalate la ambele capete ale șinelor de ghidare pentru a preveni impactul glisorului asupra capacului de capăt din cauza deplasării excesive.
Optimizarea întreținerii: Verificați starea de lubrifiere a suprafeței tijei pistonului la fiecare schimb (8 ore), aplicând unsoare la temperatură înaltă (rezistență la temperatură -30℃ până la 150℃) pentru a reduce uzura; dezasamblați capacul cilindrului săptămânal pentru a curăța impuritățile din camera tampon și înlocuiți garniturile tampon vechi (de obicei poliuretan) pentru a evita deteriorarea prin impact cauzată de defectarea tamponului.
3. Industria ambalajelor alimentare: proiectare de conformitate pentru scenarii igienice
În scenarii precum umplerea alimentelor și etanșarea ambalajelor, cilindrii trebuie să îndeplinească standardele de igienă (de exemplu, certificarea FDA), cu cerințele de bază de „curățare ușoară fără poluare”:
Adaptarea selecției: Selectați cilindri din oțel inoxidabil (material cilindric SUS316L) cu o suprafață lustruită (rugozitate Ra ≤0,8μm) pentru a preveni aderența reziduurilor alimentare; garniturile ar trebui să fie făcute din cauciuc fluor de calitate alimentară (în conformitate cu FDA 21 CFR Part 177) pentru a preveni eliberarea de substanțe nocive. Pentru umplerea cu sos, trebuie selectați cilindrii cu acoperire anti-aderență (de exemplu, acoperire cu teflon) pentru a reduce reziduurile de sos.
Instalare și punere în funcțiune: Cilindrii trebuie instalați departe de căile de transport al alimentelor pentru a preveni contaminarea alimentelor cu scurgeri de aer comprimat; Conductele ar trebui să utilizeze tuburi din silicon de calitate alimentară (diametrul interior 8mm-10mm), înlocuite trimestrial pentru a preveni eliberarea particulelor din cauza îmbătrânirii. La stațiile de alimentare, trebuie folosite fitinguri cu conectare rapidă pentru legătura dintre butelie și supapa de umplere pentru a facilita demontarea și curățarea; după fiecare curățare, trebuie folosit aer comprimat pentru a usca interiorul cilindrului pentru a preveni rugina cauzată de umiditatea reziduală.
Testare de conformitate: Efectuați lunar teste microbiene pe suprafața cilindrului (număr total de bacterii ≤10 CFU/cm²); dacă testul eșuează, înmuiați și curățați cu dezinfectant alimentar (de exemplu, soluție de hipoclorit de sodiu), apoi clătiți cu apă pură. Încredințați unei organizații terțe să efectueze semestrial teste de conformitate a materialelor pentru a asigura conformitatea cu standardele privind materialele în contact cu alimentele.
4. Industria de logistică și depozitare: operațiune eficientă pentru sortarea și manipularea scenariilor
În scenarii precum sortarea rapidă și stivuirea pe rafturi, cilindrii trebuie să atingă mișcare de înaltă frecvență (30-50 de cicluri pe minut), cu cerințele de bază de „viteză mare de fiabilitate ridicată”:
Adaptarea selecției: Selectați cilindri de mare viteză (diametrul alezajului 32mm-63mm) cu pistoane din aliaj de aluminiu ușor (densitate 2,7g/cm³) pentru a reduce forța de inerție; garniturile trebuie să fie realizate din poliuretan cu frecare scăzută (coeficient de frecare ≤0,1) pentru a asigura o funcționare lină la mișcare de înaltă frecvență. Pentru transportoarele de sortare, trebuie selectați cilindri subțiri (înălțime ≤40 mm) pentru a economisi spațiu de instalare, iar supapele de evacuare rapidă ar trebui să fie potrivite pentru a reduce timpul de evacuare cu 50% și pentru a îmbunătăți viteza de mișcare.
Instalare și punere în funcțiune: Conexiunea dintre cilindru și mecanismul de sortare trebuie să utilizeze îmbinări flotante pentru a compensa erorile de instalare (permițând o abatere unghiulară de ±3°) și pentru a evita blocajele cauzate de forțele laterale; Conductele ar trebui să utilizeze tuburi de poliuretan de înaltă presiune (presiune de lucru ≤1,2MPa) cu rezistență la oboseală ≥1 milion de cicluri pentru a preveni ruperea din cauza îndoirii de înaltă frecvență. La stațiile de stivuire, senzorii de poziție (timp de răspuns ≤1ms) trebuie instalați pe cilindru pentru a alimenta poziția pistonului în timp real și a interacționa cu sistemul de control al stivuitorului pentru a asigura o stivuire precisă.
Optimizarea eficienței: Optimizați secvența de mișcare a cilindrului prin programarea PLC. De exemplu, în scenariile de sortare, deschideți admisia de aer a cilindrului cu 0,1 secunde înainte pentru a reduce întârzierea mișcării; în același timp, instalați supape de accelerație a tobei de eșapament la portul de evacuare al cilindrului pentru a asigura viteza în timp ce controlați zgomotul sub 70 dB, respectând standardele de zgomot ale atelierului.
VI. Abilități de depanare în situații de urgență: metode practice pentru recuperarea rapidă a producției
Defecțiunile bruște ale cilindrului în timpul producției pot cauza opriri ale liniei de producție. Stăpânirea abilităților de depanare în caz de urgență poate scurta semnificativ timpul pentru diagnosticarea și repararea defecțiunilor. Mai jos este un tabel care rezumă defecțiunile comune și soluțiile corespunzătoare, urmate de operațiuni detaliate:
| Tip de eroare | Cauze comune | Măsuri de gestionare a situațiilor de urgență | Recomandări de tratament de urmărire | Precauții |
| Scurgeri din portul de aer | Fitinguri slăbite, conducte deteriorate | Strângeți fitingurile (15-20N·m) și înfășurați cu bandă de teflon; tăiați conductele deteriorate și reconectați | Înlocuiți conductele vechi, verificați regulat etanșeitatea fitingurilor | Bandă de teflon înfășurată în aceeași direcție cu rotirea filetului, adâncimea de introducere a conductei ≥10mm |
| Scurgerea capacului de capăt | Șuruburi slăbite, garnituri deteriorate | Strângeți șuruburile în diagonală, adăugați foi subțiri de cupru; aplicați etanșant la temperatură înaltă (se întărește în 30 de minute) | Înlocuiți garniturile, verificați uzura canelurii de etanșare a cilindrului | Etanșantul trebuie să fie rezistent la temperaturi ridicate, fără alimentare cu aer înainte de întărire |
| Blocarea tijei pistonului | Inele de ghidare uzate, arbori de ghidare îndoiți | Aplicati vasoare pe baza de litiu si impingeti repetat; îndreptați ușor arborii de ghidare (≤0,1 mm pe timp) | Înlocuiți inelele de ghidare, înlocuiți arborii de ghidare dacă sunt puternic îndoiți | Aplicați forță uniformă în timpul îndreptării, evitați deteriorarea excesivă a componentelor |
| Lipirea pistonului | Impurități în butoiul cilindrului, garnituri deformate | Ștergeți butoiul cilindrului cu etanol anhidru, inversați temporar sigiliile pentru utilizare | Curățați bine cilindrul, înlocuiți garniturile deformate | Evitați solvenții corozivi, uscați bine după curățare |
| Întreruperea alimentării cu aer | Defecțiune a compresorului de aer, conducte blocate | Treceți la compresor de aer de rezervă, utilizați aer îmbuteliat pentru alimentare temporară; conducte de purjare inversă | Reparați compresoarele de aer, înlocuiți conductele blocate | Presiunea aerului îmbuteliat ajustată la 0,5 MPa, purjați departe de personal |
| Defecțiunea supapei solenoid | Miez de supapă blocat, bobine arse | Curățați miezul supapei, înlocuiți cu o supapă solenoidală de rezervă; control prin supapă manuală de aer | Reparați bobinele supapei solenoide, curățați regulat miezurile supapelor | Supravegherea personalului dedicat în timpul controlului manual, evitați operarea greșită |
| Defecțiune a comutatorului magnetic | Demagnetizarea inelului magnetic, defectarea comutatorului | Atașați foi magnetice puternice, instalați opritoare mecanice; Controlul întârzierii PLC | Înlocuiți inelele magnetice și comutatoarele, calibrați pozițiile de detectare | Timpul de întârziere se potrivește cu viteza reală de mișcare, evitați deplasarea excesivă |
1. Defecțiuni bruște de scurgere: etanșare temporară și înlocuire rapidă
Când cilindrii prezintă scurgeri în orificiul de aer (de exemplu, fitinguri slăbite) sau scurgeri ale capacului de capăt (de exemplu, garnituri deteriorate), dacă piesele nu pot fi înlocuite imediat din cauza constrângerilor de producție, pot fi luate măsuri temporare pentru a relua producția:
Urgență cu scurgeri de aer: Dacă fitingurile sunt slăbite, strângeți-le cu o cheie (cuplul de strângere conform manualului, de obicei 15-20 N·m). Dacă scurgerea persistă după strângere, înfășurați bandă de teflon (3-5 spire, în aceeași direcție cu rotirea firului) și strângeți din nou. Dacă conductele sunt deteriorate, utilizați fitinguri de conectare rapidă pentru a tăia secțiunea deteriorată și reconectați conducta (asigurați-vă adâncimea de inserție ≥10 mm) pentru a restabili temporar alimentarea cu aer; înlocuiți întreaga conductă în timpul pauzelor de producție.
Urgență în caz de scurgere a capacului: Dacă șuruburile capacului sunt slăbite, utilizați o cheie dinamometrică pentru a le strânge într-o secvență diagonală (deviația cuplului ≤5%). Dacă scurgerea persistă, așezați o foaie subțire de cupru (grosime 0,1-0,2 mm) între capacul de capăt și cilindrul cilindrului pentru a îmbunătăți etanșarea. Dacă etanșările sunt deteriorate și nu sunt disponibile piese de schimb, aplicați etanșant la temperatură înaltă (de exemplu, etanșant siliconic) în canalul de etanșare și reluați utilizarea temporară după întărirea etanșantului (aproximativ 30 de minute); înlocuiți imediat etanșările în timpul pauzelor de producție.
2. Defecțiuni de blocare a mișcării: lubrifiere temporară și curățare cu impurități
Când cilindrii se confruntă cu blocarea tijei pistonului (de exemplu, inele de ghidare uzate) sau lipirea pistonului (de exemplu, impurități în cilindrul cilindrului), tratamentul temporar poate restabili mișcarea și poate evita oprirea prelungită a liniei de producție:
Blocarea tijei pistonului de urgență: În primul rând, opriți alimentarea cu aer și împingeți tija pistonului manual. Dacă se simte o rezistență semnificativă, aplicați o cantitate mică de unsoare lubrifiantă (de exemplu, unsoare pe bază de litiu) pe suprafața tijei pistonului și împingeți tija pistonului în mod repetat (de 10-20 de ori) pentru a lubrifia inelele de ghidare. Dacă blocarea persistă, verificați dacă arborele de ghidare este îndoit; dacă este ușor îndoit, utilizați o unealtă de îndreptare pentru a-l îndrepta încet (≤0,1 mm per ajustare) pentru a restabili temporar mișcarea și înlocuiți axul de ghidare mai târziu.
Urgență prin blocarea pistonului: Opriți alimentarea cu aer, dezasamblați capacul cilindrului și inspectați peretele interior al cilindrului cu o lanternă. Dacă se găsesc impurități (de exemplu, așchii de metal), ștergeți peretele interior cu o cârpă moale înmuiată în etanol anhidru (evitați zgârierea cilindrului). În același timp, verificați dacă garniturile pistonului sunt deteriorate; dacă etanșările sunt deformate, acestea pot fi inversate temporar (numai pentru utilizare de urgență; utilizarea pe termen lung necesită înlocuire), apoi reasamblați cilindrul pentru a relua temporar producția.
3. Defecțiuni fără mișcare: diagnosticare rapidă și soluții alternative
Când cilindrii nu se mișcă complet (de exemplu, defecțiunea supapei solenoidului sau întreruperea alimentării cu aer), localizați rapid punctul de defecțiune. Dacă reparația imediată nu este posibilă, pot fi utilizate soluții alternative pentru a menține producția:
Urgență întreruperea alimentării cu aer: Verificați dacă compresorul de aer este oprit. Dacă compresorul de aer se defectează, treceți la un compresor de aer de rezervă (dacă este disponibil) sau utilizați aer comprimat îmbuteliat (presiune ajustată la 0,5 MPa) pentru alimentare temporară. Dacă conductele sunt blocate, purjați conducta în sens invers (de la capătul cilindrului la capătul supapei solenoid) cu aer comprimat pentru a elimina blocajul și a restabili fluxul de aer.
Defecțiune a supapei electromagnetice de urgență: Dezasamblați supapa electromagnetică și verificați dacă miezul supapei este blocat. Dacă este blocat, curățați miezul supapei cu etanol anhidru (evitați solvenții corozivi); dacă supapa încă se defectează după reinstalare, înlocuiți-o temporar cu o supapă solenoidală de rezervă (asigurați o tensiune constantă și un diametru al alezajului). Dacă nu este disponibilă nicio supapă solenoidală de rezervă, pentru cilindrii cu dublă acțiune, acționați manual o supapă de aer (de exemplu, supapă cu bilă) pentru a controla admisia și evacuarea aerului, menținând temporar mișcarea de bază până când defecțiunea este rezolvată.
4. Urgență defectuoasă a comutatorului magnetic: Detectare temporară și poziționare alternativă
Atunci când comutatoarele magnetice nu reușesc să detecteze poziția pistonului (de exemplu, demagnetizarea inelului magnetic sau defecțiunea comutatorului), se pot folosi metode de detectare temporară pentru a asigura siguranța producției:
Urgență de demagnetizare a inelului magnetic: Atașați o foaie magnetică puternică (de exemplu, folie magnetică de neodim-fier-bor) în poziția corespunzătoare pistonului pentru a îmbunătăți puterea câmpului magnetic și pentru a restabili temporar funcția de detectare a comutatorului magnetic. Dacă foaia magnetică este ineficientă, instalați un opritor mecanic la sfârșitul cursei cilindrului și declanșați un întrerupător de limită prin opritor pentru a înlocui comutatorul magnetic pentru detectarea poziției, evitând impactul în deplasarea pistonului.
Urgență în caz de defecțiune a comutatorului: Înlocuiți-l cu un comutator magnetic de rezervă (asigurați-vă că modelul este consistent). Dacă nu este disponibil niciun comutator de rezervă, configurați controlul întârzierii prin programul PLC (setați întârzierile pe baza timpului de mișcare a cilindrului, de exemplu, 1 secundă pentru extindere, 0,8 secunde pentru retragere) pentru a înlocui temporar detectarea poziției. În același timp, aranjați personalul să monitorizeze la fața locului pentru a preveni deteriorarea echipamentului cauzată de mișcarea anormală.
VII. Concepții greșite comune în instalarea și punerea în funcțiune a cilindrului pneumatic: pericole și metode de evitare
Funcționarea necorespunzătoare în timpul instalării și punerii în funcțiune a cilindrului poate duce la scurtarea duratei de viață, la defecțiuni operaționale frecvente și chiar la pericole pentru siguranța echipamentului. Mai jos sunt șase concepții greșite comune, analizate cu cazuri practice pentru a evidenția pericolele și sunt oferite soluții practice de evitare:
1. Ignorarea coaxialității în timpul instalării, alinierea forțată provocând deteriorarea sarcinii excentrice
Concepție greșită comună: în timpul instalării cilindrului, coaxialitatea dintre tija pistonului și sarcină nu este calibrată; cilindrul este fixat direct cu șuruburi, sau din cauza unei precizii insuficiente a suportului echipamentului, axa cilindrului se abate de la direcția de mișcare a sarcinii (depășind 0,5 mm/m). De exemplu, într-o fabrică de electronice, deviația de sudare a suportului a cauzat o eroare de coaxialitate de 1,2 mm/m în timpul instalării unui cilindru de manipulare a așchiilor. După 1 săptămână de funcționare, tija pistonului a fost îndoită semnificativ, iar garniturile erau uzate și scurgeau.
Analiza pericolelor: Deviația coaxialității face ca cilindrul să suporte forțe laterale, crescând frecarea dintre tija pistonului și inelul de ghidare. Garniturile sunt comprimate neuniform, ceea ce duce la o creștere de 3-5 ori a scurgerilor față de condițiile normale. În cazuri severe, tija pistonului se poate îndoi și cilindrul poate fi zgâriat, reducând durata de viață la 1/3 din nivelul normal.
Metode de evitare:
Înainte de instalare, utilizați un detector de coaxialitate laser pentru a calibra axa cilindrului și direcția de mișcare a încărcării, asigurând o abatere ≤0,1 mm/m. Dacă precizia suportului echipamentului este insuficientă, adăugați lamele de reglare (grosime 0,1-0,5 mm) între cilindru și suport și reglați treptat până la coaxiale.
Pentru cilindrii cu cursă lungă (> 500 mm), instalați un rulment de ghidare la capătul tijei pistonului pentru a distribui forțele laterale. Dacă sarcina are o oscilație ușoară, selectați o metodă de montare a trunionului cu rulmenți sferici, care permite o compensare unghiulară de ±5°.
2. Selectarea aleatorie a conductelor, diametre nepotrivite care afectează performanța mișcării
Concepție greșită obișnuită: Se presupune că conductele servesc doar scopului de alimentare cu aer, astfel încât conductele cu diametre subdimensionate sau materiale neadecvate sunt selectate aleatoriu. De exemplu, o fabrică de piese auto a înlocuit conducta de 10 mm a unui cilindru cu un diametru de 80 mm cu una de 6 mm, ceea ce a dus la scăderea vitezei de extensie a cilindrului de la 200 mm/s la 80 mm/s, ceea ce nu a îndeplinit ciclul de producție. O altă fabrică a folosit conducte obișnuite din poliuretan într-un mediu cu temperatură ridicată (150 ℃), iar conductele s-au înmuiat și s-au rupt după 3 ore, provocând întreruperea alimentării cu aer.
Analiza pericolelor: Diametrele subdimensionate ale conductei conduc la un flux de aer insuficient, reducând viteza de mișcare a cilindrului (la fiecare reducere de 1 mm a diametrului, viteza scade cu aproximativ 20%-30%). În același timp, crește rezistența la fluxul de aer, extinzând diferența de presiune dintre cele două capete ale cilindrului și provocând blocarea mișcării. Materialele neadecvate accelerează îmbătrânirea și ruperea conductelor și pot chiar elibera substanțe nocive pentru a polua mediul (de exemplu, conductele obișnuite de cauciuc eliberează plastifianți în atelierele alimentare).
Metode de evitare:
Determinați diametrul conductei pe baza diametrului cilindrului și a cerințelor privind viteza de mișcare, cu referire la formula: Diametrul conductei (mm) ≈ Diametrul găurii cilindrului (mm) × 0,12 (de exemplu, un diametru al găurii de 80 mm corespunde unui diametru al conductei de 10 mm). Dacă este necesară o viteză mare (>300 mm/s), diametrul poate fi mărit corespunzător (de exemplu, un cilindru cu diametrul de 80 mm folosește o conductă de 12 mm).
Selectați materialele conductei în funcție de temperatura mediului ambiant: conducte din poliuretan pentru temperatură normală (-10℃ până la 60℃), conducte din nailon pentru temperatură medie (-20℃ până la 120℃), conducte din politetrafluoretilenă pentru temperatură înaltă (-30℃ până la 200℃) și conducte ondulate din oțel inoxidabil pentru medii corozive.
3. Reglarea presiunii oarbe, operarea cu suprapresiune sau presiune insuficientă
Concepție greșită obișnuită: în timpul punerii în funcțiune, presiunea de alimentare cu aer este ajustată peste presiunea nominală a cilindrului (de exemplu, ajustarea de la 0,6 MPa la 0,8 MPa) în urmărirea vitezei de mișcare; sau presiunea este redusă sub 0,2MPa pentru „economisire de energie”, ceea ce duce la incapacitatea de a împinge sarcina. De exemplu, o linie de sortare logistică a ajustat presiunea cilindrului la 0,9 MPa și, după 1 lună, s-a găsit deformarea plastică a peretelui interior al cilindrului, etanșările s-au defectat complet. O altă fabrică a redus presiunea la 0,15 MPa, făcând ca cilindrul să nu poată împinge o sarcină de 20 kg, iar sortatorul se oprește frecvent.
Analiza pericolelor: Operarea la suprapresiune face ca presiunea internă a cilindrului să depășească limita de proiectare a rulmentului, ceea ce duce la extinderea și deformarea cilindrului, deteriorarea canelurii de etanșare a capacului de capăt și o creștere bruscă a scurgerilor. În același timp, tija pistonului suportă o tracțiune excesivă; dacă sarcina este blocată, tija pistonului este predispusă la rupere. Presiunea insuficientă face ca forța de ieșire a cilindrului să nu îndeplinească cerințele de sarcină, provocând stagnarea mișcării sau chiar „târâirea” (viteză neuniformă), ceea ce afectează precizia producției.
Metode de evitare:
Înainte de punere în funcțiune, consultați manualul cilindrului pentru a confirma intervalul de presiune de lucru nominală (de obicei 0,4-0,6MPa) și setați presiunea la 80%-90% din valoarea nominală printr-un regulator de presiune de precizie (de exemplu, setarea 0,5MPa pentru o valoare nominală de 0,6MPa). Acest lucru asigură o forță de ieșire suficientă, evitând în același timp deteriorarea prin suprapresiune.
Dacă este necesară reglarea presiunii, aceasta ar trebui combinată cu calculul sarcinii: Determinați presiunea minimă efectivă (cea mai scăzută presiune care poate împinge sarcina și asigura o mișcare stabilă) prin testarea efectivă și adăugați o marjă de 10%-15% pe baza acesteia pentru a seta presiunea finală. De exemplu, dacă presiunea minimă efectivă pentru împingerea unei sarcini orizontale de 20 kg este testată ca fiind de 0,3 MPa, presiunea finală este setată la 0,33-0,35 MPa.
4. Ajustare incorectă a tamponului, impact la sfârșitul cursei sau tamponare excesivă
Concepție greșită obișnuită: în timpul ajustării tamponului, fie șurubul tamponului este complet închis (fără tamponare), fie strâns la maxim (buffering excesiv). De exemplu, o fabrică de electronice a oprit tamponul la punerea în funcțiune a unui cilindru de asamblare a așchiilor, rezultând o forță de impact la sfârșitul cursei de 50 N asupra tijei pistonului și așchiile crăpate frecvent. O altă fabrică a strâns tamponul la maximum, prelungind timpul de prelungire a cilindrului de la 0,5 secunde la 2 secunde, ceea ce a afectat eficiența asamblarii.
Analiza pericolelor: Nicio tamponare nu face ca cilindrul să lovească capacul de capăt cu viteză mare la sfârșitul cursei, cu o forță de impact de 5-8 ori mai mare decât în mod normal. Acest lucru nu numai că deteriorează componentele interne (de exemplu, garnituri tampon, capace de capăt), dar și transmite vibrații corpului echipamentului, afectând precizia componentelor de precizie din jur (de exemplu, senzori, servomotoare). Tamponul excesiv blochează evacuarea aerului din camera tampon, reducând semnificativ viteza de mișcare a cilindrului și chiar provocând „stagnare”, ceea ce împiedică finalizarea mișcării intenționate.
Metode de evitare:
În timpul ajustării inițiale, strângeți șurubul tamponului la maxim, apoi slăbiți-l cu 1,5-2 ture; în acest moment, forța tampon este moderată. Apoi împingeți manual tija pistonului pentru a simți impactul de la sfârșitul cursei. Dacă impactul este evident, strângeți șurubul tamponului treptat (1/4 de tură de fiecare dată) până când impactul dispare și mișcarea este lină.
Pentru cilindrii de mare viteză (viteza > 500 mm/s) sau cilindrii cu sarcină mare (sarcină > 100 kg), trebuie utilizat un amortizor hidraulic extern. Prin reglarea butonului de amortizare al amortizorului, viteza cilindrului la sfârșitul cursei poate fi redusă de la 500 mm/s la sub 50 mm/s, iar forța de impact poate fi controlată în 10 N.
5. Abaterea poziției de instalare a comutatorului magnetic, eșecul de detectare
Concepție greșită obișnuită: La instalarea comutatoarelor magnetice, poziția este judecată numai cu ochiul liber, fără a fi ajustată în funcție de cursa reală a pistonului, sau distanța dintre peretele cilindrului depășește 5 mm. De exemplu, o fabrică de ambalaje a instalat comutatorul magnetic în mijlocul cursei cilindrului, dar pistonul real nu a putut ajunge în acea poziție din cauza rezistenței la sarcină, ceea ce duce la ca comutatorul să nu primească niciodată un semnal. O altă fabrică a avut un decalaj de 8 mm în timpul instalării, iar comutatorul a experimentat frecvent „detecție falsă” (declanșează un semnal atunci când nu exista piston).
Analiza pericolelor: Abaterea poziției comutatorului magnetic previne detectarea precisă a mișcării cilindrului, iar sistemul de control al echipamentului nu poate determina dacă cilindrul este în poziție. Acest lucru poate duce la „funcționare greșită” (de exemplu, mutarea piesei de prelucrat fără a o fixa) sau „oprire” (cilindrul este la locul său, dar comutatorul nu îl detectează), reducând eficiența producției cu mai mult de 30%. Golurile excesive reduc intensitatea câmpului magnetic primit de comutator, scăzând sensibilitatea de detectare și rezultând o rată de detecție falsă de până la 20%, ceea ce afectează grav stabilitatea echipamentului.
Metode de evitare:
Înainte de instalare, împingeți pistonul manual în poziția care trebuie detectată (de exemplu, capătul de extensie, capătul de retragere), marcați poziția corespunzătoare pe peretele exterior al cilindrului, apoi instalați întrerupătorul magnetic strâns pe poziția marcată, asigurând un spațiu de ≤1mm între comutator și peretele cilindrului.
După instalare, efectuați un test dinamic: rulați cilindrul continuu timp de 100 de cicluri și observați dacă comutatorul se declanșează cu precizie de fiecare dată. Dacă apare detectarea lipsă, reglați fin poziția comutatorului (mișcându-se cu 0,5 mm de fiecare dată) până când detectarea este stabilă. Dacă încă apare detectarea lipsă, verificați dacă inelul magnetic al pistonului este demagnetizat și înlocuiți-l dacă este necesar.
6. Omiterea testului de reținere a presiunii după punere în funcțiune, ignorând eventualele scurgeri
Concepție greșită obișnuită: După punerea în funcțiune a cilindrului, cilindrul este pus în funcțiune atâta timp cât mișcarea este normală și nu se efectuează niciun test de reținere a presiunii, rezultând o scurgere potențială nedetectată. De exemplu, o fabrică farmaceutică nu a efectuat un test de reținere a presiunii după punerea în funcțiune a unui cilindru de umplere; după 3 zile, s-a găsit o ușoară scurgere a capacului de capăt și aer comprimat s-a amestecat în medicamentul lichid, ceea ce a făcut ca întregul lot de produse să fie casat. O altă fabrică avea scurgeri ascunse într-un cilindru fără tijă, consumând cu 20% mai mult aer comprimat în decurs de 1 lună și crescând costurile cu energia.
Analiza pericolelor: Scurgerile potențiale (scurgeri <5mL/min) sunt dificil de detectat într-o perioadă scurtă, dar operarea pe termen lung risipă alimentarea cu aer (fiecare cilindru cu scurgeri consumă aproximativ 500 m³ de aer comprimat anual). În același timp, poluează mediul (de exemplu, scurgerile de aer în industria alimentară și farmaceutică contaminează produsele). Dacă scurgerea are loc în apropierea componentelor electrice, poate provoca, de asemenea, scurtcircuite electrice și accidente de siguranță.
Metode de evitare:
După punere în funcțiune, efectuați un test de reținere a presiunii: Închideți supapa de admisie a aerului cilindrului, mențineți presiunea internă la 80% din presiunea nominală, aplicați apă cu săpun pe toate părțile etanșate ale cilindrului (capace de capăt, orificii de aer, conectori) și observați timp de 10 minute. Dacă nu apar bule, nu există scurgeri; dacă apar bule, marcați poziția de scurgere și reparați-o.
Pentru butelii în poziții cheie (de exemplu, umplere aseptică, asamblare de precizie), trebuie efectuat lunar un test de reținere a presiunii; pentru cilindrii în poziții obișnuite, testul trebuie efectuat trimestrial. Stabiliți înregistrări de testare pentru a identifica și rezolva cu promptitudine problemele potențiale de scurgere.