

Ce face ca cilindrii industriali specializați să fie esențiali în automatizarea modernă
Cilindrii industriali specializati sunt coloana vertebrala a sistemelor de automatizare contemporane. Fără un cilindru potrivit, fie că este un standard cilindru de aer sau un actuator liniar proiectat la comandă — liniile de producție automate nu pot atinge timpii de ciclu, precizia sau capacitățile de încărcare pe care le solicită producția modernă. Răspunsul scurt: cilindrul potrivit determină în mod direct debitul, repetabilitatea și timpul de funcționare total al sistemului. Orice altă componentă dintr-o celulă de automatizare pneumatică sau electromecanică depinde de performanța cilindrului în cadrul specificațiilor, în fiecare ciclu, pentru milioane de curse.
Automatizarea industrială s-a schimbat dramatic în ultimele două decenii. În cazul în care un cilindru de aer generic, disponibil la raft, s-a ocupat cândva de majoritatea sarcinilor de ridicare și plasare sau de strângere, sistemele de astăzi necesită cilindri proiectați pentru dimensiuni specifice ale alezajului, lungimi de cursă, configurații de montare, presiuni de funcționare și condiții ambientale. Un cilindru nepotrivit chiar și cu 10% în diametrul alezajului poate reduce puterea suficient pentru a provoca defecțiuni intermitente care costă mii de dolari pe oră în timpul neplanificat.
Acest articol acoperă cum să selectați, să specificați și să integrați cilindrii industriali specializați în sistemele de automatizare - cu atenție la variabilele de inginerie care contează cel mai mult în aplicațiile reale.
Tipuri de bază de cilindri industriali utilizați în sistemele de automatizare
Nu toți cilindrii sunt interschimbabili. Inginerii de automatizare trebuie să înțeleagă diferențele funcționale dintre familiile de cilindri primari înainte de a specifica componente pentru o nouă celulă sau un proiect de modernizare.
Cilindri pneumatici de aer
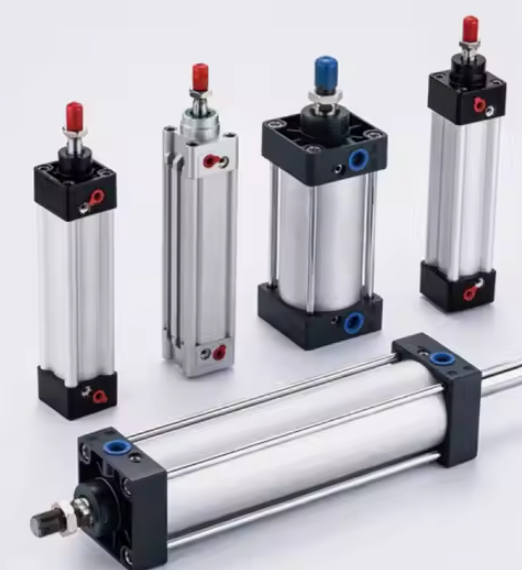
Cilindrul de aer rămâne cel mai răspândit dispozitiv de acționare în automatizarea industrială la nivel global. Acesta transformă presiunea aerului comprimat în forță mecanică liniară, făcându-l ideal pentru aplicații cu ciclu înalt, unde costul pe cursă trebuie să rămână minim. Presiunile de operare standard rulează între 0,4 MPa și 1,0 MPa (aproximativ 58 până la 145 psi) , oferind ieșiri de forță care scala direct cu diametrul alezajului. Un cilindru de aer cu alezaj de 63 mm care funcționează la 0,6 MPa generează aproximativ 1.870 N de forță teoretică - suficientă pentru o gamă largă de sarcini de strângere, ejectare și indexare.
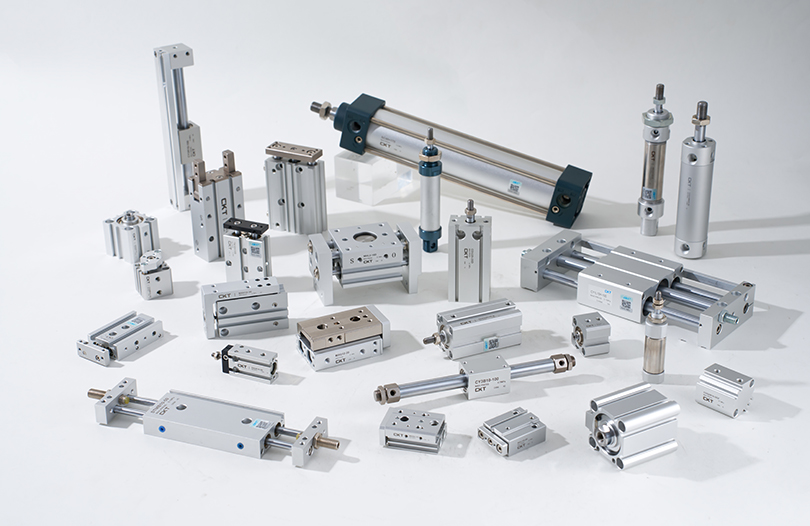
Cilindrii de aer specializați moderni depășesc cu mult designul de bază cu dublă acțiune. Inginerii specifică acum variante, inclusiv:
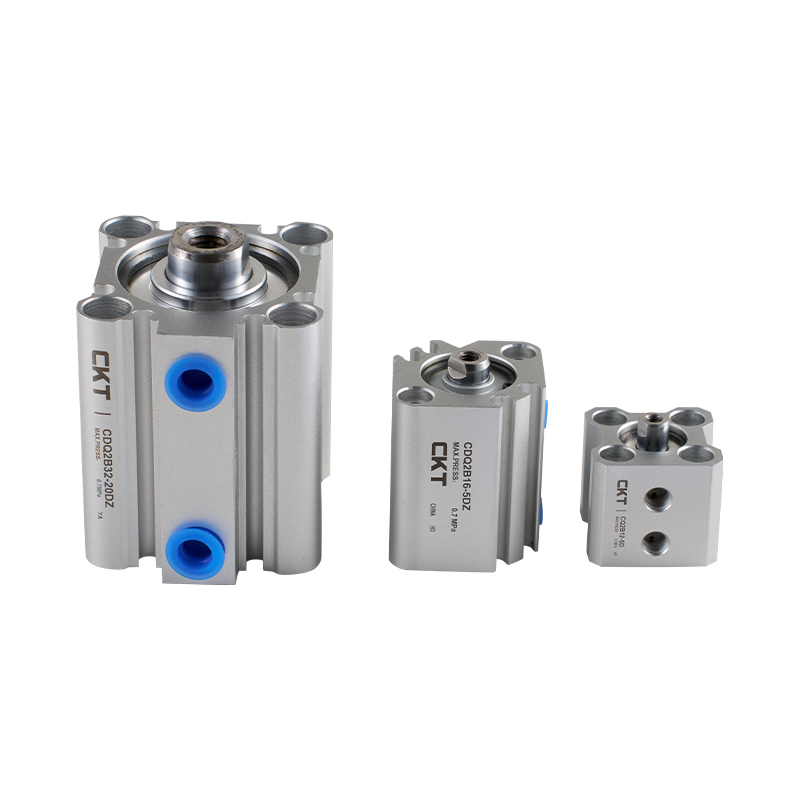
- Cilindri de aer compacti/cu cursă scurtă — utilizat în celule de asamblare închise, unde anvelopa de instalare este mai mică de 100 mm în lungime totală
- Cilindri de aer fără tijă — pentru curse care depășesc 1.000 mm, în cazul în care o tijă standard ar crea un moment de încovoiere inacceptabil
- Cilindri cu aer ghidat — variante cu tije duble sau ghidate de profil care rezistă la sarcini în afara axei de până la 500 N·m fără a necesita șine de ghidare externe
- Cilindri de aer tandem — doi cilindri stivuiți în serie, împărțind același orificiu, dublând efectiv forța de ieșire fără a crește diametrul amprentei
- Cilindri de aer pentru cameră curată — butoi din oțel inoxidabil, etanșări PTFE și acoperiri fără eliberare de gaze pentru medii ISO Clasa 5 sau mai bune în semiconductori și automatizări farmaceutice
Cilindri hidraulici pentru automatizarea sarcinilor grele
Acolo unde un cilindru de aer atinge valorile practice ale forței de aproximativ 30 kN pentru dimensiuni standard ale alezajului, cilindrii hidraulici extind intervalul la sute de kilonewtoni. Sistemele de automatizare pentru ștanțarea metalelor, liniile de transfer de forjare și presele de asamblare a pieselor grele se bazează pe actuatoare liniare hidraulice care funcționează la 140 până la 350 bar. Compensația este complexitatea sistemului: unitățile de alimentare hidraulice, patinele de filtrare, schimbătoarele de căldură și infrastructura de prevenire a scurgerilor adaugă costul de capital și sarcina de întreținere pe care sistemele pneumatice le evită complet.
Cilindri cu tijă electrică
Actuatoarele electrice cu tije – în esență un servomotor care antrenează un șurub cu bile sau un șurub cu role planetară în interiorul unui anvelopă cilindrului – au luat o cotă semnificativă de piață de la aplicațiile cilindrilor pneumatici cu aer care necesită feedback precis de poziție. Ei oferă repetabilitatea poziționării de ±0,01 mm sau mai bună , limitarea forței programabile și consumul de energie cu aproximativ 70% mai mic decât un circuit pneumatic echivalent atunci când este luat în considerare ciclul de lucru. Limitarea lor este densitatea maximă a forței: la o dimensiune echivalentă, un cilindru cu tijă electrică costă încă de trei până la cinci ori mai mult decât un cilindru pneumatic de aer cu același alezaj, ceea ce face ca justificarea economică să depindă în mare măsură de numărul de cicluri și cerințele de precizie.
Cum să dimensionați și să selectați cilindrul potrivit pentru sistemul dvs. de automatizare
Selectarea cilindrului este un calcul de inginerie, nu o căutare în catalog. A greșit duce la defecțiunea prematură a etanșării, flambarea tijei sau forța insuficientă - toate acestea se manifestă ca un timp neplanificat care depășește cu mult costul unei componente specificate corect.
Calcul de forță cu factor de siguranță
Punctul de plecare pentru orice exercițiu de dimensionare a cilindrului de aer sau hidraulic este forța de lucru necesară la punctul de aplicare. Această valoare trebuie să includă:
- Greutate statică a sarcinii utile care acționează împotriva direcției de mișcare
- Forța dinamică necesară pentru a accelera sarcina până la viteza țintă în timpul de cursă disponibil
- Forțele de frecare de la ghidaje, etanșări și orice mecanism extern
- Forțele procesului (strângere, presare, tăiere) la sfârșitul cursei
Se aplică practica standard a factor de siguranță de 1,5 până la 2,0 peste produsul teoretic al forței de alezaj calculat. Această marjă absoarbe fluctuațiile presiunii de alimentare (sistemele tipice de aer comprimat variază cu ±10% din punctul de referință), uzura etanșării pe durata de viață și variațiile de sarcină inerente proceselor de producție.
De exemplu: dacă o aplicație de prindere necesită 800 N la piesa de prelucrat și alimentarea cu aer este de 0,6 MPa, diametrul minim al alezajului se calculează la aproximativ 42 mm la o eficiență de 100%. Aplicarea unui factor de siguranță de 1,6× împinge alezajul selectat la 50 mm sau 63 mm, în funcție de dimensiunile standard disponibile - asigurând că cilindrul oferă o forță adecvată chiar și atunci când presiunea de alimentare scade la 0,5 MPa în timpul cererii de vârf a sistemului.
Analiza lungimii cursei și a flambajului tijei
Lungimea cursei afectează direct susceptibilitatea tijei pistonului la flambaj sub sarcină de compresiune. Pentru orice cilindru de aer sau actuator pneumatic cu o cursă care depășește aproximativ 10 ori diametrul tijei, este obligatorie verificarea flambajului coloanei Euler. Sarcina critică de flambaj depinde de diametrul tijei, lungimea cursei, materialul (de obicei oțel carbon sau oțel inoxidabil) și configurația de montare - condițiile de capăt fix-fix, fără fixare sau știft oferă fiecare lungimi efective diferite ale coloanei.
O tijă de oțel cu diametrul de 20 mm cu o cursă de 600 mm într-o stare de montare fără fixă are o sarcină critică de flambaj de aproximativ 2.850 N — care poate fi sub forța pe care cilindrul este capabil să o genereze. În astfel de cazuri, specificarea unui diametru mai mare a tijei (25 mm sau 32 mm) sau trecerea la un cilindru ghidat adaugă un sprijin lateral care previne flambajul fără a solicita inginerului să reducă presiunea de funcționare.
Durata ciclului și cerințele de amortizare
Celulele de automatizare de mare viteză – în special cele care rulează cu 60 sau mai multe cicluri pe minut – impun sarcini semnificative de impact la sfârșitul cursei asupra componentelor cilindrului, supapelor și sculelor. La aceste viteze, un cilindru de aer necontrolat cu o cursă de 100 mm poate dezvolta viteze ale pistonului care depășesc 1,5 m/s imediat înainte de poziția finală. Energia cinetică absorbită de capacul final la fiecare cursă trebuie gestionată prin perne interne, amortizoare externe sau supape de control al debitului de pe orificiul de evacuare.
Majoritatea cilindrilor de aer industriali specializați cu alezajul peste 40 mm includ perne reglabile pentru supape cu ac la ambele poziții finale, ca standard. Acestea permit reglarea în câmp a distanței de decelerare, de obicei între 5 mm și 30 mm. Pentru aplicațiile care necesită atât viteză mare la mijlocul cursei, cât și decelerare controlată precisă, amortizoarele hidraulice externe cu amortizare reglabilă oferă un control mai fin decât doar pernele pneumatice.
| Diametrul alezajului (mm) | Forța teoretică la 0,6 MPa (N) | Aplicație tipică în automatizare | Cursa maxima recomandata (mm) |
|---|---|---|---|
| 20 | 188 | Ejectie piesa mica, actionare senzor | 200 |
| 32 | 483 | Pick-and-place, prindere ușoară | 400 |
| 50 | 1.178 | Presare montaj, actionare portii | 600 |
| 80 | 3.016 | Prinderea piesei de prelucrat, ridicarea transferului | 800 |
| 125 | 7.363 | Prindere grea, alimentare prin presare | 1.200 |
Proiectări de cilindri specializate pentru medii de automatizare solicitante
Cilindrii de aer de catalog standard se ocupă de majoritatea aplicațiilor benigne ale podelei fabricii. Cu toate acestea, o parte semnificativă a automatizării industriale funcționează în medii care distrug componentele standard în câteva săptămâni, cu excepția cazului în care designul cilindrului abordează în mod specific aceste condiții.
Cilindri rezistenti la coroziune pentru spalare si medii chimice
Procesarea alimentelor, îmbutelierea băuturilor și automatizarea ambalajelor farmaceutice rulează cicluri frecvente de spălare cu apă de înaltă presiune, abur și agenți de curățare caustici. Cilindrii de aer standard cu butoi de aluminiu se corodează rapid în aceste condiții. Construcția cilindrului și a tijei din oțel inoxidabil (de obicei 304 sau 316L), combinată cu etanșări conform FDA din EPDM sau PTFE, extind intervalele de service de la săptămâni la ani. Suprafața de cost pentru un cilindru de aer inoxidabil cu clasificare pentru spălare față de o unitate standard din aluminiu este de obicei 40% până la 80% — o fracțiune din costul perioadei de nefuncționare de la o defecțiune a unui singur cilindru corodat în timpul unui ciclu de producție.
Automatizarea procesării chimice prezintă condiții și mai dure: acizi, solvenți și medii cu umiditate ridicată cu apă de condensare. Opțiunile de cilindru includ aici aluminiu anodizat dur cu găuri căptușite cu PTFE, corpuri compozite cu sulfură de polifenilen (PPS) sau variante acoperite complet cu fluoropolimer. Compatibilitatea etanșării trebuie verificată în raport cu expunerea chimică specifică - etanșările NBR care funcționează bine în medii petroliere se degradează rapid în solvenți aromatici, în timp ce etanșările EPDM excelează în abur și apă fierbinte, dar se umflă în fluide pe bază de petrol.
Cilindri de înaltă temperatură pentru cuptoare și celule de sudare
Automatizarea în interiorul cuptoarelor industriale, a sistemelor de întărire a vopselei și a celulelor robotizate de sudare supune cilindrii la temperaturi susținute de la 120°C la peste 200°C. Garniturile standard Buna-N (NBR) încep să se degradeze la aproximativ 100°C în condiții dinamice, ceea ce duce la scurgeri și pierderea forței de reținere în decurs de sute de ore. Cilindrii specializați la temperatură înaltă folosesc etanșări din silicon sau Viton (FKM). 150°C până la 200°C serviciu continuu , împreună cu lubrifianți la temperatură înaltă care nu se carbonizează și nu migrează din canelurile de etanșare.
Mediile de sudare expun, de asemenea, tija pistonului cilindrului de aer la impacturi de stropire și radiații UV de la arcul electric. Tijele din crom dur sau acoperite cu ceramică rezistă mult mai bine la aderența stropilor și la stropirea suprafeței decât oțelul lustruit standard, reducând direct uzura etanșării cauzată de contaminarea suprafeței tijei care intră în zona de etanșare a ștergătoarelor.
Cilindri pentru aplicații în atmosferă explozivă (ATEX/IECEx).
Sistemele de automatizare pentru manipularea cerealelor, cabinele de pulverizare a vopselei, amestecarea chimică și prelucrarea petrolului și gazelor funcționează în zone clasificate ca potențial explozive (Zona 1 sau Zona 2 conform ATEX sau Divizia 1/Divizia 2 conform NEC). Cilindrii pneumatici de aer sunt în mod inerent mai siguri în aceste zone decât actuatoarele electrice, deoarece aerul comprimat nu conține energie de aprindere. Cu toate acestea, designul cilindrului trebuie să prevină în continuare acumularea de încărcare statică pe componentele neconductoare și nu trebuie să genereze un impact metal-metal capabil să producă scântei la sfârșitul cursei. Cilindrii cu clasificare ATEX folosesc componente polimerice conductoare, prevederi de împământare și opritoare de capăt cu amortizare moale pentru a îndeplini cerințele zonei, fără a se baza pe carcase externe rezistente la explozie.
Cilindri miniaturali pentru automatizarea asamblarii de precizie
Asamblarea electronicelor, fabricarea dispozitivelor medicale și producția de ceasuri sau instrumente necesită cilindri de aer cu dimensiuni ale alezajului de la 4 mm la 16 mm, curse scurte de 1 mm și repetabilitate pozițională sub 0,05 mm. Cilindrii pneumatici miniaturali la această scară se confruntă cu toleranțe de fabricație care reprezintă un procent mai mare din dimensiunile componentelor - o toleranță a canelurii de etanșare de 0,02 mm pe un cilindru cu alezaj de 6 mm necesită un control de prelucrare mult mai strict decât aceeași toleranță pe o unitate cu alezaj de 63 mm. Platformele cilindrice miniaturale de vârf realizează durate de viață depășite 30 de milioane de lovituri la presiune nominală maximă prin finisaje ale alezajului suprapus, garnituri compozite PTFE cu frecare redusă și tije inoxidabile șlefuite cu precizie.
Integrarea cilindrilor industriali cu sistemele de control automatizate
Un cilindru nu produce valoare până când nu este integrat în arhitectura de control a sistemului de automatizare. Interfața dintre mecanica cilindrilor și logica PLC este locul în care mulți cilindri aparent bine specificați au performanțe slabe în practică.
Sentirea poziției și feedback
Design-urile moderne ale cilindrilor de aer includ șine de senzori integrate - fante în T sau fante C prelucrate în cilindru - care acceptă comutatoare magnetice cu lame, senzori cu efect Hall cu stare solidă sau senzori de poziție liniari magnetostrictivi analogici. Comutatoarele Reed oferă o ieșire simplă deschis/închis la poziții finale definite și costă sub 10 USD per senzor. Senzorii cu efect Hall oferă o durată de viață mai lungă la comutare (peste 100 de milioane de operațiuni față de aproximativ 10 milioane pentru comutatoarele cu lame), o rezistență mai bună la vibrații și timpi de răspuns mai rapizi în intervalul de 0,5 ms.
Pentru aplicațiile care necesită date de poziție continue mai degrabă decât semnale binare de sfârșit de cursă - cum ar fi presele de asamblare cu strângere proporțională sau cu cursă variabilă - senzorii analogici magnetostrictivi încorporați în cilindrul oferă poziție liniară absolută cu rezoluție la 0,1 mm pe toată cursa. Acest lucru elimină codificatoarele liniare externe, reduce complexitatea cablajului și permite PLC-ului să monitorizeze viteza tijei în timp real ca instrument de diagnosticare.
Selectarea supapei și timpul de răspuns
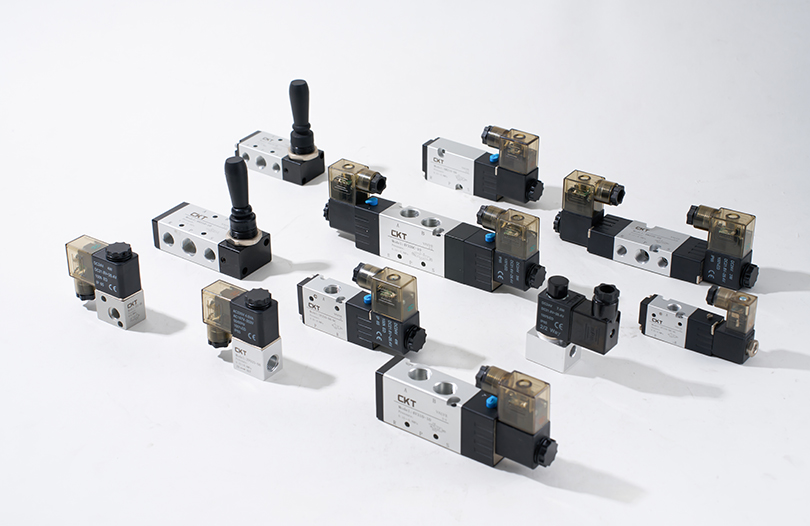
Supapa solenoidală care conduce fiecare cilindru de aer determină cât de repede cilindrul răspunde la comenzile PLC. Timpul de răspuns al supapei — intervalul dintre punerea sub tensiune a bobinei și deschiderea completă a portului — variază de la sub 5 ms pentru supapele cu clapetă cu acțiune directă de mare viteză până la 30–60 ms pentru supapele cu bobină standard la 24 VDC. Într-o aplicație de 60 de cicluri pe minut cu un timp total de ciclu de 200 ms, o supapă de 50 ms adaugă 25% la timpul de acționare pneumatică și poate face ca obiectivul de timp al ciclului să fie imposibil de atins.
Debitul supapei (valoarea Cv) trebuie să se potrivească, de asemenea, cu volumul cilindrului și cu timpul de cursă necesar. Supapele subdimensionate creează o diferență de presiune pe valvă în timpul curselor de mare viteză, reducând efectiv presiunea de funcționare observată de pistonul cilindrului de aer la mijlocul cursei, chiar și atunci când presiunea de alimentare este adecvată la intrarea supapei. Regula generală este de a selecta o valoare Cv a supapei care limitează căderea de presiune pe supapă la mai puțin de 10% din presiunea de alimentare la cerere de debit maxim.
Integrare Fieldbus și IO-Link
Arhitecturile de automatizare Industry 4.0 necesită din ce în ce mai mult diagnosticare la nivel de cilindru accesibil prin sistemele SCADA sau MES ale fabricii. Ansamblurile supapă-colector compatibile IO-Link permit transmiterea către PLC a datelor senzorului de poziție al fiecărui cilindru, numărului de curse, a presiunii pernei și a abaterii timpului de ciclu prin Ethernet industrial standard (PROFINET, EtherNet/IP, EtherCAT) fără a adăuga cabluri I/O discrete. Un nod master IO-Link poate servi până la opt stații de cilindri printr-un singur cablu, reducând dramatic complexitatea cablajului panoului în celulele de automatizare dense cu 20 sau mai mulți cilindri.
Această conectivitate permite întreținerea predictivă: dacă un anumit cilindru de aer începe să dureze cu 15% mai mult pentru a-și finaliza cursa - un model detectabil prin compararea marginilor senzorilor marcate cu ora - sistemul poate semnaliza cilindrul pentru inspecție înainte de a provoca o defecțiune a producției. Studiile din automatizarea atelierelor de caroserie au arătat că programele de întreținere predictivă care utilizează diagnosticarea la nivelul cilindrului reduc timpul de oprire pneumatic neplanificat prin 35% până la 55% comparativ cu programele de înlocuire cu intervale fixe.
Industrii cheie care stimulează cererea pentru cilindri industriali specializați
Înțelegerea care industrii consumă cel mai mare volum de cilindri specializați ajută la clarificarea priorităților de proiectare pe care producătorii și integratorii de sisteme trebuie să le abordeze.
Producție de automobile
Un singur atelier de caroserie conține între 800 și 2.500 de cilindri pneumatici și hidraulici individuali în stațiile de sudură, manipulare și asamblare. Ratele ciclului ajung de obicei la 240 până la 480 de curse pe oră pe stație, ceea ce înseamnă că se acumulează un singur cilindru de aer pe o linie de volum mare. peste 4 milioane de lovituri pe an . Specificațiile cilindrului aici subliniază durata de viață a etanșării, durabilitatea pernei și ușurința înlocuirii în linie fără a îndepărta structura de montare.
Automatizarea ambalajelor și logisticii
Sistemele de ridicare a carcasei de mare viteză, etanșare a cartonului și sortare funcționează la viteze care necesită timpi de cursă a cilindrului sub 100 ms. Cilindrii de aer fără tijă cu cuplare magnetică sau conexiuni cu bandă mecanică sunt frecvent utilizați pentru transferuri orizontale cu cursă lungă (500 mm până la 2.000 mm) în cazul în care o tijă convențională s-ar deplasa în consolă în mod inacceptabil. Automatizarea ambalajului rulează, de asemenea, trei schimburi pe zi, 350 de zile pe an, făcând timpul mediu între defecțiuni (MTBF) un criteriu de specificație principal, mai degrabă decât o preocupare secundară.
Semiconductor și ansamblu electronic
Roboții de manipulare a plachetelor, mașinile de lipire a matrițelor și echipamentele de asamblare PCB utilizează cilindri de aer miniaturali și dispozitive de acționare a tijei electrice care necesită standarde de curățenie sub-micron. Cilindrii din aceste medii nu trebuie să genereze particule, trebuie să reziste degazării care ar contamina substraturile sensibile și trebuie să mențină precizia poziției pe miliarde de cicluri. Piața globală a echipamentelor semiconductoare, evaluată la peste 100 de miliarde de dolari anual, conduce la dezvoltarea continuă a tehnologiei de acționare pneumatică ultra-curată și de înaltă precizie.
Prelucrarea alimentelor și a băuturilor
Liniile de umplere, mașinile de porționat și celulele de ambalare din fabricile alimentare trebuie să funcționeze în siguranță cu suprafețele de contact cu produsul. Cilindrii de aer din aceste aplicații necesită lubrifianți acceptați de USDA (uleiuri alimentare de calitate H1), materiale de etanșare conform FDA și suprafețe externe netede, fără crăpături care adăpostesc bacterii. Variantele din oțel inoxidabil concepute conform standardelor de protecție la pătrundere IP69K rezistă la curățarea cu abur de înaltă presiune la 80°C fără degradarea etanșării sau pătrunderea apei în alezajul cilindrului.
Cele mai bune practici de întreținere pentru a maximiza durata de viață a cilindrului
Chiar și cilindrul industrial specializat de cea mai înaltă calitate se degradează prematur atunci când sunt neglijate elementele fundamentale de întreținere. Următoarele practici, aplicate în mod consecvent, extind intervalele medii de service la ciclul de viață nominal al producătorului, mai degrabă decât la o fracțiune a acesteia.
- Mențineți calitatea aerului comprimat conform ISO 8573-1 Clasa 3 sau mai bună pentru aplicații generale de cilindri de aer industrial. Aerul contaminat care transportă apă, uleiul compresorului și particulele este cauza principală a degradării etanșării și a găurii. Un ansamblu filtru-regulator-lubrificator (FRL) la punctul de utilizare cu evacuare automată a condensului nu este negociabil.
- Lubrifiați corect - sau deloc. Mulți cilindri de aer moderni cu etanșări compozite PTFE sunt proiectați să funcționeze fără lubrifiere externă (fără ulei). Introducerea uleiului într-un cilindru fără ulei poate umfla garniturile PTFE, cauzând defecțiuni premature. Confirmați întotdeauna cerințele de lubrifiere față de specificațiile specifice ale etanșării cilindrului înainte de punere în funcțiune.
- Inspectați starea suprafeței tijei la intervale programate. Deteriorarea zâmbitului, înțepăturilor sau acoperirii tijei pistonului accelerează uzura etanșării ștergătoarelor și permite pătrunderea contaminării în orificiu. Tijele care prezintă defecte de suprafață care acoperă mai mult de 5% din suprafața de contact cu o lungime a cursei ștergătoarelor ar trebui înlocuite mai degrabă decât lustruite.
- Verificați reglarea pernei după orice înlocuire a cilindrului sau schimbare a montajului. O pernă prost reglată care permite pistonului să lovească capacul de capăt la viteză maximă generează forțe de vârf de câteva ori mai mari decât forța de operare, dăunând simultan cilindrul, sculele conectate și structura mașinii.
- Numărul cursei de pistă, acolo unde este posibil prin contoare de cicluri PLC și comparați cu specificațiile de viață a etanșării evaluate de producător. Înlocuirea proactivă a setului de etanșare la 80% din durata ciclului de viață nominală costă aproximativ 30-150 USD în piese și o oră de muncă - față de 500-5.000 USD în timp neplanificat atunci când cilindrul eșuează în producție.
- Eliminați sarcinile laterale laterale pe cilindrii tip tijă. Chiar și o dezaliniere de 5° între axa cilindrului și direcția de deplasare a sarcinii creează încărcare laterală continuă pe bucșa și etanșarea tijei, reducând durata de viață cu 40% până la 70% în studiile de caz documentate. Cuplajele de tijă plutitoare sau suporturile cu auto-aliniere compensează nealinierea minoră a dispozitivului de fixare fără a necesita realinierea cu precizie a întregului montaj al cilindrului.
Compararea cilindrilor pneumatici, hidraulici și electrici pentru decizii de automatizare
Nicio tehnologie cu un singur actuator nu câștigă în toate scenariile de automatizare. Decizia între un cilindru pneumatic pneumatic, un cilindru hidraulic sau un actuator de tijă electrică trebuie luată în funcție de performanța, costul și cerințele operaționale specifice fiecărei axe de aplicare.
| Criteriu | Cilindru pneumatic de aer | Cilindru hidraulic | Actuator tijă electrică |
|---|---|---|---|
| Interval de forță (standard) | Până la ~30 kN | Până la 500 kN | Până la ~50 kN |
| Precizia poziției | ±0,5–2 mm (opritor) | ±0,1–1 mm (valvă servo) | ±0,01–0,05 mm |
| Cost inițial (relativ) | Scăzut | Medie-Ridicată | Înalt |
| Eficiență energetică | Scăzut (25–35% overall) | Medie (60–75%) | Înalt (85–95%) |
| Rata maximă de ciclu | Foarte mare (posibil 300 CPM) | Mediu (limitat de debitul de ulei) | Înalt (servo-dependent) |
| Curatenie | Înalt (dry air options) | Scăzut (oil leak risk) | Foarte sus |
| Adecvarea zonei periculoase | Excelent (variante ATEX) | Bun (lichid care nu scoate scântei) | Necesită motor cu clasificare Ex |
Datele de mai sus ilustrează un model consistent: cilindrul de aer câștigă în ceea ce privește costul, viteza și adecvarea unui mediu curat pentru majoritatea sarcinilor de automatizare care nu necesită forță sau precizie extremă peste ±0,5 mm. Cilindrii hidraulici rămân singura alegere practică pentru aplicații cu forță mare cu încetinitorul. Actuatoarele electrice își justifică prima de cost în primul rând în aplicațiile în care poziționarea intermediară programabilă, limitarea forței sau înregistrarea consumului de energie creează o valoare de producție măsurabilă.
Tendințe care modelează viitorul cilindrilor industriali în automatizare
Cilindrul ca clasă de componente a evoluat semnificativ în ultimul deceniu și continuă să se dezvolte ca răspuns la cerințele sistemelor de automatizare care erau specificații de nișă în urmă cu cinci ani, dar care sunt acum criterii de achiziție obișnuite.
Recuperarea energiei în sisteme pneumatice
Aerul comprimat este scump: generarea a 1 Nm³ de aer la 0,7 MPa costă de obicei 0,02-0,04 USD, în funcție de eficiența compresorului și de tarifele locale de energie electrică. O fabrică de producție cu 500 de cilindri de aer care circulă la rate medii poate cheltui 50.000-200.000 USD pe an numai pentru aer comprimat. Circuitele de creștere a presiunii, sistemele de recuperare a aerului în buclă închisă și proiectele de cilindri eficiente din punct de vedere energetic cu volum mort redus sunt din ce în ce mai specificate în noile proiecte de automatizare, pe măsură ce mandatele de durabilitate se înăsprește. Unele unități pneumatice avansate recuperează acum aerul evacuat din cursa de retur pentru a presuriza parțial cursa de avans, reducând consumul net de aer cu până la 30% .
Fabricare aditivă pentru geometrii de cilindri personalizate
Fabricarea aditivelor metalice (fuziunea cu laser în strat de pulbere, depunerea de energie direcționată) a deschis ușa pentru designul cilindrilor de aer și al actuatorului cu geometrii interne imposibil de realizat prin prelucrarea convențională. Distribuția integrată în corpul cilindrului, canalele de răcire conforme pentru aplicații la temperaturi ridicate și secțiunile structurale optimizate pentru topologie care reduc greutatea cu 20-40% fără a reduce rezistența trec de la etapa de prototip la producția de serie pentru aplicații specializate de automatizare. Perioadele de livrare pentru corpurile de cilindri complet personalizate scad de la 12–16 săptămâni (prelucrat personalizat tradițional) la 3–5 săptămâni pentru variantele fabricate cu aditivi.
Robotică moale și actuatoare pneumatice conforme
Pentru sarcinile de automatizare care implică piese de prelucrat delicate, neregulate sau cu geometrie variabilă — manipularea produselor proaspete, manipularea textilelor, asamblarea electronică fragilă — cilindrii de aer rigid tradiționali sunt completați de actuatoare pneumatice moi din materiale elastomerice. Aceste actuatoare de tip burduf sau armate cu fibre produc mișcări de prindere sau îndoire la presiune scăzută (sub 0,1 MPa) cu o conformitate inerentă care previne deteriorarea piesei de prelucrat. Ele reprezintă o nouă frontieră în acționarea pneumatică pe care cataloagele standard de cilindri nu o abordează încă pe deplin, dar care apare din ce în ce mai mult în documentele de cerințe pentru sistemele de automatizare de ultimă generație.
Monitorizare încorporată a stării la nivel de cilindru
Convergența tehnologiei senzorilor MEMS, a protocoalelor de comunicare IO-Link și a calculului de margine produce ansambluri de cilindri de aer cu traductoare de presiune încorporate, senzori de temperatură și monitoare de vibrații care raportează în timp real date de sănătate către sistemele de control al instalației. În loc să se bazeze doar pe senzorii de poziție de sfârșit de cursă, acești cilindri inteligenți monitorizează profilurile interne ale presiunii ale alezajului, detectează comportamentul anormal al pernei și acumulează date privind numărul de cicluri în memoria nevolatilă care persistă prin ciclul de alimentare. Cilindrul își documentează efectiv propriul istoric de service - o capacitate pe care echipele de întreținere din instalațiile cu timp de funcționare ridicat o consideră acum un criteriu de selecție mai degrabă decât o opțiune premium.