

O celulă de asamblare de mare viteză, care funcționează bine o săptămână și începe să piardă timpul ciclului în următoarea, se confruntă rareori cu o defecțiune a cilindrului. Mai des, problema este ascunsă într-un regulator de filtru subdimensionat, un fiting care are scurgeri sau o supapă solenoidală care nu a fost niciodată evaluată pentru ciclul de funcționare. Performanța echipamentului de automatizare pneumatică depinde de fiecare componentă a căii de aer care lucrează împreună, de la ieșirea compresorului până la efectorul final. Dacă specificarea oricărui element individual este greșită, costul nu este imediat; se manifestă de-a lungul lunilor ca cicluri mai lente, consum mai mare de aer și timpi neprevăzuți. Selectarea componentelor pneumatice cu o abordare sistematică, în loc să înlocuiți piesele una câte una, este cea mai rapidă modalitate de a face o linie mai fiabilă.
Acest ghid se bazează pe informații din 23 de ani de producție de componente pneumatice la CKT Pneumatic , unde peste 20.000 de piese semifabricate și 90% procesare internă oferă o expunere directă la comportamentul real al supapelor, cilindrilor, generatoarelor de vid și unităților de preparare a aerului. Răspundem la trei întrebări: ce face un sistem pneumatic fiabil, ce componente contează cel mai mult pentru fiecare aplicație și cum echipele de achiziții pot evita greșelile care duc la întreținerea prematură.
Echipamente de automatizare pneumatică: Vederea sistemelor
Aerul comprimat călătorește mult înainte să funcționeze. Iese din compresor, se răcește într-un postrăcitor, este filtrat, trece printr-un regulator de presiune, primește lubrifiere, ajunge la o supapă de control direcțională, trece prin tubulaturi și abia apoi intră într-un actuator. Performanța întregii linii este determinată de cea mai slabă verigă din lanțul respectiv. Un cilindru cu alezaj de 50 mm poate împinge cu suficientă forță, dar dacă regulatorul de presiune nu este dimensionat corect, scăderea presiunii sub sarcină va face cursa lentă. O electrovalvă eficientă este irelevantă dacă filtrul este înfundat, deoarece supapa nu va primi suficient volum de aer.
| Module | Componente tipice | Impactul asupra performanței |
|---|---|---|
| Pregătirea aerului | Filtru, regulator, lubrifiator | Previne contaminarea, menține presiunea stabilă, controlează lubrifierea |
| Controlul direcțional | Supape solenoide, supape de aer, supape manuale | Determină viteza de răspuns și fiabilitatea ciclului |
| Acționare | Cilindri, prinderi, servomotoare rotative | Transformă presiunea în mișcare mecanică și forță |
| Manipulare cu vid | Generatoare de vid, ventuze, filtre de vid | Permite alegerea și plasarea nedistructivă a pieselor |
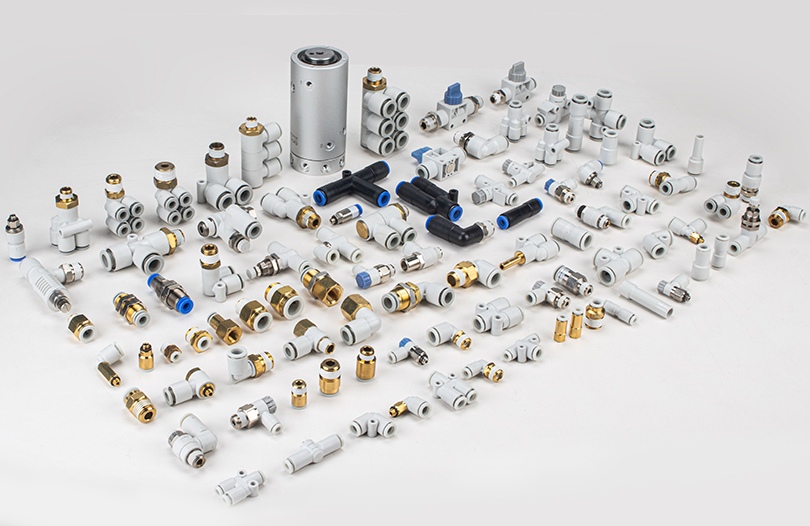
| Accesorii | Fitinguri, amortizoare, tubulaturi, tampoane | Influențează rata de scurgere, zgomotul și uzura componentelor |
Vizualizarea sistemelor ajută într-un mod practic: atunci când apare o defecțiune, cauza este adesea la un modul distanță de simptom. Dacă forța de prindere pe o linie de vid scade, problema ar putea fi în generatorul de vid, într-un filtru de vid înfundat sau într-o ventuză uzată. Înlocuirea numai a cupei fără a verifica presiunea din amonte este cea mai comună sursă de defecțiuni repetate pe liniile automate.
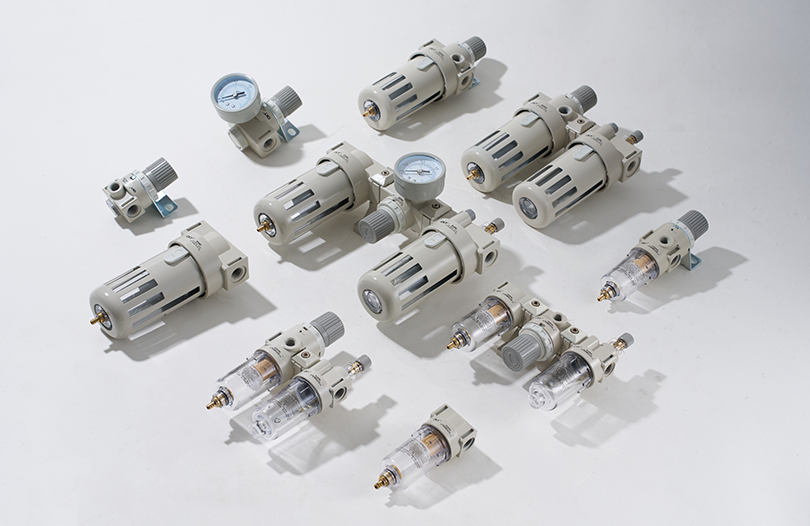
Pregatirea aerului: F.R.L. Unitățile ca prima linie de apărare
Conform ISO 8573-1, standardul internațional pentru calitatea aerului comprimat, aerul comprimat este clasificat în funcție de concentrația de particule solide, conținutul de apă și conținutul de ulei. Majoritatea sistemelor industriale de aer comprimat furnizează aer cu dimensiuni ale particulelor care pot deteriora etanșările în timp. Aerul neuscat care intră într-un cilindru sau o supapă solenoidală creează condens în interiorul cavităților metalice, ceea ce duce la rugină și lipirea bobinelor în medii înghețate sau în setările standard din fabrică. Lubrifiatoarele adaugă ceață de ulei pentru a reduce frecarea, dar lubrifiantul corect și debitul contează.
Un F.R.L bine selectat. unitatea acționează ca prima linie de apărare. Filtrul protejează componentele din aval de praf, rugină și condens. Regulatorul menține nivelul de presiune la care a fost proiectat să funcționeze actuatorul. Lubrifiatorul asigură că piesele mobile din interiorul supapelor și cilindrilor primesc o ceață de ulei controlată. Fiecare dintre aceste funcții contribuie la un rezultat simplu: performanță constantă pe milioane de cicluri.
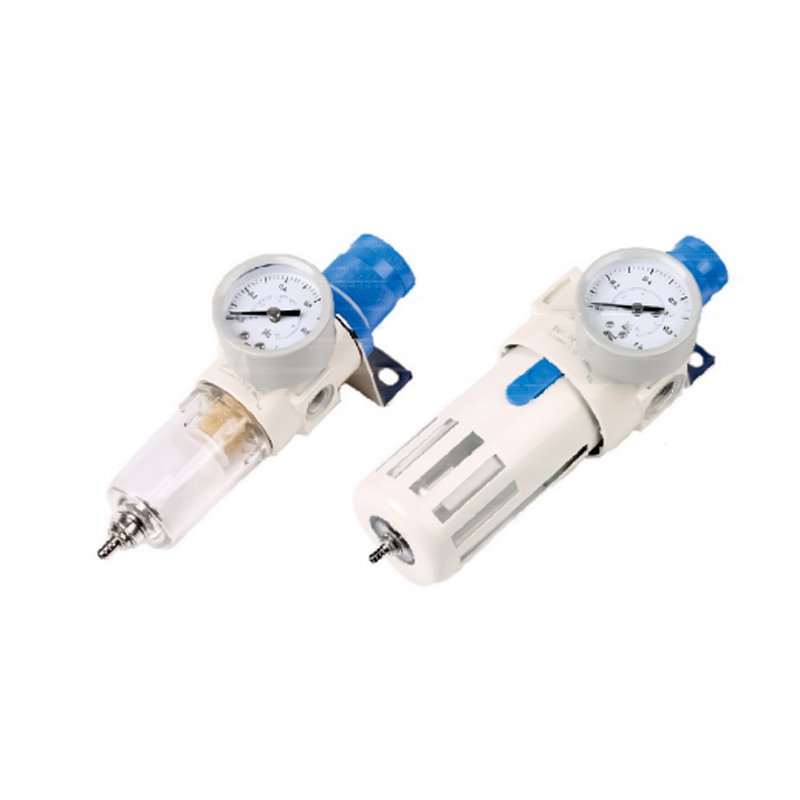 Filtru de reglare a presiunii din seria AFR/BFR pentru F.R.L. Selectie Acest regulator de filtru compact are o pierdere mică de presiune și o separare mare a apei, cu un mecanism de autoblocare pentru a menține presiunea stabilită. Gama sa largă de reglare acceptă potrivirea cerințelor de debit și presiune din aval. Vizualizare produs →
Puncte de selecție pentru F.R.L. unitățile sunt adesea înțelese greșit. Debitul este primul parametru de verificat. Un regulator de filtru care este prea mic provoacă o cădere excesivă de presiune atunci când sistemul este la cerere maximă. Un ghid standard este de a dimensiona F.R.L. cu cel puțin 20 la sută peste suma cerințelor de debit ale tuturor actuatoarelor din aval care funcționează simultan. Intervalul de reglare a presiunii trebuie să se potrivească și cu presiunea de lucru a mașinii. Pentru o linie care rulează la 0,5 MPa, regulatorul ar trebui să aibă un domeniu de reglare mai larg decât valoarea necesară, astfel încât punctul de referință să nu se afle la capătul extrem al intervalului său.
- Dimensiunea porilor filtrului: 40 μm este comună pentru uz general; 5 μm este folosit pentru mașini de precizie sau cu ciclu înalt.
- Sensibilitatea regulatorului: modelele mai bune mențin presiunea stabilă în cazul schimbărilor dinamice ale debitului.
- Lubrificator: rata de picurare trebuie să fie reglabilă în funcție de dimensiunea cilindrului și de frecvența ciclului.
O greșeală comună este plasarea F.R.L. prea departe de galeria de distribuţie. Distanțele mari dintre regulator și supapa direcțională cresc întârzierea presiunii și provoacă viteze inconsecvente ale cilindrului. Cu cât F.R.L. este la zona de lucru, cu atât presiunea este controlată mai precis.
Control direcțional: supape electromagnetice și criterii de selecție
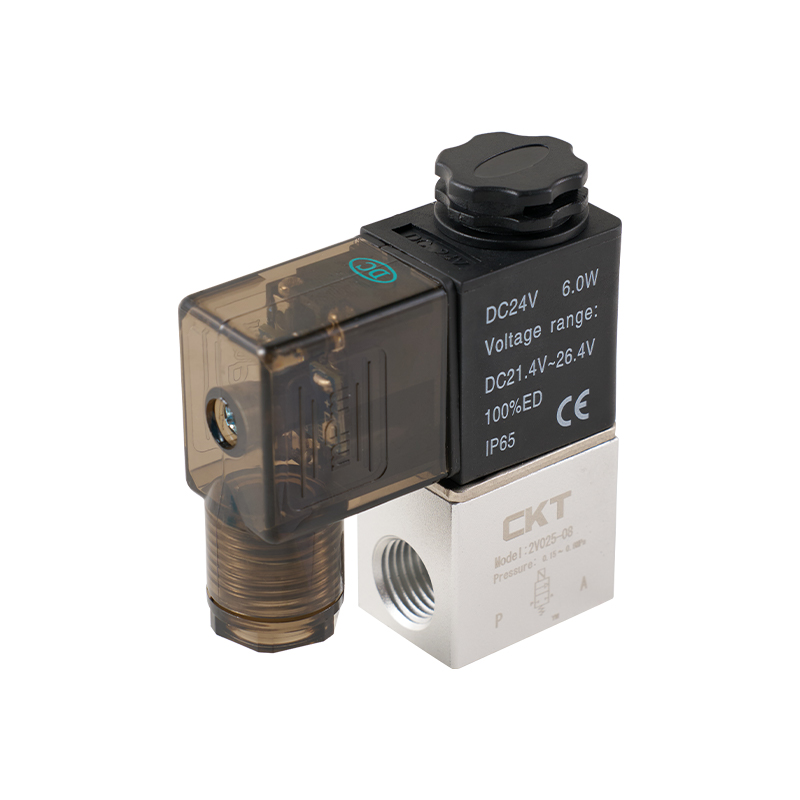
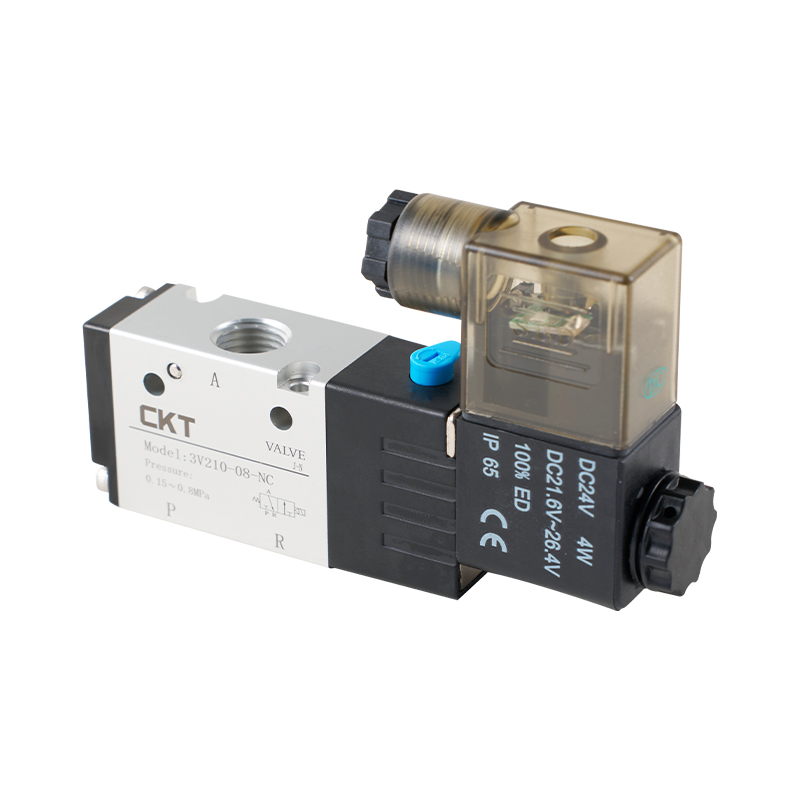
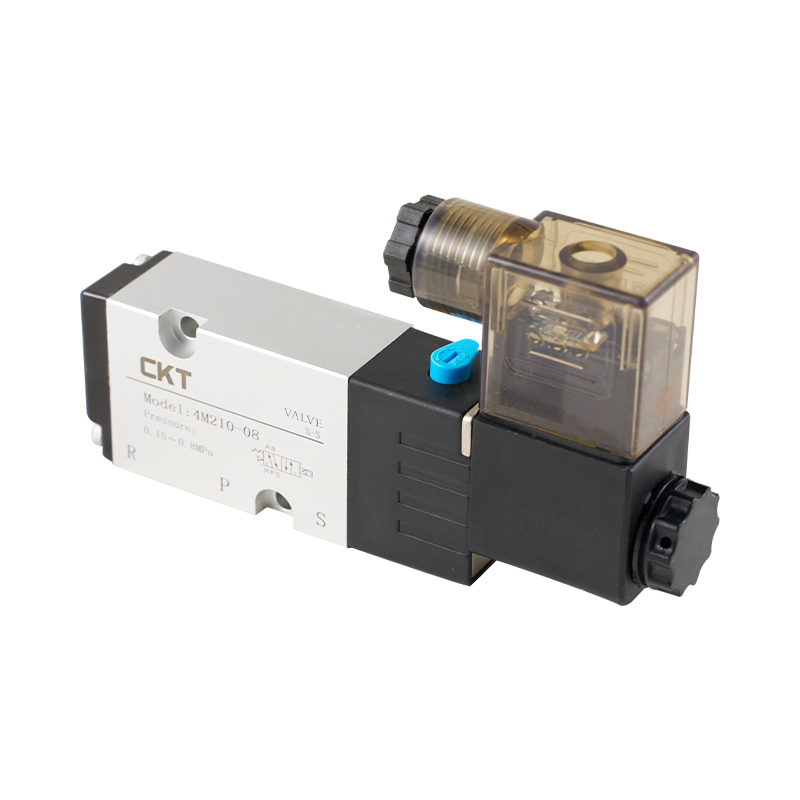
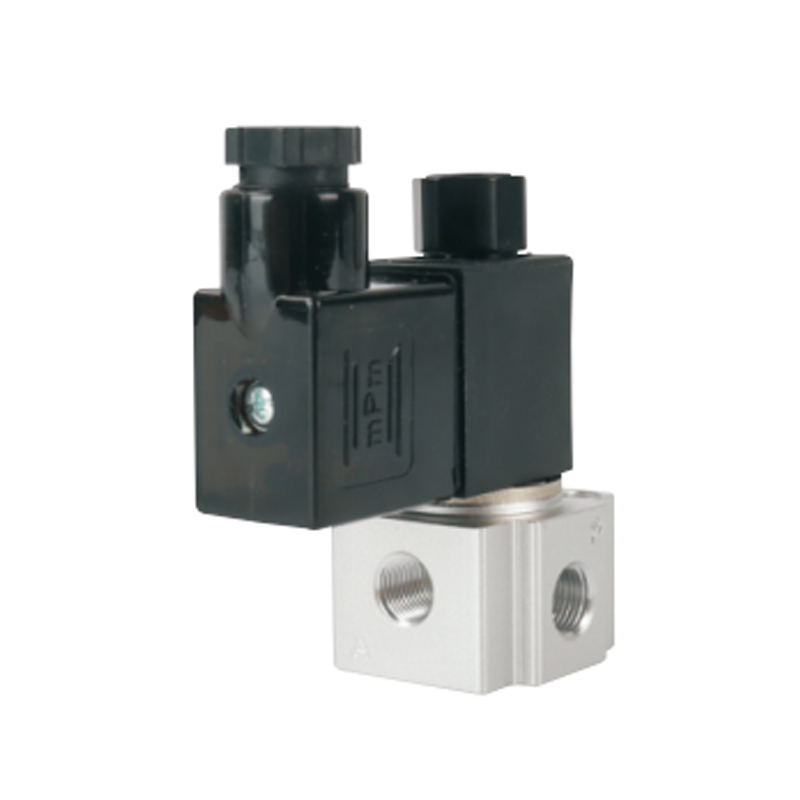
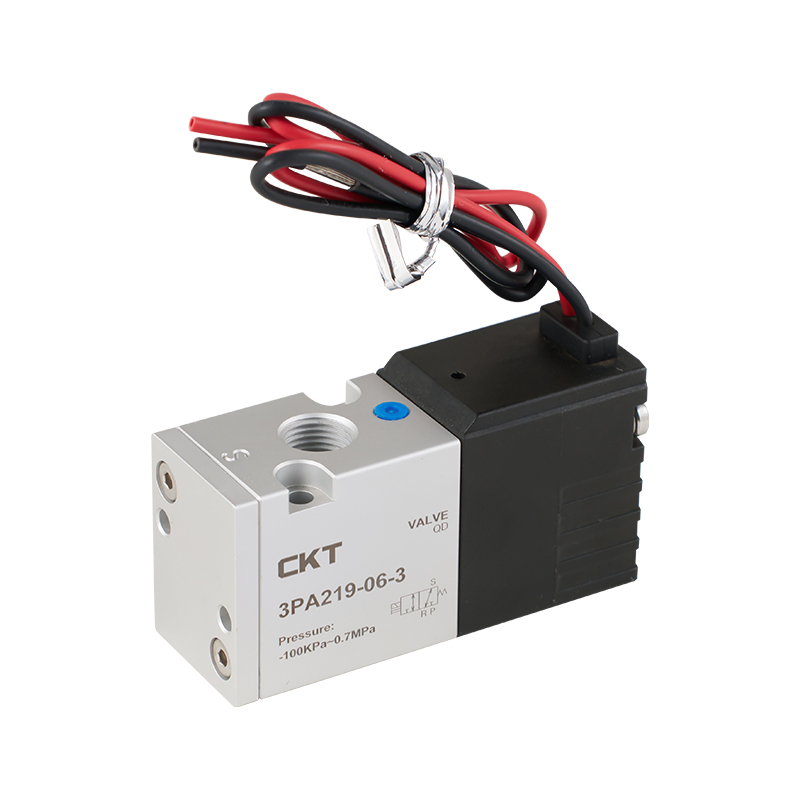
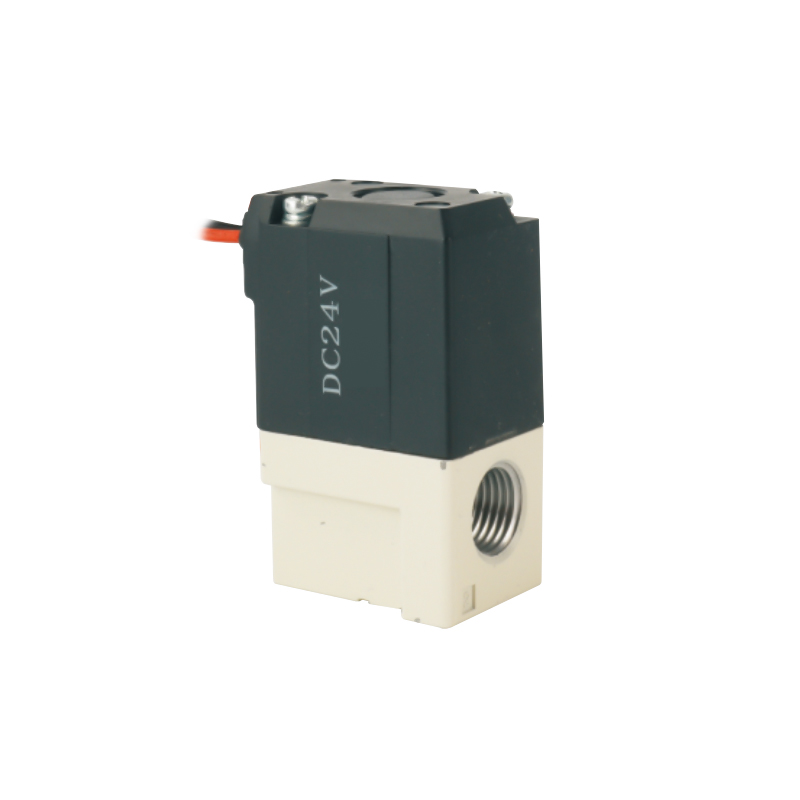
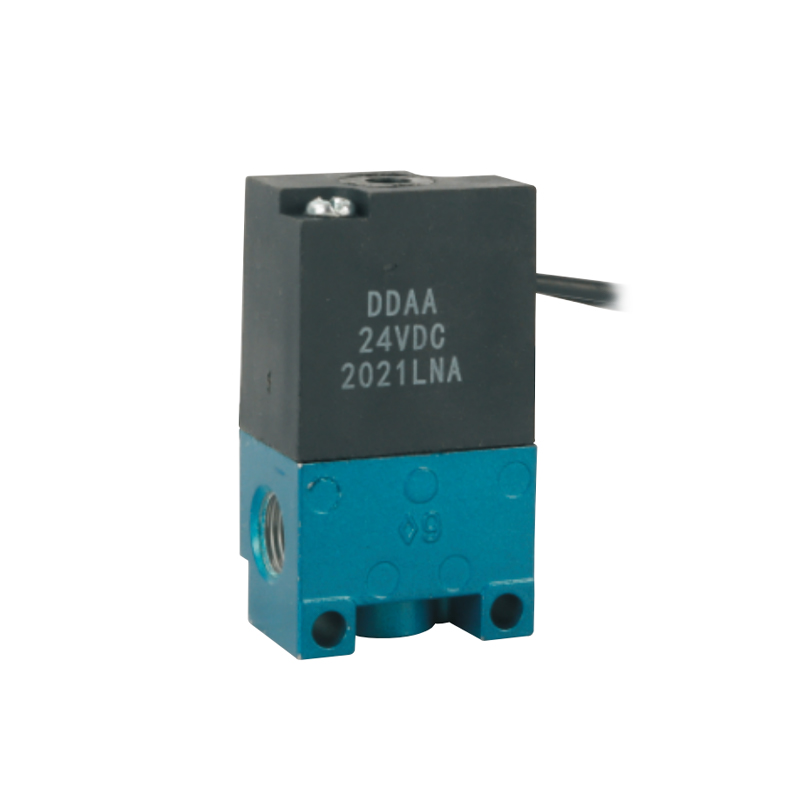
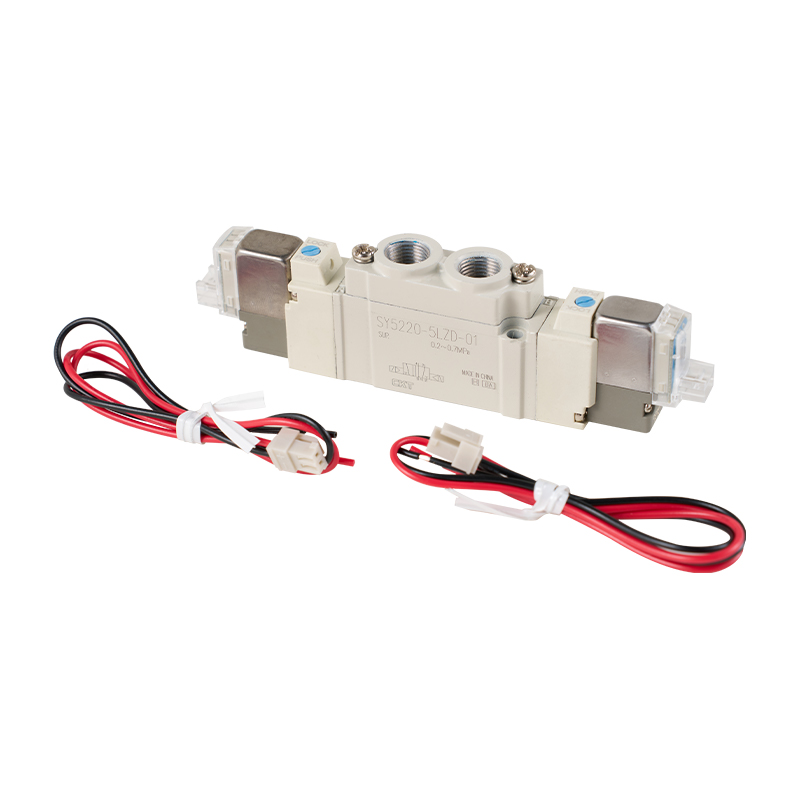
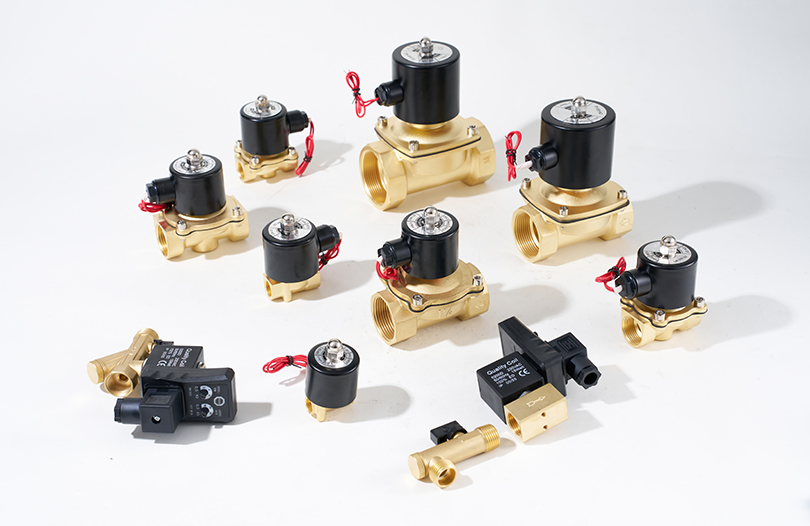
Supapele de control direcțional dictează cât de repede răspunde un cilindru și cât timp își menține poziția. Cele două construcții de bază sunt cu acțiune directă și cu acționare pilot. Supapele cu acțiune directă deplasează bobina sau pistonul cu un solenoid și au, de obicei, timp de răspuns mai mic pentru aplicațiile cu debit mic. Supapele acționate cu pilot utilizează un semnal pilot pentru a deplasa bobina principală, ceea ce permite debite mai mari fără un consum excesiv de energie a bobinei.
Cea mai importantă specificație este factorul Cv (coeficientul de curgere). Un Cv mai mare înseamnă că supapa poate trece mai mult aer la o anumită cădere de presiune. Dacă un cilindru necesită un anumit debit pentru a atinge viteza țintă, alegerea unei supape cu un Cv prea mic limitează viteza maximă de cursă. De exemplu, un cilindru cu alezaj de 32 mm cu o cursă de 100 mm la 0,6 MPa poate finaliza rapid un ciclu cu o supapă evaluată la Cv 0,35, dar dacă Cv scade la 0,2, timpul de cursă poate crește cu 30 până la 40 la sută în aceleași condiții de funcționare.
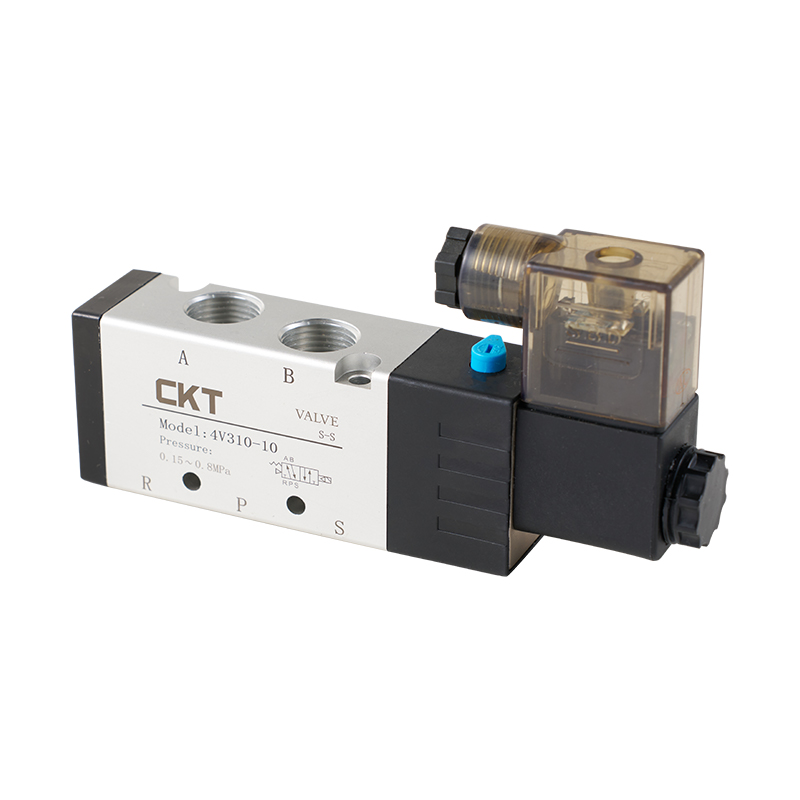
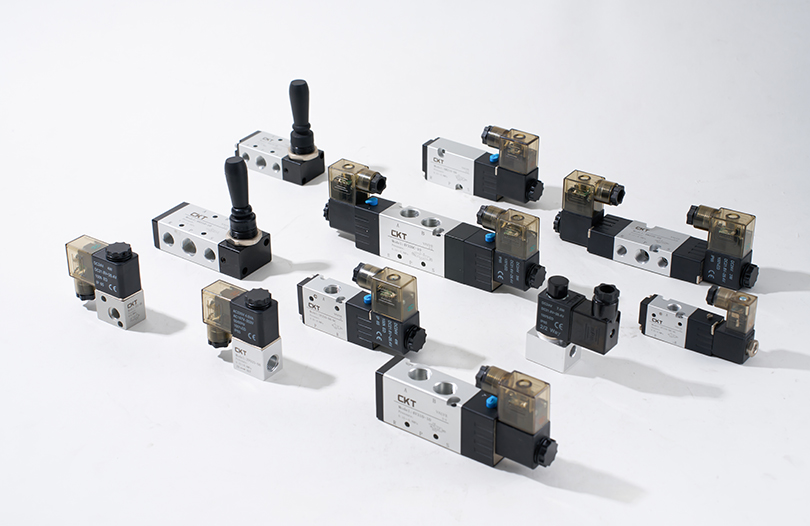
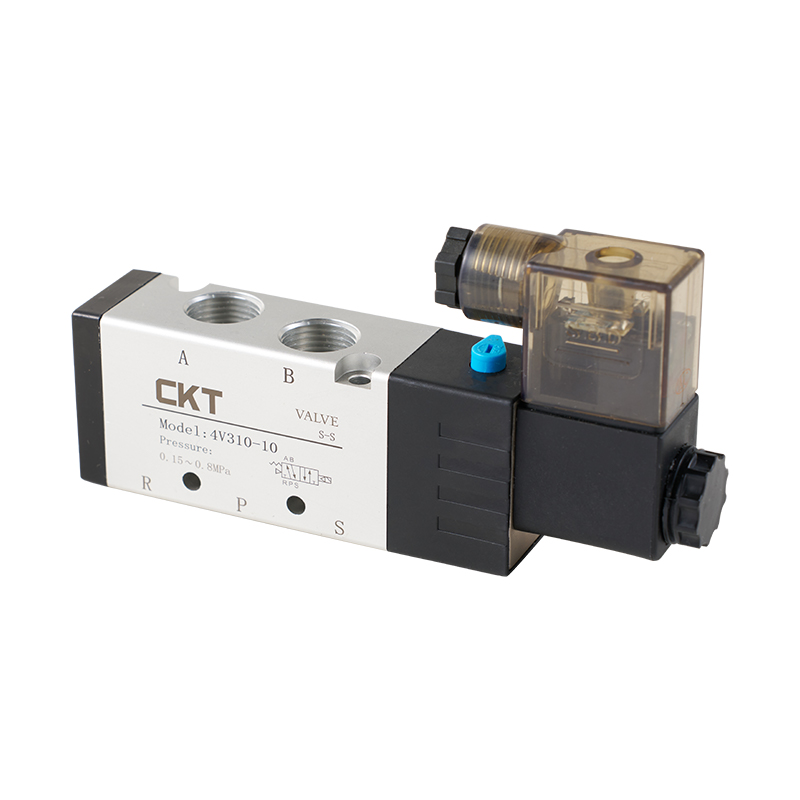 Electrovalvă cu 5 căi, acționată cu pilot, seria 4V, cu debit mare și răspuns rapid Seria 4V oferă o etanșare coloană glisantă pentru scurgeri reduse și răspuns dinamic, cu funcții centrale opționale cu trei poziții. Valorile lui Cv și acționarea rapidă îl fac potrivit pentru controlul precis al cilindrului. Vizualizare produs →
Timpul de răspuns este un alt factor decisiv în mașinile cu ciclu mare. Supapele electromagnetice din aplicațiile pneumatice răspund de obicei în interval de 5 până la 20 de milisecunde, în funcție de tensiune, puterea bobinei și calea de curgere internă. În dispozitivele care rulează continuu la trei cicluri pe secundă, diferența dintre un timp de răspuns de 10 ms și un timp de răspuns de 25 ms modifică marja ciclului de lucru disponibil. Dacă proiectarea mecanismului a fost calculată pentru un timp de răspuns mai scurt, dar supapa este mai lentă, este posibil ca mașina să nu atingă debitul așteptat. De aceea, CKT recomandă validarea răspunsului și debitului supapei împreună cu dimensionarea cilindrului înainte de cumpărare.
| Parametru | Interval recomandat | De ce contează |
|---|---|---|
| Factorul CV | 0,1 până la 1,5 în funcție de dimensiunea actuatorului | Definește debitul maxim și, prin urmare, viteza maximă |
| Timp de răspuns | 5 până la 20 ms | Influențează direct timpul de ciclu pentru manipularea echipamentelor |
| Tensiune și putere | DC24V comun; AC110/220V disponibil | Afectează consumul de energie și acumularea de căldură a bobinei |
| Clasa de protectie | IP40 sau mai mare pentru camerele curate, IP65 pentru zonele umede | Previne defecțiunile imprevizibile în medii dure |
Calitatea instalării afectează și performanța supapei. O conexiune electrică slăbită sau o defecțiune a detensionării cauzează funcționarea intermitentă a bobinei care este notoriu dificil de diagnosticat. În mod similar, o tobă de eșapament lipsă pe orificiul de evacuare crește zgomotul și poate atrage praful înapoi în camera internă a arcului supapei, accelerând uzura bobinei.
Acționare: Cilindri de aer pentru o mișcare fiabilă
Cilindrii de aer sunt brațul de lucru al automatizării pneumatice. Selecția începe cu dimensiunea alezajului, care definește forța produsă. Forța este calculată ca presiunea de lucru înmulțită cu aria pistonului. La 0,5 MPa, un cilindru cu alezaj de 32 mm generează o forță de aproximativ 402 N în direcția de împingere. Un cilindru cu alezaj de 50 mm produce aproximativ 981 N la aceeași presiune. Dacă sarcina este de 600 N, un alezaj de 32 mm nu poate face treaba, chiar dacă forța teoretică pare apropiată; frecarea, de-ratingul pentru viteză mare și pierderile de debit de supapă reduc toate forța efectivă cu 10 până la 30 la sută.
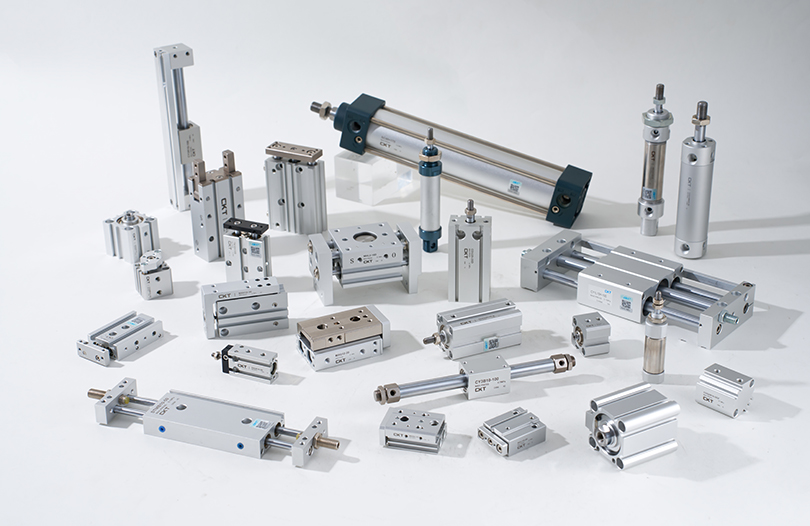
 Cilindru standard cu tije din seria SC cu design compact și amortizare reglabilă Acest cilindru cu tijă asigură o ieșire fiabilă a forței pe dimensiunile alezajului, cu amortizare stabilă și etanșări la temperatură ridicată. Gama sa de viteză și lungimea compactă se potrivesc eficient cu diferite cerințe de cursă. Vizualizare produs →
Lungimea cursei trebuie să se potrivească cu distanța de mișcare, dar cursa nu trebuie să depășească niciodată cerința în mod inutil. Cu cât cursa este mai lungă, cu atât se consumă mai mult aer comprimat pe ciclu și cu atât tija este mai expusă la riscul de sarcină laterală și de flambaj, în special la modelele de tiranți. Producătorii de cilindri de aer oferă, în general, o viteză maximă admisă a pistonului pentru fiecare dimensiune a alezajului. De exemplu, cilindrii standard pot funcționa în mod fiabil la viteze de până la 500 mm/s, în timp ce cilindrii cu corp subțire sau cilindrii speciali cu tijă de ghidare pot avea limite diferite. Depășirea vitezei nominale cauzează uzura prematură a garniturilor și poate crea un impact de amortizare excesiv la sfârșitul cursei.
Tipuri de cilindri și potrivire în aplicație
Distincția de bază este între cilindrii de tiranți standard, care sunt robusti și ușor de montat cu opțiuni de poziție multiple; cilindri subțiri, care se potrivesc în spații compacte; și cilindri fără tijă, care economisesc spațiu în aplicațiile de mișcare cu cursă lungă. Cilindrii cu mai multe axe, cum ar fi CXS, servesc ca dispozitive de acționare combinate cu dublu cilindru pentru unități de preluare și plasare cu cursă mai scurtă. Pinzele pneumatice, inclusiv unitățile paralele și de tip came, sunt cilindri specializați cu două fălci opuse pentru strângerea pieselor.
- Cilindrii standard precum seria SC oferă cea mai largă gamă de opțiuni de montare și sunt calul de lucru al construcției de mașini.
- Cilindrii subțiri sunt recomandați atunci când spațiul vertical este limitat, dar încărcarea laterală este minimă.
- Cilindrii fără tijă sunt selectați atunci când lungimea cursei depășește de două ori spațiul disponibil pentru un cilindru convențional.
- Dispozitivele de prindere sunt utilizate în asamblarea autovehiculelor și a electronicelor pentru o fixare sigură a pieselor.
Amortizarea este un punct important de selecție. Un cilindru care trântește la capătul șocului absoarbe mai ales în structura mecanică, provocând oboseala componentelor. Cilindrii standard cu supape de pernă reglabile permit inginerului să atenueze impactul de la sfârșitul cursei. Într-o mașină care funcționează cu 60 de cicluri pe minut, forța de amortizare poate însemna diferența dintre un interval de întreținere măsurat în ani și luni.
Automatizarea vidului: generarea și aplicarea vidului pentru manipularea pieselor
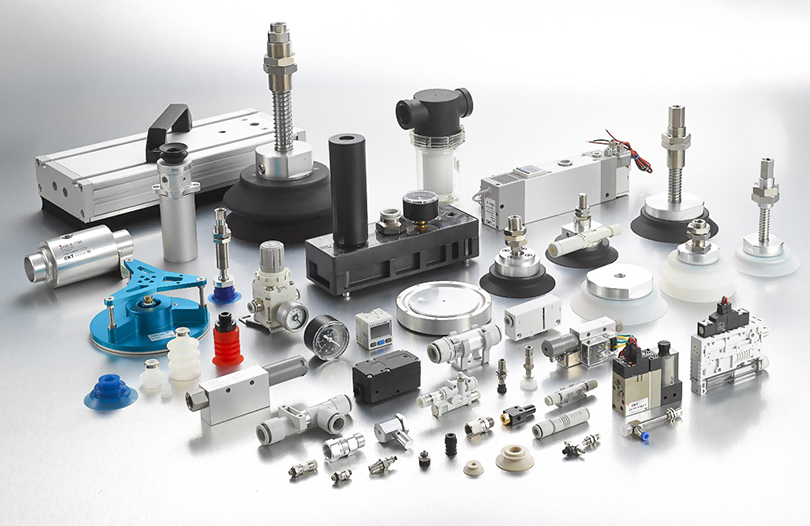
Componentele de vid au un rol unic în lista echipamentelor de automatizare pneumatică. În loc să împingă piesele, acestea ridică, țin și eliberează piesele folosind presiunea diferențială. Generatoarele de vid standard sunt unități autonome care utilizează o sursă de aer pentru a crea vid prin efectul Venturi. Sunt compacte, ieftine și fiabile pentru piese mici. Generatoarele de vid cu mai multe trepte produc un vid mai mare și folosesc mai puțin aer decât unitățile cu o singură treaptă, ceea ce le face valoroase pentru transportul în buclă închisă sau manipularea materialelor poroase.
Selectarea unui generator de vid începe cu nivelul de vid și debitul de aspirație necesar. Un nivel de vid de la -20 la -40 kPa este suficient pentru a menține părți plate și rigide, cum ar fi foile metalice sau panourile de sticlă. Materialele poroase precum cartonul pot reține doar un vid parțial, necesitând un debit mai mare de aspirație pe generator pentru a compensa scurgerile. O suprafață netedă și rigidă poate atinge -80 kPa sau mai mult, dar debitul de aspirație trebuie doar să fie moderat. Combinația greșită a nivelului de vid și a debitului de aspirație duce la defecțiuni constante de oprire a releului în timpul funcționării.
Ventuzele joacă, de asemenea, un rol critic. Cupele tip burduf se conformează suprafețelor curbate, cum ar fi pungile flexibile de ambalare. Cupele plate sunt cele mai bune pentru suprafețe netede și rigide. Cupele speciale din burete sunt proiectate pentru suprafețe texturate sau neuniforme unde o ceașcă obișnuită ar curge. Cupele fără contact sunt specificate pentru materiale sensibile pentru a preveni urmele de contact. Pentru operatorii de mașini de ambalat, alegerea unei cupe care nu se potrivește cu profilul suprafeței are ca rezultat o forță de reținere slabă și piese dese căzute. Seria CBLP a CKT, de exemplu, este proiectată special cu pahare ondulate cu mai multe ori pentru pungi flexibile de ambalare.
Filtrele de vid și supapele de reținere sunt componente importante de susținere. Filtrul ține praful departe de generatorul de vid, prelungind durata de viață a acestuia. Un regulator de vid reglează nivelul de vid pentru a proteja piesele subțiri sau fragile de supraaspirație. O supapă de siguranță pentru vid poate elibera instantaneu vidul atunci când sistemul este oprit sau când o piesă este transferată, îmbunătățind viteza ciclului și prevenind deteriorarea.
Potrivirea componentelor pneumatice la sarcinile obișnuite de automatizare
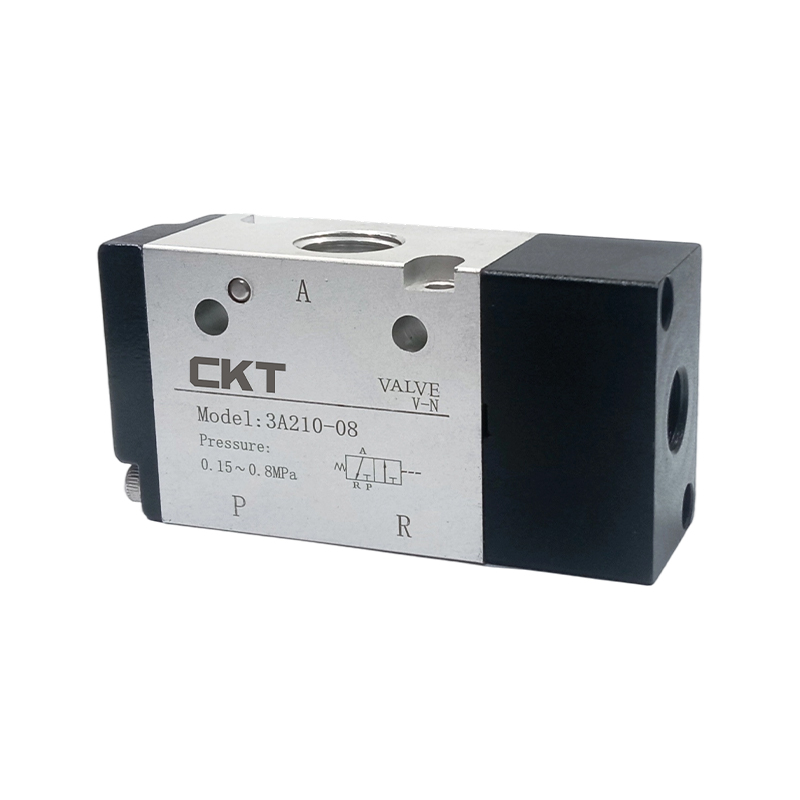
Echipele de ingineri se întreabă adesea dacă un cilindru standard este suficient sau dacă au nevoie de un cilindru fără tijă sau de un actuator servocontrolat. Răspunsul depinde de ciclul mașinii și de constrângerile fizice ale cadrului. Într-o linie de ambalare, un compact F.R.L. și o supapă solenoidală cu un mini-cilindru simplu ar putea funcționa mai bine decât un cilindru cu alezaj mare, deoarece cursa necesară este scurtă și spațiul este îngust. Într-un sistem de sortare sau inspecție, o supapă mecanică declanșată de un actuator poate fi utilizată pentru a începe o secvență, dar o supapă solenoidală conectată la un PLC este de obicei preferată pentru flexibilitate.
| Aplicație | Componentele de bază | Focus de selecție |
|---|---|---|
| Alegerea și plasarea pieselor | Prindere, generator de vid, ventuze | Sarcina utilă, contactul cu suprafața, viteza de răspuns |
| Transportul materialului | Transportoare cu vid, ejectoare cu mai multe trepte | Consumul de aer, debitul de vid, porozitatea materialului |
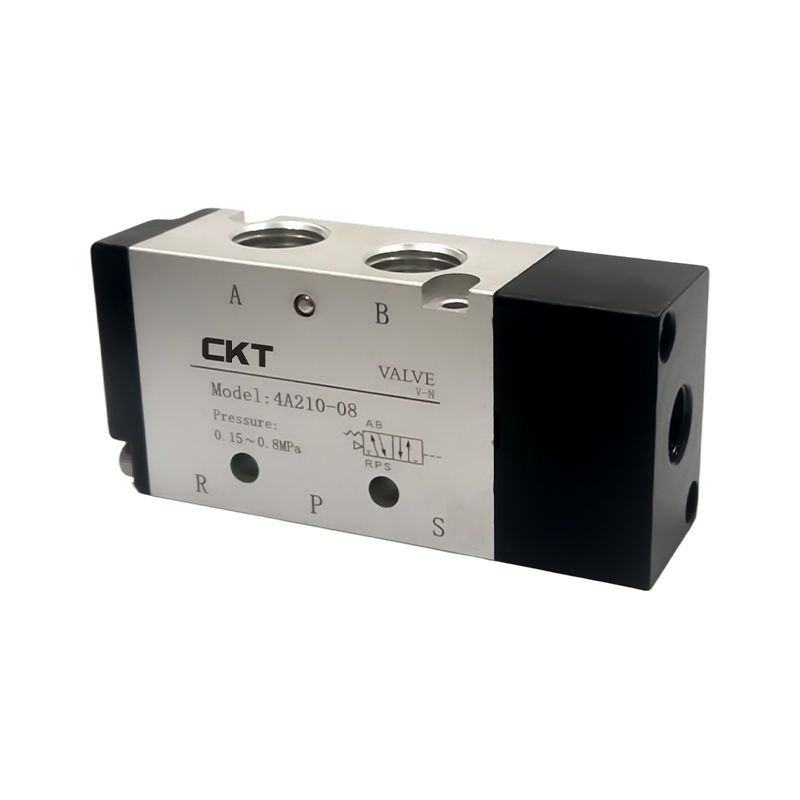
| Închiderea cutiei și apăsarea | Cilindri standard, F.R.L., supape cu 4 căi | Forță, cursă, rezistență la sarcină laterală |
| Sortare de mare viteză | Supape compacte, cilindri de înaltă frecvență | Timp de răspuns, cycle rate, cushioning |
| Prindere și ținere | Supape mecanice, cilindri de prindere, filtru de aer | Forța de prindere, repetabilitate, siguranță |
Parametrii tehnici cheie care conduc deciziile privind achizițiile
Deciziile de achiziție în echipamentele de automatizare pneumatică nu ar trebui niciodată luate numai pe baza prețului. Mai mulți parametri tehnici au un impact direct asupra costului ciclului de viață, iar înțelegerea lor ajută la evitarea alegerilor necorespunzătoare care apar ca sarcină de întreținere după expirarea garanției.
Interval de presiune și punct de funcționare
Componentele pneumatice standard sunt proiectate să funcționeze într-un interval de presiune de 0,1 până la 0,8 MPa, majoritatea mașinilor setate la 0,5 până la 0,7 MPa. Dacă un regulator este setat la 0,5 MPa, componentele trebuie să prezinte un comportament consistent în acel moment. O supapă evaluată pentru 0,05 până la 1,0 MPa pentru presiunea pilot este adesea o alegere practică pentru liniile industriale, deoarece tolerează fluctuațiile de presiune în timpul schimbărilor de schimbare. În sistemele de vid, intervalul de presiune în kPa este mai relevant. Generatoarele de vid ar trebui să fie adaptate la cererea de vid din cel mai rău caz al sistemului.
Timpul de răspuns și rata de ciclu
Echipamentul cu ciclu înalt necesită un timp de răspuns care să susțină rata de ciclu țintă. Pentru o mașină care rulează 40 de cicluri pe minut, durata totală a ciclului este de 1,5 secunde. Răspunsul supapei poate fi de numai 10 milisecunde, dar dacă cilindrul are nevoie de 600 de milisecunde pentru a se deplasa cu 150 mm și mașina are nevoie de o oprire de 300 ms, matematica lasă doar 590 de milisecunde pentru mișcările rămase. Dacă răspunsul componentelor este mai lent decât proiectul, mașina nu are tampon și va eșua la cererea de vârf.
Consumul de aer și eficiența energetică
Eficiența energetică pentru sistemele pneumatice este adesea definită de cantitatea de aer comprimat consumată pe ciclu. Un cilindru cu o cursă mai lungă consumă mai mult aer. O rată de scurgere de doar 1 mm într-un fiting poate crește consumul de aer cu mii de litri pe an. Măsurarea consumului de aer pe ciclu de mașină este un instrument trecut cu vederea, dar eficient pentru reducerea costurilor de operare. În fabricile cu mii de cicluri zilnic, alegerea componentelor bine sigilate și a cilindrilor dimensionați corect economisește mult mai mult decât economiile din utilizarea unui furnizor cu preț mai mic.
Durata de viață și rata de uzură
Supapele pneumatice sunt adesea evaluate în milioane de cicluri. O supapă solenoidală de înaltă calitate poate oferi 10 milioane de cicluri, în timp ce o etanșare a cilindrului puternic încărcată poate necesita înlocuirea după 2 până la 5 milioane de curse. Mediul este o variabilă cheie: aerul prăfuit, umed sau agresiv chimic scurtează drastic durata de viață a componentelor. O simplă schimbare a unei unități de filtrare sau a unui material de etanșare îmbunătățit poate adăuga mii de ore de funcționare.
Practici de instalare și întreținere care previn oprirea
Instalarea corectă are o influență atât de mare asupra duratei de viață cât și asupra calității componentelor. Primul pas este verificarea ca aerul comprimat să fie uscat și filtrat în mod adecvat înainte de a intra în mașină. Conducta trebuie curățată înainte de atașarea oricărui accesoriu pneumatic. Resturile reziduale din conductă sunt cauza principală a amortizoarelor blocate și a bobinelor blocate. În conformitate cu practica obișnuită de întreținere industrială, elementele filtrului de aer trebuie inspectate la fiecare 4000 de ore de funcționare sau mai devreme dacă scăderea de presiune pe filtru devine vizibilă.
Compatibilitatea sigiliului este un alt punct care este trecut cu vederea. Temperatura aerului comprimat și prezența ceață de ulei pot face ca garniturile de cauciuc să se umfle, să se micșoreze sau să crape. Verificarea că materialul de etanșare este compatibil cu domeniul de temperatură de funcționare este esențială. La CKT, practica de producție internă constă în testarea etanșărilor în cadrul unui proces de asamblare 100% intern, oferind o vizibilitate ridicată asupra modului în care se comportă etanșările în condiții de producție controlate.
Întreținerea de rutină ar trebui să includă verificarea reglajului amortizorului cilindrului, curățarea tobelor de eșapament și verificarea faptului că comutatoarele magnetice nu și-au schimbat poziția de montare. În multe fabrici, o simplă repoziționare a întârzierilor comutatorului este cauza principală a pierderii mașinii de una sau două curse pe minut. O verificare a scurgerilor acustice folosind o soluție de săpun sau un detector modern cu ultrasunete poate identifica scurgerile în cuplaje, care sunt cea mai mare sursă de energie risipită în instalațiile pneumatice.
Când fiabilitatea cilindrului devine critică, apare subiectul instalării și alinierii cilindrului. Nealinierea între axa cilindrului și sarcina în mișcare poate reduce durata de viață reală la doar o fracțiune din durata de viață proiectată. Înțelegerea costurile ascunse ale instalării necorespunzătoare a cilindrului este mai important decât alegerea cilindrului cu cel mai mare preț.
Întrebări frecvente
Cum aleg echipamentul de automatizare pneumatic potrivit pentru mașina mea?
Începeți prin a defini sarcina: mutarea, prinderea, apăsarea, ridicarea sau sortarea. Definiți greutatea sarcinii, lungimea cursei, viteza necesară, presiunea de funcționare disponibilă, rata de ciclu și condițiile de mediu. Din aceste criterii, calculați alezajul necesar, alegeți o supapă solenoidală cu Cv adecvată și selectați un F.R.L. dimensionat pentru debitul total. Pentru manipularea cu vid, alegeți un generator care oferă nivelul necesar de vid și debitul de aspirație, apoi potriviți tipul de cupă cu suprafața piesei. Cu această secvență, componentele sunt selectate în funcție de cerințele măsurabile ale mașinii, mai degrabă decât de preferințe.
De ce echipamentul meu de automatizare pneumatică funcționează lent și nefiabil?
În cele mai multe cazuri, cauza este o combinație de cădere de presiune și debit inadecvat. Un F.R.L subdimensionat. sau un filtru parțial înfundat este principalul vinovat. O supapă solenoidală prea mică limitează fluxul de aer către cilindru, încetinind viteza cursei. Scurgerile fitingurilor și garniturile uzate provoacă, de asemenea, o pierdere treptată de presiune. Verificați presiunea la admisia cilindrului și comparați-o cu presiunea de la stația de reglare; o scădere mai mare de 0,02 până la 0,05 MPa merită investigată.
Cât de des trebuie înlocuite componentele pneumatice în medii industriale?
Intervalele de înlocuire depind de numărul de cicluri, presiunea de funcționare, calitatea aerului și condițiile de încărcare. La mașinile cu ciclu înalt, supapele solenoide sunt adesea inspectate după 5 milioane de cicluri. Garniturile cilindrului pot necesita atenție după 3 până la 5 milioane de cicluri în funcționare continuă. Filtrele necesită în general înlocuirea elementului la fiecare 4000 până la 8000 de ore, în funcție de contaminare. Cea mai fiabilă abordare este să urmăriți numărul de cicluri și să înlocuiți componentele cheie la sfârșitul duratei de viață utilă, mai degrabă decât să așteptați o defecțiune completă.
Care este diferența dintre generatoarele de vid cu o singură etapă și cu mai multe trepte?
Generatoarele cu o singură treaptă sunt compacte și oferă un vid moderat cu duze interne proiectate simplu. Ele sunt utilizate în mod obișnuit pentru piese mici în aplicații pick-and-place. Generatoarele cu mai multe trepte au duze multiple în serie sau în paralel, producând un vid mai mare și un debit mai mare de aspirație la un consum mai mic de aer comprimat per unitate de vid. Acestea sunt specificate pentru materiale poroase, linii de aspirație mai lungi sau aplicații în care mai multe cupe sunt furnizate ca grup.
Cum pot reduce consumul de aer comprimat într-un sistem pneumatic fără a reduce performanța?
Reduceți presiunea de funcționare la cel mai scăzut nivel acceptabil, deoarece consumul de aer este proporțional cu presiunea absolută. Alegeți cilindri cu lungimea de cursă minimă necesară. Utilizați generatoare de vid cu design în mai multe etape acolo unde este nevoie de vid înalt. Eliminați scurgerile prin întreținerea cuplajelor și fitingurilor. Verificați F.R.L. pentru căderea presiunii și lubrifiatorul pentru debitul în exces de ulei. În multe cazuri, simpla reparare a scurgerilor poate reduce consumul de aer cu 20 până la 30 la sută, fără a modifica vreun parametru de proces.