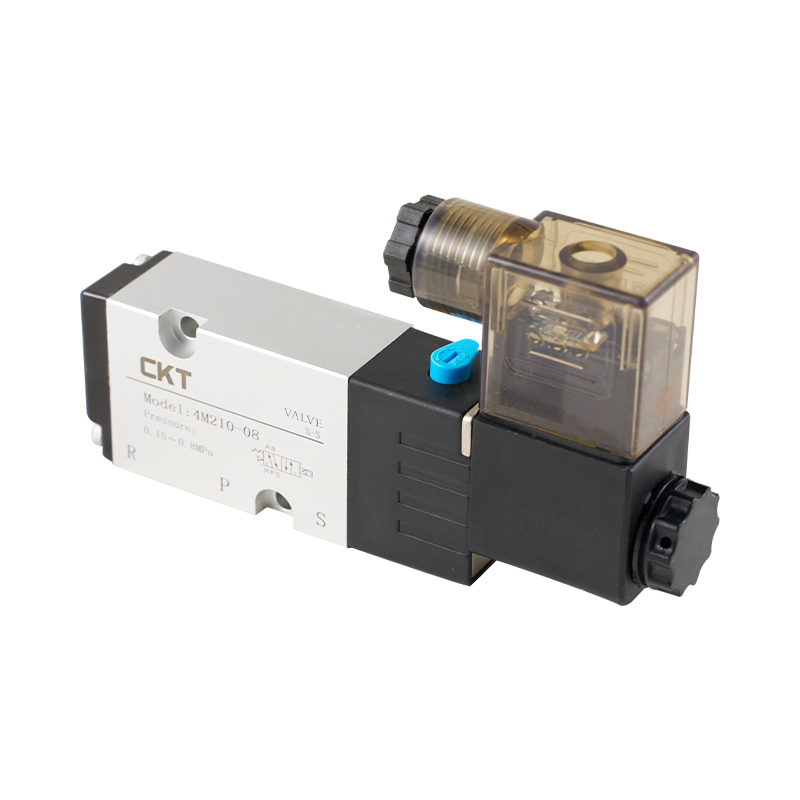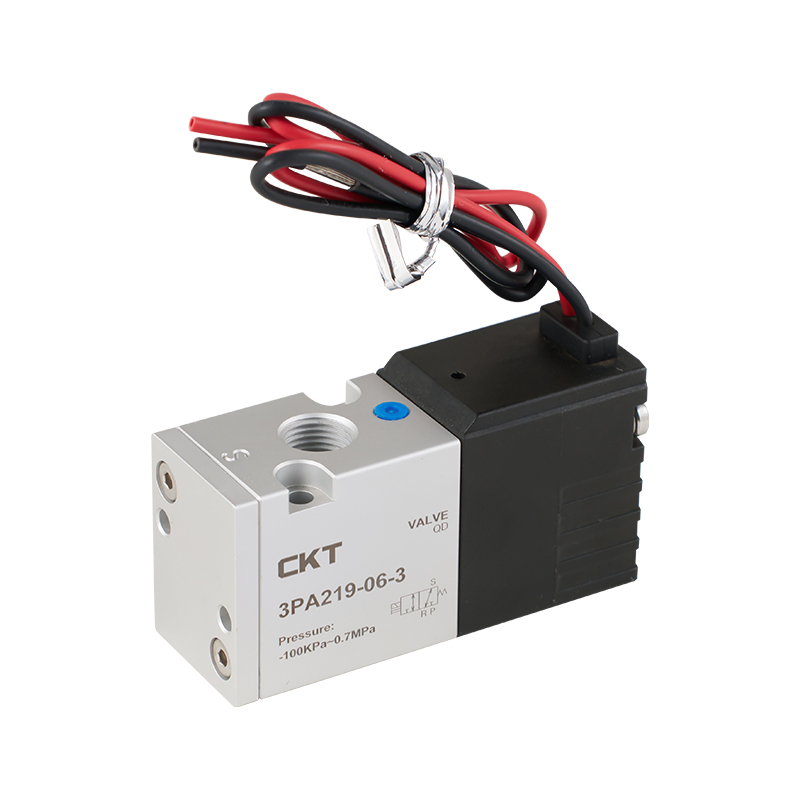


În domenii industriale cum ar fi petrochimia, tratarea apei și producția de energie, Supape de proces acționează ca „valve în vasele de sânge”, reglând fiecare flux de lichid. Datele din industrie arată că într-un sistem de producție industrial complet, numărul de supape de proces poate ajunge la sute sau chiar mii. Starea lor de funcționare afectează direct eficiența producției (defecțiunile supapelor pot reduce eficiența producției cu mai mult de 30%) și siguranța (aproximativ 40% din accidentele de siguranță industrială sunt legate de scurgerile sau defecțiunile supapelor). Cu toate acestea, majoritatea practicienilor încă le percep doar ca „instrumente de comutare”, ignorând logica tehnică complexă și elementele esențiale de operare și întreținere din spatele lor. Acest articol va descompune în mod cuprinzător cunoștințele de bază ale supapelor de proces din perspectiva definiției, tipurilor, selecției, instalării, gestionării urgențelor și inspecției zilnice, oferind îndrumări practice pentru producția industrială.
I. Ce sunt exact supapele de proces? Ce rol joacă ei în procesele industriale?
Pentru a înțelege cu adevărat Valvele de proces, trebuie mai întâi să trecem dincolo de înțelegerea unidimensională a „comutatoarelor” și să le interpretăm din trei dimensiuni: principiul de lucru, funcțiile de bază și valoarea industrială. Dintr-o definiție profesională, supapele de proces sunt dispozitive de control al fluidelor concepute special pentru controlul proceselor industriale. În comparație cu supapele de uz casnic (cum ar fi supapele de robinet), acestea nu pot realiza doar funcția de bază de pornire-oprire, ci și pot regla cu precizie parametrii cheie, cum ar fi debitul fluidului, presiunea și temperatura. De asemenea, trebuie să se adapteze condițiilor complexe de lucru în scenarii industriale, cum ar fi temperaturi ridicate, presiune ridicată, coroziune puternică și vâscozitate ridicată. Mecanismul lor de lucru de bază este de a schimba zona efectivă a secțiunii transversale a canalului de fluid prin mișcarea componentelor mobile interne (cum ar fi miezurile supapelor, porțile și bile), intervenind astfel activ în procesul de transmisie a fluidului.
În procesele industriale, supapele de proces joacă „roluri multiple” și fiecare rol afectează direct stabilitatea și siguranța producției:
„Regulator de debit” precis: în producția de substanțe chimice fine, sinteza unui anumit intermediar farmaceutic necesită un control strict al raportului dintre două materii prime (de exemplu, raportul dintre materia primă A și materia primă B trebuie menținut la 1:2,5). În acest moment, sunt necesare două supape de proces de înaltă precizie pentru a controla fluxul de alimentare al celor două materii prime, respectiv. Dacă precizia de reglare a supapei este insuficientă, chiar și o abatere a debitului de numai 5% poate duce la o reacție insuficientă și la creșterea producției de impurități, care nu numai că afectează puritatea produsului (eventual scăderea de la 99,5% la sub 95%), dar crește și costul separării și purificării ulterioare. Un alt exemplu este în procesul de concentrare a sucului din industria alimentară; Supapele de proces sunt necesare pentru a controla fluxul de suc concentrat pentru a se asigura că debitul sucului concentrat care intră în echipamentul de sterilizare este stabil. Acest lucru evită sterilizarea incompletă din cauza debitelor excesiv de rapide sau supraîncălzirea locală a echipamentului și deteriorarea sucului din cauza debitelor excesiv de lente.
„Gardianul de siguranță” de încredere: în plus față de supapele de siguranță obișnuite, există mai mulți „membri de siguranță” în familia de supape de proces. De exemplu, în conductele de transport de gaze naturale, o „supapă de închidere de urgență” (un tip de supapă de proces) monitorizează continuu presiunea și debitul conductei. Când se detectează o ruptură a conductei (cădere bruscă de presiune) sau o scurgere (debit anormal), aceasta se poate închide automat în 0,5 secunde pentru a preveni o explozie a unei cantități mari de scurgeri de gaz natural. În sistemul de reactoare al întreprinderilor chimice, este instalată și o „supapă de preaplin”. Când nivelul de lichid al materialelor din reactor depășește înălțimea de siguranță, supapa de preaplin se va deschide automat pentru a descărca excesul de materiale într-un rezervor de stocare de rezervă, evitând incendiile sau accidentele de coroziune cauzate de preaplinul de material.
„Comutator de proces” flexibil: producția industrială modernă necesită adesea producție flexibilă „multiprodus, mai multe loturi”, iar supapele de proces sunt componentele de bază pentru realizarea comutării procesului. Luând ca exemplu un atelier de vopsire auto, diferite culori de vopsea trebuie transportate la pistolul de pulverizare prin același set de conducte. În acest moment, prin comutarea coordonată a unui grup de supape de proces, se poate realiza procesul de „conducere a conductei de vopsea roșie → curățarea conductei după pulverizare → trecerea la conducerea conductei de vopsea albastră”. Nu este nevoie să așezați conducte separate pentru fiecare culoare, ceea ce reduce foarte mult costurile echipamentelor și ocuparea spațiului de atelier. În sistemul turn de distilare a produselor petrochimice, diferite fracții, cum ar fi benzina, motorina și kerosenul distilat, pot fi introduse în rezervoarele de stocare corespunzătoare prin comutarea diferitelor supape de proces, realizând o producție continuă și automată.
II. Care sunt tipurile comune de supape de proces? Care sunt diferențele dintre scenariile lor aplicabile?
Clasificarea tipurilor de supape de proces nu este „arbitrară”, ci este concepută pe baza diferitelor cerințe pentru controlul fluidelor în scenarii industriale (cum ar fi viteza de comutare, precizia reglementării, cerințele de etanșare și adaptabilitatea la condițiile de lucru). Tipurile obișnuite includ nu numai supape cu poartă, supape cu bilă, supape cu glob și supape de siguranță, ci și supape fluture, supape de reținere, supape cu diafragmă etc. Fiecare tip are un design structural unic și scenarii de aplicare „exclusive”. Amestecarea și potrivirea lor în orb poate duce cu ușurință la defecțiuni ale echipamentelor.
1. Supape de gunoi: de ce sunt adesea folosite în scenariile „complet închise” sau „complet deschise”?
Designul structural al supapelor cu poartă determină „punctele forte” și „punctele slabe” ale acestora. Componentele lor de bază includ o poartă (de obicei dreptunghiulară sau în formă de pană), o tijă de supapă și un scaun de supapă. În timpul funcționării, rotirea tijei supapei conduce poarta să se ridice vertical. Când poarta este complet ridicată, fluidul poate curge neobstrucționat de-a lungul unui canal drept, cu un coeficient de rezistență la curgere extrem de scăzut (de obicei mai mic de 0,1), mult mai mic decât cel al altor tipuri de supape. Când poarta este complet coborâtă, se potrivește strâns cu scaunul supapei pentru a obține etanșarea.
În ceea ce privește scenariile aplicabile, „câmpurile avantajoase” ale supapelor cu șarță sunt concentrate în conducte de diametru mare care trebuie să mențină starea de pornire și oprire pentru o perioadă lungă de timp și nu au cerințe pentru reglarea debitului:
Conducte principale de transport a apei în instalații de apă: diametrul conductei principale pentru alimentarea cu apă de la instalațiile urbane de apă în zona urbană este de obicei mai mare de 1 metru și trebuie să furnizeze apă 24 de ore pe zi. Rezistența scăzută la debit, caracteristică supapelor cu poartă poate reduce consumul de energie al pompelor de apă (dacă rezistența la debit este prea mare, pompa de apă trebuie să facă lucrări suplimentare pentru a menține presiunea apei). În același timp, în starea complet deschisă pe termen lung, nu există frecare relativă între poartă și scaunul supapei, iar durata de viață poate ajunge la mai mult de 10 ani.
Colete de abur în centralele mari: În centralele termice, aburul de înaltă temperatură și presiune înaltă (temperatura de până la 540°C, presiune de până la 16MPa) generat de cazane este distribuit către diferite turbine prin colectoare de abur. Diametrul colectoarelor de abur este de obicei de 0,8-1,5 metri și trebuie să rămână complet deschis pentru o lungă perioadă de timp. Rezistența la temperatură înaltă și la presiune înaltă (materialul corpului supapei este în mare parte din oțel aliat cu crom-molibden) și avantajele rezistenței la curgere scăzută ale supapelor cu gură sunt perfect adaptate acestui scenariu.
Cu toate acestea, „slăbiciunile” supapelor cu gură sunt, de asemenea, foarte evidente: în primul rând, la reglarea debitului, dacă poarta este într-o stare pe jumătate deschisă, fluidul va provoca o „eroziune puternică” pe suprafața de etanșare a porții (debitul poate fi de 3-5 ori mai mare decât în starea complet deschisă), ceea ce va cauza uzura suprafeței de etanșare și va duce la scurgere într-o perioadă scurtă. În al doilea rând, dacă impuritățile sub formă de particule (cum ar fi zgura de sudură rămasă în timpul sudării conductei și sedimentele în fluid) intră între poartă și scaunul supapei, poarta nu poate fi complet închisă, afectând efectul de etanșare. Prin urmare, supapele cu gură nu trebuie utilizate în scenarii care necesită o reglare frecventă a debitului (cum ar fi alimentarea reactorului în industria chimică) sau în scenariile în care fluidul are un conținut ridicat de solide (cum ar fi transportul sterilului în mine).
2. Supape cu bilă: de ce sunt prima alegere în scenariile de comutare rapidă?
Designul structural al supapelor cu bilă se concentrează pe „viteză și etanșare”. Miezul supapei lor este o bilă cu o gaură în centru (diametrul găurii este același sau puțin mai mic decât diametrul interior al conductei). Scaunele de etanșare (mai ales din politetrafluoretilenă sau metal) sunt instalate pe ambele părți ale mingii. În timpul funcționării, tija supapei antrenează bila să se rotească. Când orificiul bilei este aliniat cu axa conductei, supapa este complet deschisă; după rotirea cu 90°, bila blochează complet conducta, iar supapa este complet închisă.
Această structură oferă robinetelor cu bilă trei avantaje de bază, făcându-le „prima alegere” în scenariile de comutare rapidă:
Viteză de comutare extrem de rapidă: supapele tradiționale necesită rotirea tijei supapei de mai multe ori pentru a se deschide sau închide (de exemplu, o supapă cu un diametru de 100 mm trebuie rotită de 10-15 ori), în timp ce supapele cu bilă trebuie să se rotească doar la 90° (aproximativ 1-2 secunde pentru funcționare manuală și poate fi scurtată la 5 secunde în caz de accident electric). scenarii de urgență. De exemplu, în conducta de evacuare a unui rezervor de stocare a uleiului, dacă este detectată o scădere anormală a nivelului de lichid (o posibilă scurgere) a rezervorului de stocare, supapa electrică cu bilă se poate închide instantaneu pentru a evita o cantitate mare de scurgere de țiței. În conductele de transport GNL (gaz natural lichefiat), caracteristica de comutare rapidă a supapelor cu bilă asigură că atunci când presiunea sistemului fluctuează, fluidul poate fi întrerupt în timp util pentru a preveni scurgerile de lichid la temperatură joasă de la echipamentele de înghețare sau personal.
Performanță excelentă de etanșare: Există o linie de etanșare de contact între bilă și scaunul de etanșare (contact de suprafață pentru unele supape cu bilă de înaltă presiune), iar materialul scaunului de etanșare are o bună elasticitate și rezistență la uzură, care se poate adapta în mod eficient la modificările presiunii fluidului. Chiar și în condiții de lucru cu presiune scăzută (de exemplu, 0,1 MPa), se poate obține „scurgeri zero”. Prin urmare, supapele cu bilă sunt utilizate pe scară largă în scenarii cu cerințe de etanșare ridicate, cum ar fi conductele de transmisie a solvenților în industria chimică (solvenții sunt în cea mai mare parte substanțe inflamabile, explozive sau toxice, iar scurgerile pot provoca accidente de siguranță) și conductele de transmisie a medicamentelor lichide în industria farmaceutică (medicamentele lichide necesită puritate ridicată, iar impuritățile externe nu au voie să pătrundă sau medicamentele lichide).
Rezistență puternică la contaminare: suprafața mingii este netedă și are un efect de „auto-curățare” în timpul rotației. Impuritățile sub formă de particule fine din fluid nu sunt ușor de aderat la suprafața mingii. Prin urmare, în scenariile în care fluidul conține o cantitate mică de impurități (cum ar fi transportul de gaz urban, care poate conține urme de praf), rata de defecțiune a supapelor cu bilă este mult mai mică decât cea a supapelor cu gură.
Cu toate acestea, supapele cu bilă au și limitările lor: supapele cu bilă obișnuite (cum ar fi supapele cu bilă plutitoare) au o precizie scăzută de reglare. Dacă este utilizat în scenarii care necesită un control precis al debitului (cum ar fi dispozitivele de reacție de laborator), vor apărea fluctuații mari de debit. Deși supapele cu bilă reglabile (cum ar fi supapele cu bilă cu port în V) pot realiza reglarea debitului, acestea au costuri ridicate și nu sunt potrivite pentru fluide cu vâscozitate mare (cum ar fi asfaltul și siropul), deoarece fluidele cu vâscozitate ridicată vor adera la suprafața bilei, afectând flexibilitatea de comutare a supapei.
3. Supape cu glob: ce avantaje au în scenariile de reglare a debitului?
Designul structural al supapelor glob se concentrează pe „reglementare precisă”. Miezul supapei lor este în formă de disc (sau în formă de ac), iar scaunul supapei este inelar. În timpul funcționării, tija supapei antrenează miezul supapei să se miște în sus și în jos de-a lungul axei scaunului supapei, schimbând spațiul dintre miezul supapei și scaunul supapei pentru a regla fluxul de fluid. În comparație cu supapele cu bilă și supapele cu poartă, canalul de curgere al supapelor cu glob este în formă de „Z”, iar rezistența la curgere este relativ mare atunci când este complet deschis. Cu toate acestea, acest „dezavantaj” devine un „avantaj” pentru reglarea precisă - atunci când fluidul curge în canalul de curgere în formă de „Z”, debitul se modifică mai stabil, ceea ce este convenabil pentru controlul fluxului prin mișcarea ușoară a miezului supapei.
Avantajul de reglare precisă al supapelor cu glob se reflectă pe deplin în următoarele scenarii:
Controlul alimentării reactoarelor chimice: în sinteza unui anumit material polimeric, un inițiator (cum ar fi peroxidul) trebuie adăugat încet în reactor. Cantitatea de inițiator adăugată trebuie controlată strict între 0,1% și 0,5% din materialul total, iar viteza de adăugare trebuie să fie uniformă (adăugarea excesiv de rapidă va provoca reacții violente și creșterea bruscă a temperaturii; adăugarea excesiv de lentă va prelungi timpul de reacție). În acest moment, prin ridicarea ușoară a miezului supapei glob (de exemplu, un interval de ridicare de 0,1 mm), debitul inițiatorului poate fi controlat în intervalul de 0,5-1 L/h pentru a asigura o reacție stabilă.
Sisteme fluide de precizie în laboratoare: în laboratoarele de monitorizare a mediului, este necesar să se transporte cu precizie urmele de reactivi (cum ar fi soluțiile standard cu o concentrație de 0,01 mol/L) la instrumentele de detectare prin sisteme de fluide. În acest moment, precizia de reglare a supapelor glob poate ajunge la ±0,01L/h, mult mai mare decât cea a supapelor cu bilă (±0,1L/h), ceea ce poate asigura eficient acuratețea datelor de detectare.
Reglarea temperaturii în sistemele de încălzire: În sistemul de încălzire centrală al clădirilor mari de birouri, la intrarea de apă a caloriferului din fiecare cameră este instalată un mic robinet cu glob. Prin reglarea gradului de deschidere al supapei cu glob (de exemplu, deschidere 1/4 sau 1/2), debitul de apă caldă care intră în radiator poate fi controlat, ajustând astfel temperatura camerei (de la 18°C la 25°C) pentru a satisface nevoile de temperatură ale diferitelor zone.
Cu toate acestea, dezavantajul „rezistenței mari la curgere” al supapelor cu glob limitează și domeniul lor de aplicare: în conductele cu debit mare (cum ar fi conductele de apă de răcire cu un diametru mai mare de 200 mm), dacă sunt utilizate supape cu glob, pierderea de presiune a conductei va fi prea mare (posibil ajungând la mai mult de 0,5 MPa). Este necesară o putere suplimentară a pompei de apă pentru a menține debitul, ceea ce duce la risipa de energie. În același timp, există un contact de suprafață între miezul supapei și scaunul supapei supapelor cu glob, care este predispus la uzură după utilizare pe termen lung. Piesele de etanșare (cum ar fi garniturile miezului de supapă) trebuie înlocuite în mod regulat, ceea ce duce la costuri de întreținere relativ mari.
4. Supape de siguranță: „Bariera de siguranță” a sistemelor industriale – Care este principiul lor de funcționare?
Supapele de siguranță sunt de tipul „de siguranță specializat” printre supapele de proces. Scopul lor de proiectare este de a preveni explozia, ruperea și alte accidente ale sistemelor industriale din cauza presiunii care depășește intervalul permis. Prin urmare, principiul lor de funcționare are două caracteristici: „automaticitate” și „fiabilitate”. Componentele de bază ale supapelor de siguranță includ un miez de supapă, un scaun de supapă, un arc (sau greutate) și o piuliță de reglare. Procesul de lucru de bază este următorul: în condiții normale de lucru, presiunea arcului (sau a greutății) apasă strâns miezul supapei pe scaunul supapei și supapa este închisă. Când presiunea sistemului depășește valoarea prestabilită (adică „presiunea de reglare” a supapei de siguranță), presiunea fluidului depășește presiunea arcului (sau a greutății) pentru a ridica miezul supapei, iar supapa se deschide pentru a evacua excesul de fluid prin orificiul de refulare. Când presiunea sistemului scade la „presiunea de reașezare” (de obicei, cu 5%-10% mai mică decât presiunea setată), presiunea arcului (sau a greutății) apasă din nou miezul supapei înapoi pe scaunul supapei, supapa se închide și sistemul revine la funcționarea normală.
Conform diferitelor metode de conducere, supapele de siguranță pot fi împărțite în tip arc, tip greutate, tip pilot etc., iar diferitele tipuri au diferite scenarii aplicabile:
Supape de siguranță cu arc: au o structură simplă, dimensiuni mici și sunt ușor de instalat. Sunt potrivite pentru majoritatea scenariilor industriale (cum ar fi cazane, recipiente sub presiune și conducte sub presiune). De exemplu, în cazanele cu abur, presiunea de reglare a supapelor de siguranță de tip arc este de obicei setată la 1,05-1,1 ori presiunea nominală a cazanului (de exemplu, pentru un cazan cu o presiune nominală de 10 MPa, presiunea de reglare este setată la 10,5 MPa). Când presiunea aburului în cazan depășește 10,5 MPa, supapa de siguranță se deschide automat pentru a elibera presiunea, prevenind explozia cazanului din cauza suprapresiunii.
Supape de siguranță de tip greutate: realizează etanșarea prin gravitația greutății, au precizie de reglare a presiunii ridicate, dar au dimensiuni mari și au cerințe stricte privind unghiul de instalare (trebuie instalate vertical). Sunt utilizate în principal pentru echipamente fixe (cum ar fi rezervoare mari de stocare și reactoare). De exemplu, în partea de sus a unui rezervor de stocare a uleiului, este instalată o supapă de siguranță de tip greutate. Când presiunea din rezervorul de stocare crește din cauza volatilizării materialului și depășește presiunea stabilită, supapa de siguranță se deschide pentru a evacua gazul volatil în atmosferă (sau într-un sistem de recuperare), prevenind deformarea rezervorului de stocare.
Supape de siguranță de tip pilot: sunt compuse dintr-o supapă principală și o supapă pilot. Supapa pilot este responsabilă pentru monitorizarea presiunii sistemului, iar supapa principală este responsabilă pentru reducerea presiunii. Acestea au caracteristicile unei acțiuni sensibile și performanțe bune de etanșare și sunt potrivite pentru scenarii de înaltă presiune și debit mare (cum ar fi conductele mari de gaz natural și conductele principale de abur ale centralelor termice). De exemplu, în conductele de gaze naturale pe distanțe lungi, presiunea setată a supapei de siguranță de tip pilot este setată la 1,08 ori presiunea de proiectare a conductei. Când presiunea conductei crește anormal, supapa pilot se deschide mai întâi, iar supapa principală este împinsă să se deschidă prin circuitul de ulei de control (sau circuitul de gaz) pentru a obține o reducere rapidă a presiunii.
Trebuie remarcat faptul că „presiunea de reglare” a supapelor de siguranță trebuie să fie calibrată profesional și verificată în mod regulat (cel puțin o dată pe an). Dacă presiunea setată este prea mare, aceasta își va pierde funcția de protecție de siguranță; dacă presiunea setată este prea scăzută, va provoca deschiderea frecventă a supapei de siguranță, ducând la risipa de lichid și uzura echipamentului.
III. Cum să întreținem corect supapele de proces? Ce detalii de întreținere le pot prelungi durata de viață?
Durata de viață a supapelor de proces depinde nu numai de calitatea produsului, ci și de „rafinamentul” întreținerii zilnice. Conform statisticilor datelor de întreținere a echipamentelor industriale, durata de viață a supapelor de proces cu întreținere zilnică bună poate fi prelungită cu 30%-50%, iar rata de eșec poate fi redusă cu mai mult de 60%. Cu toate acestea, multe întreprinderi au neînțelegerea „prețuirii întreținerii în detrimentul prevenirii” în procesul de întreținere. Ei efectuează întreținere numai atunci când supapa are probleme precum scurgeri sau blocaje, ceea ce nu numai că mărește costurile de întreținere, dar și perturbă programele de producție. Mai jos, detaliem punctele cheie de întreținere pentru supapele de proces din trei dimensiuni de bază: curățare, lubrifiere și detectarea scurgerilor.
1. Curățare regulată: De ce trebuie prevenite impuritățile de la „deteriorarea” supapelor?
Fluidele industriale conțin adesea diverse impurități, cum ar fi sedimente în ulei, solide în suspensie în apele uzate, calcar în abur și particule solide în materiile prime chimice. Dacă aceste impurități se acumulează în interiorul supapei pentru o perioadă lungă de timp, ele vor cauza „deteriorări progresive” componentelor supapei:
Purtarea suprafețelor de etanșare: particulele de impurități se pot încorpora în suprafețele de etanșare ale miezului și scaunului supapei, cauzând zgârieturi și gropi care dăunează performanței de etanșare și conduc la scurgeri. De exemplu, în conducta de transport a nămolului a unei stații de tratare a apelor uzate, particulele de nisip din nămolul curg cu fluidul și erodează continuu suprafața de etanșare a poartei robinetului. Fără curățare în timp util, etanșarea robinetului va eșua în 3-6 luni, ducând la scurgeri.
Blocarea componentelor mobile: impuritățile se acumulează în golurile mobile ale tijei și miezului supapei, ceea ce face dificilă ridicarea tijei supapei sau rotirea miezului. În cazuri severe, supapa se poate bloca și nu se poate deschide sau închide în mod normal. De exemplu, în conducta de transport a nămolului din industria chimică, particulele solide din nămol aderă la golul dintre tija supapei și corpul unei supape cu bilă. Fără curățare regulată, tija supapei nu poate conduce bila să se rotească, făcând supapa inoperabilă.
Înfundarea canalelor de curgere: pentru supapele cu diametru mic (de exemplu, supapele cu glob cu un diametru mai mic de 15 mm), particulele de impurități din fluid pot bloca spațiul dintre miezul supapei și scaun, împiedicând supapa să regleze fluxul în mod normal. În conductele de transport de reactiv de laborator, de exemplu, impuritățile minuscule din reactivi pot bloca golul de miez al supapelor glob, provocând o scădere bruscă a fluxului de reactiv și perturbând experimentele.
Sunt necesare metode de curățare diferențiate pentru diferite scenarii:
Scenarii cu conținut ridicat de impurități (de exemplu, transportul deșeurilor miniere, tratarea apelor uzate): instalați un „filtru de tip Y” sau un „filtru coș” înainte de intrarea supapei. Deschiderea ecranului filtrului trebuie selectată în funcție de dimensiunea particulelor de impurități (de obicei 0,1-1 mm). Curățați filtrul o dată pe săptămână (deschideți scurgerea filtrului pentru a elimina impuritățile) și dezasamblați filtrul pentru a curăța sita o dată pe lună (clătiți cu apă la presiune înaltă sau înmuiați în agenți de curățare chimici). În plus, dezasamblați supapa la fiecare 3 luni pentru a curăța temeinic componente precum miezul, scaunul și tija: pentru componentele metalice, utilizați o perie de sârmă (sau hârtie abrazivă) pentru a îndepărta impuritățile de suprafață și rugina, apoi curățați cu un detergent neutru (de exemplu, săpun de vase diluat); pentru componente nemetalice (de exemplu, garnituri PTFE), ștergeți cu o cârpă moale pentru a evita zgârierea suprafeței cu unelte dure.
Scenarii cu fluide curate (de exemplu, abur, apă pură, gaz natural): dezasamblarea frecventă a supapei nu este necesară, dar suprafața exterioară a supapei trebuie curățată la fiecare 6 luni (eliminați praful cu aer comprimat și ștergeți corpul supapei cu o cârpă umedă). Verificați în mod regulat dacă orificiul de evacuare al supapei (de exemplu, orificiul de evacuare al unei supape de siguranță) este blocat; dacă da, desfundați-l cu un fir subțire (sau un știft de curățare dedicat).
2. Întreținerea lubrifierii: Ce componente necesită lubrifiere regulată?
Mutarea componentelor Supape de proces (de exemplu, tijele supapelor, rulmenții, mecanismele de transmisie a angrenajului) generează frecare în timpul funcționării. Fără lubrifiere, uzura componentelor se accelerează, rezistența la funcționare crește și poate apărea chiar „gripare”. Prin urmare, nucleul întreținerii lubrifierii este „selectarea lubrifiantului potrivit, identificarea punctelor potrivite de lubrifiere și controlul ciclului de lubrifiere”.
(1) Identificarea componentelor care necesită lubrifiere
Tija supapei: Tija supapei este o componentă cheie care conectează miezul și mecanismul de operare. Suprafața sa are de obicei fire (pentru conectarea la miez) sau o suprafață netedă (pentru asortarea cu cutia de presa). În timpul funcționării supapei, tija se freacă de garnitura din cutia de presa. Fără lubrifiere, uzura ambalajului se accelerează, ducând la scurgeri externe. În plus, dacă firele tijei ruginesc din cauza frecării, ridicarea tijei devine dificilă, afectând funcționarea supapei.
Rulmenți: Supapele cu diametru mare (de exemplu, robinete cu gură și robinete cu bilă cu un diametru de peste 300 mm) sunt echipate cu rulmenți (în mare parte rulmenti de rulare sau alunecare) între tijă și corp pentru a reduce rezistența la rotație. În timpul funcționării, are loc frecare între inelele interioare/exterioare ale rulmentului și elementele de rulare (sau suprafețele de alunecare). Ungerea insuficientă provoacă supraîncălzirea și uzura rulmentului și, în cazuri severe, „griparea rulmentului”, care dezactivează supapa.
Mecanisme de transmisie cu angrenaje: actuatoarele electrice sau pneumatice ale supapelor includ de obicei mecanisme de transmisie cu angrenaje (de exemplu, roți dințate, roți dințate conice) pentru a transmite puterea de la motor sau cilindru la tija supapei. Fără lubrifiere la punctele de angrenare a angrenajului, uzura suprafeței dintelui se accelerează, ceea ce duce la „lipirea dinților” (adeziunea suprafeței metalice la temperaturi ridicate) sau „scăparea dinților”, care afectează eficiența transmisiei puterii și poate cauza defecțiunea actuatorului.
(2) Cum să alegi lubrifiantul potrivit?
Selectarea lubrifiantului trebuie să se alinieze cu condițiile de funcționare ale supapei (temperatura, presiune, proprietățile fluidului) și materialele componente. Există diferențe semnificative între tipurile de lubrifianți pentru diferite scenarii:
Condiții de temperatură înaltă (temperatură > 200°C, de exemplu, conducte de abur, conducte de ulei fierbinte la temperatură înaltă): lubrifianții rezistenți la temperaturi ridicate, cum ar fi grăsimea disulfură de molibden (rezistentă la temperaturi de până la 350°C) și grăsimea complexă de sulfonat de calciu (rezistentă la temperaturi de până la 250°C) sunt necesare. Acești lubrifianți nu se descompun și nu se scurg la temperaturi ridicate și formează o peliculă de lubrifiere stabilă pe suprafețele componentelor. De exemplu, tija și lagărele supapelor cu gură din colectoarele de abur ar trebui să fie acoperite cu unsoare cu disulfură de molibden pentru a preveni defectarea lubrifiantului la temperaturi ridicate.
Condiții de temperatură scăzută (temperatură < -20 °C, de exemplu, conducte de GNL, conducte de etilenglicol la temperatură joasă): sunt necesari lubrifianți cu punct de îngheț scăzut, cum ar fi grăsimea pe bază de PTFE (punct de îngheț < -60 °C) și vasoare pe bază de silicon (punct de îngheț < -40 °C). Lubrifianții obișnuiți se solidifică și își pierd lubrifierea la temperaturi scăzute, în timp ce acești lubrifianți mențin o fluiditate bună. De exemplu, tija și scaunul de etanșare ale supapelor cu bilă din conductele de transport GNL ar trebui să fie acoperite cu unsoare pe bază de PTFE pentru a asigura funcționarea normală a supapelor la temperaturi scăzute.
Condiții corozive (fluidele sunt acizi, alcaline sau soluții sărate, de exemplu, conducte de transport acido-bază în industria chimică): sunt necesari lubrifianți rezistenți la coroziune, cum ar fi grăsimea fluorocarbonică (rezistentă la acizi și alcalii puternici) și grăsimea pe bază de PEEK (polieteretercetonă) (rezistentă la coroziune chimică). Acești lubrifianți rezistă la eroziunea fluidelor, previn reacțiile chimice dintre lubrifiant și fluid și protejează suprafețele componentelor împotriva coroziunii. De exemplu, tija supapelor cu glob din conductele de transport de acid clorhidric trebuie acoperită cu unsoare fluorocarbonică pentru a preveni coroziunea tijei de către vaporii de acid clorhidric și deteriorarea peliculei de lubrifiere.
Condiții normale (temperatură -20°C până la 200°C, fluidele sunt apă, aer sau produse petroliere obișnuite, de exemplu, conducte de apă de la robinet, conducte de ulei hidraulic): lubrifianții de uz general, cum ar fi grăsimea pe bază de litiu (potriviți pentru temperaturi de -20°C până la 120°C) și grăsimile pe bază de calciu (potriviți pentru temperaturi de -610°C). Acești lubrifianți sunt rentabili și răspund nevoilor de lubrifiere ale majorității condițiilor normale de lucru.
(3) Cicluri de lubrifiere și metode de operare
Ciclul de lubrifiere este determinat de frecvența de utilizare a supapei și de severitatea condițiilor de funcționare. Principiul „ciclurilor mai scurte pentru utilizarea de înaltă frecvență și condiții dure” se aplică în general:
Supape de utilizare de înaltă frecvență (de exemplu, supape cu bilă și supape cu glob comutate de mai mult de 5 ori pe oră): lubrifiați tija și rulmenții o dată pe lună, iar mecanismul de transmisie cu angrenaje o dată la două luni.
Supape de utilizare cu frecvență medie (de exemplu, supape de blocare și supape de reținere comutate de aproximativ 10 ori pe zi): ungeți tija și rulmenții o dată la 3 luni, iar mecanismul de transmisie cu roți dințate o dată la 6 luni.
Supape de utilizare cu frecvență joasă (de exemplu, supape de siguranță și supape de preaplin comutate de 1-2 ori pe lună): lubrifiați tija și lagărele o dată la 6 luni, iar mecanismul de transmisie cu angrenaje o dată pe an.
Supape în condiții dure (temperatură ridicată, temperatură scăzută, medii corozive): scurtați ciclul de lubrifiere cu 50%. De exemplu, supapele în condiții de temperatură înaltă necesită lubrifierea tijei la fiecare 1,5 luni în loc de 3 luni.
Operațiunile de lubrifiere urmează procesul de „curățare-acoperire-inspecție”:
Curățare: Înainte de lubrifiere, ștergeți praful și impuritățile de pe suprafețele componentelor cu o cârpă. Dacă pe suprafață rămân reziduuri de lubrifiant vechi (întărit sau deteriorat), curățați-l cu un solvent (de exemplu, benzină, alcool) pentru a preveni amestecarea lubrifianților vechi și noi, ceea ce afectează eficacitatea lubrifierii.
Acoperire: Aplicați lubrifiant uniform pe suprafețele componentelor. Cantitatea de lubrifiant trebuie să fie moderată—aplicați un strat gros de 0,5-1 mm pe firele tijei (doar cât să acopere firele), umpleți 1/3-1/2 din spațiul interior al rulmentului (lubrifiantul excesiv provoacă supraîncălzirea rulmentului) și aplicați un strat gros de 0,2-0,3 mm pe punctele de angrenare a angrenajului (pentru a asigura o acoperire uniformă a suprafeței dinților).
Inspecție: După lubrifiere, acționați manual sau electric supapa de 1-2 ori pentru a verifica dacă funcționarea este lină. Dacă se detectează rezistență crescută sau zgomot anormal, verificați dacă lubrifiantul este aplicat uniform sau dacă componentele sunt blocate.
3. Detectarea scurgerilor: Cum să identificați în timp util scurgerile supapei?
Scurgerea supapei este cel mai frecvent tip de defecțiune. Nedetectarea scurgerilor în timp util duce la deșeuri de fluide, poluare a mediului și chiar accidente de siguranță (de exemplu, explozii cauzate de scurgeri de fluide inflamabile și explozive). Prin urmare, detectarea scurgerilor necesită o combinație de „detecție regulată” și „inspecție zilnică”, folosind mai multe metode pentru a asigura că nu există riscuri de scurgere.
(1) Detectarea scurgerilor externe: inspectarea vizuală a scurgerilor externe
Scurgerile exterioare se referă la scurgerile de lichid din priza supapei, conexiunile cu flanșă sau defecte ale corpului către exterior. De obicei, poate fi detectat folosind trei metode: inspecție vizuală, testarea apei cu săpun și testarea detectorului de scurgeri.
Inspecție vizuală: În timpul inspecțiilor zilnice, observați dacă există urme de lichid (de exemplu, picături de apă, pete de ulei, cristale) pe suprafața externă a supapei. De exemplu, dacă o supapă de gunoi dintr-o conductă de apă de la robinet se scurge din cutia de umplere, se formează picături de apă în jurul tijei supapei. Dacă o supapă cu bilă dintr-o conductă chimică se scurge de la conexiunea cu flanșă, se formează cristale în jurul suprafeței de etanșare a flanșei (unele fluide chimice cristalizează atunci când sunt expuse la aer). Rețineți că inspecția vizuală este ineficientă pentru detectarea scurgerilor în supapele de gaz (de exemplu, supapele cu bilă pentru gaz natural), deci sunt necesare alte metode.
Testarea apei cu săpun: Pentru supapele de gaz sau supapele de lichid cu suspiciune de scurgeri, aplicați apă cu săpun (sau săpun de vase diluat) la punctele potențiale de scurgere (cutie de umplere, suprafața de etanșare a flanșei, sudurile corpului supapei). Dacă se formează bule, există o scurgere, iar frecvența formării bulelor indică rata de scurgere. De exemplu, la testarea conexiunii cu flanșă a unui robinet cu bilă de conductă de gaz natural, dacă se formează 5-10 bule pe secundă după aplicarea apei cu săpun, rata de scurgere este mare și este necesară întreținerea de urgență.
Testarea detectoarelor de scurgeri: pentru scenariile care necesită o precizie înaltă (de exemplu, supape de medicamente lichide în industria farmaceutică, supape de gaz în industria semiconductoarelor), se utilizează detectoare de scurgeri profesionale (de exemplu, detectoare de scurgeri cu ultrasunete, detectoare de scurgeri de hidrogen). Detectoarele de scurgeri cu ultrasunete detectează semnalele ultrasonice generate de scurgerile supapelor (scurgerile de lichid produc vibrații de înaltă frecvență) și pot identifica microscurgeri (rata de scurgere < 0,1 ml/min). Detectoarele de scurgeri de hidrogen detectează scurgerile de hidrogen (o cantitate mică de hidrogen este injectată în supapă; detectarea hidrogenului în exterior indică o scurgere) și sunt potrivite pentru scenarii cu cerințe stricte privind rata de scurgere.
(2) Detectarea scurgerilor interne: inspectarea scurgerilor dintre miezul supapei și scaun
Scurgerile interne se referă la scurgerile de fluid între miezul supapei și scaun (fluidul continuă să curgă în aval după ce supapa este închisă). Deoarece scurgerile interne au loc în interiorul supapei, este dificil de observat direct și necesită raționament folosind metodele de detectare a debitului, detectarea presiunii și detectarea temperaturii.
Detectarea debitului: După închiderea supapei, instalați un debitmetru (de exemplu, debitmetru cu turbină, debitmetru electromagnetic) în conducta din aval. Dacă debitmetrul arată debit (rata de scurgere internă admisă este de obicei < 0,1% din debitul nominal), există o scurgere internă. De exemplu, după închiderea supapei cu glob de alimentare a unui reactor chimic, dacă debitmetrul din aval arată un debit de 0,5L/h (debitul nominal este de 100L/h), rata de scurgere internă ajunge la 0,5%, depășind domeniul admisibil, iar miezul și scaunul supapei necesită întreținere.
Detectarea presiunii: După închiderea supapei, instalați un manometru în conducta din aval și înregistrați presiunea inițială. Dacă presiunea continuă să crească (indicând scurgeri de lichid din amonte în aval prin scurgeri interne) sau nu se menține după închiderea supapei de evacuare din aval (indicând scurgeri de lichid din amonte înapoi în amonte prin scurgeri interne), există o scurgere internă. De exemplu, după închiderea unui robinet într-o conductă de abur, presiunea inițială în conducta din aval este de 0 MPa și crește la 0,2 MPa după 1 oră, indicând o scurgere internă, iar suprafața de etanșare a porții necesită inspecție.
Detectarea temperaturii: Pentru supapele care manipulează fluide la temperatură înaltă sau joasă, detectarea temperaturii poate fi utilizată pentru a determina scurgerile interne. De exemplu, după închiderea unei supape cu glob într-o conductă de abur, temperatura conductei din aval ar trebui să scadă treptat. Dacă temperatura rămâne neschimbată sau scade încet, aburul la temperatură înaltă se scurge în aval prin scurgeri interne. După închiderea unui robinet cu bilă într-o conductă de GNL, temperatura conductei din aval ar trebui să crească treptat. Dacă temperatura rămâne scăzută (de exemplu, sub -160°C), GNL la temperatură joasă se scurge în aval prin scurgeri interne.
(3) Tratarea scurgerilor: Cum să răspundeți după detectarea unei scurgeri?
Odată ce o scurgere este detectată, se iau măsuri de tratament adecvate în funcție de tipul și rata de scurgere:
Scurgeri externe minore (de exemplu, ușoare infiltrații din cutia de presa fără picurare evidentă): mai întâi, încercați să strângeți șuruburile presetupei (strângeți uniform pentru a evita deformarea tijei din cauza forței neuniforme pe o parte). Dacă scurgerea se oprește după strângere, supapa poate fi folosită în continuare; dacă scurgerea persistă, închideți supapa pentru a înlocui garnitura (selectați tipul de garnitură potrivit pentru condițiile de funcționare).
Scurgeri externe severe (de exemplu, picurare semnificativă din conexiunile cu flanșă, corpul supapei crăpat care provoacă scurgeri): închideți imediat supapa, închideți supapele de izolare în amonte și în aval de supapa defectă, scurgeți fluidul din conductă și apoi efectuați întreținerea - înlocuiți garnitura de etanșare pentru scurgeri ale flanșei (verificați suprafața de etanșare și reparați dacă există zgârieturi; ea); înlocuiți supapa pentru corpurile de supape crăpate (verificați dacă materialul corpului de supapă este potrivit pentru condițiile de funcționare pentru a evita crăpăturile repetate).
Scurgeri interne minore (rata de scurgere internă < 0,1% din debitul nominal fără a afecta producția): supapa poate fi utilizată în continuare temporar, dar frecvența inspecției ar trebui scurtată (de exemplu, de la o dată pe zi la o dată la 4 ore) pentru a monitoriza dacă rata de scurgere crește. Dacă rata de scurgere crește treptat, închideți supapa pentru întreținere (de exemplu, șlefuiți miezul supapei și suprafețele de etanșare a scaunului sau înlocuiți miezul și scaunul).
Scurgeri interne severe (rata de scurgere internă > 0,5% din debitul nominal sau care afectează siguranța producției): închideți imediat supapa, dezasamblați-o pentru a inspecta uzura miezului și a scaunului. Dacă uzura suprafeței de etanșare este ușoară, reparați-o prin șlefuire (utilizați pastă abrazivă și urmați pașii de șlefuire brută, șlefuire fină și șlefuire de precizie). Dacă uzura suprafeței de etanșare este severă (adâncimea zgârieturii > 0,2 mm), înlocuiți miezul sau scaunul.
IV. Ce greșeli se fac cu ușurință la selectarea supapelor de proces? Cum să le eviți?
În timpul selecției supapelor de proces, multe întreprinderi sau practicieni cad în greșeli de selecție din cauza cunoașterii incomplete a supapelor, a accentuării excesive a unui singur indicator (de exemplu, preț, diametru) sau a reproducerii oarbe a experienței de selecție din alte scenarii. Aceste greșeli au ca rezultat supape care nu pot îndeplini cerințele de funcționare, crescând costurile de înlocuire a echipamentelor și pot provoca accidente de producție. Mai jos sunt trei greșeli comune și metodele corespunzătoare de evitare pentru a ajuta practicienii să aleagă cu precizie supapele.
1. Greșeala 1: concentrarea numai pe preț și ignorarea potrivirii materialului supapei la condițiile de funcționare
Unii cumpărători acordă prioritate prețului la selectarea supapelor, alegând opțiuni cu costuri reduse, ignorând în același timp compatibilitatea materialelor supapelor cu condițiile de funcționare (proprietăți ale fluidului, temperatură, presiune). Această abordare de „selecție bazată pe preț” pare să reducă costurile de achiziție, dar de fapt duce la deteriorarea rapidă a supapelor din cauza nepotrivirii materialelor, crescând costurile ulterioare de întreținere și înlocuire și chiar provocând accidente de siguranță.
Caz tipic
O întreprindere chimică a selectat supape cu bilă obișnuite din oțel carbon (preț unitar aproximativ 800 de yuani) pentru o conductă care transportă acid clorhidric 30% (temperatura 25°C, presiune 0,8MPa) pentru a reduce costurile. Oțelul carbon nu poate rezista coroziunii acidului clorhidric, astfel încât corpul supapei a dezvoltat găuri severe de coroziune în decurs de 1 lună, ceea ce duce la scurgeri de acid clorhidric. Acest lucru a cauzat coroziunea podelelor atelierului și a deteriorat echipamentele. Ulterior, întreprinderea a trebuit să înlocuiască supapele cu supape cu bilă din oțel inoxidabil 316L rezistente la coroziune (prețul unitar de aproximativ 3.000 de yuani) și să compenseze daunele echipamentelor, rezultând în costuri totale depășind cu mult economiile inițiale de achiziție.
Metoda de evitare
Acordați prioritate „adecvarea materialului” atunci când selectați supapele și selectați cu precizie corpul supapei, miezul și materialele de etanșare pe baza parametrilor de funcționare:
Clarificați parametrii de funcționare: Înregistrați informații detaliate despre tipul de fluid (coroziv, inflamabil, exploziv, toxic), concentrația (de exemplu, 30% acid clorhidric, 98% acid sulfuric), intervalul de temperatură (de exemplu, -10°C până la 80°C) și presiunea de funcționare (de exemplu, 0.5MPa până la 2.5MPa). Acești parametri reprezintă baza de bază pentru selecția materialului.
Potriviți proprietățile materialului: selectați materialele corpului supapei pe baza caracteristicilor fluidului - pentru fluide corozive (acizi, alcaline, soluții de sare), acordați prioritate oțelului inoxidabil (304, 316L), Hastelloy sau aliaj de titan; pentru fluide cu temperaturi ridicate (>300°C), alegeți oțel aliat crom-molibden (15CrMo, 25CrMo); pentru fluide cu temperatură joasă (<-40°C), selectați oțel la temperatură joasă (09MnNiD, 16MnD); pentru fluidele obișnuite (apă, aer, ulei mineral), oțelul carbon (Q235, oțel 20#) este acceptabil.
Verificați certificările materialelor: Solicitați documente de certificare a materialelor (de exemplu, rapoarte de testare a materialelor, certificate de inspecție terță parte) de la furnizorii de supape pentru a vă asigura că materialul actual al supapei corespunde specificațiilor declarate. Evitați ca furnizorii să taie colțuri (de exemplu, folosiți oțel inoxidabil 201 în loc de oțel inoxidabil 304).
2. Greșeala 2: Urmărirea orbește diametre mari și ignorarea cerințelor reale de debit
Unii practicieni cred că „diametrele mai mari înseamnă debit mai mare” și selectează orbește supape mai mari decât diametrul conductei sau aleg supape cu diametru mare fără a calcula debitul real. Acest lucru nu numai că mărește costurile de achiziție (supapele cu diametru mare sunt mult mai scumpe decât cele cu diametru mic), dar reduce și precizia de reglare a supapelor și accelerează eroziunea fluidului, scurtând durata de viață a supapei.
Caz tipic
O fabrică de produse alimentare a selectat o supapă cu glob cu diametrul de 80 mm pentru o conductă de transport de suc (diametrul conductei 50 mm, debit real 10 m³/h) pentru a „a asigura un debit suficient”. În timpul utilizării, supapa cu glob a trebuit să rămână într-o stare de „deschidere mică” (doar 10%-20% deschisă) pentru a controla debitul. În acest moment, debitul sucului a ajuns la 5m/s (debitul normal ar trebui să fie de 1-2m/s). Fluidul de mare viteză a provocat o eroziune gravă a suprafeței de etanșare a miezului supapei, ducând la scurgeri interne grave în decurs de 3 luni. Supapa nu a mai putut controla debitul cu precizie și a trebuit să fie înlocuită cu o supapă cu glob cu diametrul de 50 mm.
Metoda de evitare
Când selectați supapele, calculați diametrul adecvat al supapei pe baza cerințelor reale de debit și a curbei caracteristice a debitului supapei pentru a evita „utilizarea unei supape mari pentru debit mic”:
Calculați debitul real: determinați debitele maxime, normale și minime ale conductei pe baza cerințelor procesului de producție. Debitul normal este de obicei folosit ca bază pentru calculul diametrului. De exemplu, pentru conducta de alimentare a unui reactor chimic, debitul maxim este de 15 m³/h, debitul normal este de 10 m³/h, iar debitul minim este de 5 m³/h. Pentru calcularea diametrului trebuie utilizat debitul normal de 10 m³/h.
Curbe caracteristice debitului de referință: Furnizorii de supape furnizează de obicei curbe caracteristice debitului pentru supape cu diametre diferite (care arată relația dintre deschiderea supapei și debitul). Când selectați un diametru, asigurați-vă că deschiderea supapei corespunzătoare debitului normal este între 30% și 70% - deschiderea sub 30% poate cauza uzura suprafeței de etanșare din cauza vitezei excesive de curgere; deschiderea peste 70% lasă o marjă de ajustare insuficientă pentru a face față fluctuațiilor debitului.
Potriviți diametrul conductei: cu excepția cazului în care există cerințe speciale (de exemplu, necesitatea unor rezerve suplimentare de debit), diametrul supapei trebuie să se potrivească cu diametrul conductei sau să fie cu o dimensiune mai mic (de exemplu, pentru o conductă cu diametrul de 50 mm, poate fi selectată o supapă de 40 mm sau 50 mm) pentru a evita problemele de reglare cauzate de diametrele supradimensionate.
3. Greșeala 3: Ignorarea performanței de etanșare și concentrarea numai pe funcțiile de pornire-oprire și de reglare
Unii practicieni se concentrează doar pe dacă supapa poate realiza reglarea pornirii sau opririi debitului în timpul selecției, ignorând în același timp importanța performanței de etanșare. În special în scenariile care implică fluide inflamabile, explozive, toxice sau de mare valoare, performanța de etanșare insuficientă poate duce la consecințe grave.
Caz tipic
O fabrică farmaceutică a selectat o supapă cu bilă cu performanță de etanșare obișnuită (clasa de scurgere ANSI Clasa IV, care permite scurgeri interne minore) pentru o conductă care transportă medicamente lichide foarte toxice (utilizate în producția de medicamente pentru cancer, scumpe și toxice). În timpul utilizării, scurgerea internă a supapei cu bilă a cauzat scurgerea unei cantități mici de medicament lichid în conducta din aval, rezultând nu numai pierderi lunare de aproximativ 50.000 de yuani din cauza deșeurilor de medicamente lichide, ci și a poluării mediului în atelier de medicamente lichide volatile. Angajații au dezvoltat chiar simptome ușoare de otrăvire. Problema a fost rezolvată numai după înlocuirea supapei cu o supapă cu bilă ANSI Clasa VI (zero scurgeri).
Metoda de evitare
În timpul selecției, clarificați cerințele de etanșare ale supapei pe baza nivelului de pericol și a valorii fluidului și asigurați performanța de etanșare din trei dimensiuni: clasa de etanșare, structura de etanșare și materialul de etanșare:
Determinați clasa de etanșare: selectați clasa de etanșare pe baza standardelor din industrie. Standardele comune ale clasei de etanșare includ ANSI (American National Standards Institute) și ISO (International Organization for Standardization). ANSI Clasa VI este cea mai înaltă clasă de etanșare (zero scurgeri) și este potrivită pentru fluide inflamabile, explozive, toxice sau de mare valoare; Clasa IV ANSI este potrivită pentru fluide obișnuite (apă, aer).
Selectați structurile de etanșare adecvate: alegeți structura de etanșare pe baza cerințelor de etanșare - etanșările moi (materiale de etanșare: cauciuc, PTFE) oferă performanțe bune de etanșare (până la ANSI Clasa VI) dar rezistență slabă la temperaturi înalte și la presiune înaltă (potrivite pentru temperaturi <200°C, presiuni <2,5MPa); Etanșările dure (materiale de etanșare: metal, de exemplu, oțel inoxidabil, carbură cimentată) au o rezistență bună la temperaturi înalte și la presiune înaltă (adecvate pentru temperaturi >300°C, presiuni >10MPa), dar performanțe de etanșare ușor mai scăzute (de obicei ANSI Clasa IV, care poate fi îmbunătățită la ANSI Clasa V prin șlefuire).
Verificați performanța etanșării: Solicitați furnizorului să furnizeze rapoarte de testare a performanței etanșării supapelor (de exemplu, rapoarte de testare cu bule, rapoarte de testare a scăderii presiunii). Dacă este necesar, efectuați teste de etanșare la fața locului (de exemplu, testul cu apă cu săpun, testul detectorului de scurgeri) pentru a vă asigura că performanța de etanșare a supapei îndeplinește cerințele.
V. Care sunt precauțiile cheie pentru instalarea supapelor de proces? Ce probleme poate cauza instalarea incorectă?
Calitatea instalării supapelor de proces afectează direct stabilitatea operațională ulterioară a acestora. Multe defecțiuni ale supapelor nu provin din produsul în sine, ci din operațiuni de instalare nestandardizate. Instalarea incorectă poate cauza blocarea supapelor, scurgerile de etanșare, durata de viață scurtă și chiar accidente de siguranță. Prin urmare, este esențial să vă concentrați asupra detaliilor cheie în timpul instalării.
1. Pregătirea înainte de instalare: pași esențiali de inspecție
Pregătirea înainte de instalare trebuie să acopere trei dimensiuni: „supapa în sine, mediul conductei și unelte/materiale”. Omisiunile din orice link pot 埋下 pericole ascunse:
Inspecția aspectului supapei și integrității componentelor (cu sfaturi de testare):
Dincolo de verificările de rutină pentru fisuri și deformare, utilizați instrumente specializate pentru testarea auxiliară - utilizați un cadru de grosime cu ultrasunete pentru a verifica grosimea peretelui corpului supapei (abaterea grosimii peretelui ar trebui să fie ≤5% din valoarea de proiectare; de exemplu, pentru o grosime a peretelui de proiectare de 10 mm, grosimea reală ar trebui să fie ≥ 9,5 mm) pentru a evita reducerea grosimii inegale a peretelui din cauza presiunii neuniforme; utilizați un calibrator pentru a verifica distanța de potrivire dintre miezul supapei și scaun (distanță ≤0,05 mm pentru supape obișnuite, ≤0,02 mm pentru supape de precizie) pentru a asigura performanța de etanșare; pentru supapele electrice, efectuați un test de pornire a cursei de deschidere/închidere a actuatorului (deviația cursei ar trebui să fie ≤±1%; de exemplu, pentru o cursă nominală de 50 mm, cursa reală ar trebui să fie de 49,5-50,5 mm) pentru a preveni cursa inexactă să provoace deschiderea/închiderea incompletă a supapei. Dacă informațiile de pe plăcuța de identificare a supapei (model, clasa de presiune, material) nu se potrivesc cu desenele de proiectare, returnați supapa furnizorului chiar dacă aspectul său este intact pentru a evita utilizarea incorectă a supapei.
Inspecție pre-tratare a conductei (operațiuni specifice scenariului):
Cerințele de pretratare a conductei variază în funcție de tipul de fluid:
Pentru conductele care transportă fluide curate (de exemplu, apă pură, medicamente lichide farmaceutice), clătiți conducta cu apă pură de înaltă presiune (0,8-1,2MPa) timp de 1-2 ore, apoi uscați-o cu aer comprimat (0,5MPa) pentru a vă asigura că nu există reziduuri (judecați plasând hârtie de filtru albă la ieșirea conductei pentru a verifica impuritățile);
Pentru conductele care transportă fluide la temperatură înaltă (de exemplu, abur, ulei fierbinte la temperatură înaltă), degresați conducta (ștergeți peretele interior cu tetraclorură de carbon sau etanol) pentru a preveni carbonizarea grăsimii la temperaturi ridicate, care poate adera la suprafața de etanșare a supapei și poate afecta etanșarea;
Pentru conductele care transportă fluide corozive (de exemplu, acid clorhidric, acid sulfuric), verificați integritatea stratului anticoroziv al peretelui interior (de exemplu, straturile căptușite cu plastic, căptușite cu cauciuc) și utilizați un tester de scântei (tensiune 15-30 kV) pentru a detecta găurile în stratul anti-coroziune (dacă există alarmă și stratul anti-coroziune). stratul anticoroziv trebuie reparat).
Între timp, abaterea de paralelism a flanșelor de conductă ar trebui să fie ≤0,1 mm/m. Dacă abaterea este prea mare, utilizați un dispozitiv de aliniere a flanșei pentru a regla pentru a evita alinierea forțată în timpul instalării.
Pregătirea instrumentelor de instalare și a materialelor auxiliare (cu standarde de selecție):
Selectarea sculei trebuie să se potrivească cu exactitate tipului de supapă:
Pentru supapele cu flanșă, pregătiți o cheie dinamometrică (clasa de precizie ≥±3%; de exemplu, pentru instalarea unei supape cu flanșă DN100, PN1.6MPa, selectați o cheie dinamometrică cu un interval de 0-300 N·m) și verificați valoarea cuplului pe baza specificațiilor șuruburilor, oțel carbon, șurub la 5°, M20. cuplul nominal este de 80-100N·m pentru șuruburi din oțel inoxidabil, datorită ductilității bune, cuplul trebuie redus cu 10%-15% la 72-85N·m);
Pentru supapele sudate (de exemplu, supape de înaltă presiune pentru centrale electrice), pregătiți un sudor TIG (interval de reglare curent 50-300A). Tija de sudură trebuie să se potrivească cu materialul corpului supapei (de exemplu, utilizați tije de sudură E5015-G pentru corpurile de supape din oțel aliat cu crom-molibden. Înainte de sudare, uscați tijele la 350°C și mențineți-le calde timp de 1-2 ore pentru a preveni porozitatea în timpul sudării);
Pentru materialele auxiliare, materialele pentru garnituri trebuie să se potrivească strict cu condițiile de lucru: folosiți garnituri flexibile din compozit de grafit (rezistență la presiune ≤4,0MPa) pentru temperaturi >400°C, garnituri PTFE (rezistente la acizi și alcaline, dar la temperatură ≤200°C) pentru fluide corozive și garnituri metalice bobinate (benzi înfășurate din oțel inoxidabil și performante excelente) condiții de înaltă presiune (>10MPa).
2. Specificații operațiunii de instalare: detalii care determină calitatea instalării
Procesul de instalare trebuie să urmeze principiile de „aliniere precisă, aplicare uniformă a forței și instalare fără stres”. Fiecare etapă de operare are standarde tehnice clare:
Direcția de instalare a supapelor: Nu instalați niciodată inversat (cu metode de identificare a supapelor care se confundă ușor):
Dincolo de supapele marcate cu săgeți pentru direcția fluxului, unele supape au direcții de instalare ușor confundate și necesită o identificare specială:
Supape de reținere: Supapele de reținere de ridicare (discurile de supapă se ridică vertical) trebuie instalate în conducte orizontale cu discul în sus; supapele de reținere batante (discurile supapelor se rotesc în jurul unui arbore) pot fi instalate în conducte orizontale sau verticale, cu debitul care intră din direcția care deschide discul;
Supape de accelerație: Cu miezuri conice sau în formă de ac, acestea trebuie instalate în direcția „low-in, high-out” (fluidul intră din partea de jos a miezului și iese din partea de sus). Instalarea inversă reduce precizia de reglare cu mai mult de 50%;
Supape de reducere a presiunii: Supapele de reducere a presiunii acționate cu pilot trebuie instalate în direcția „intrare înaltă presiune, ieșire presiune joasă”, cu un manometru instalat pe partea de ieșire (interval de 1,5-2 ori presiunea de ieșire) pentru a preveni suprapresiunea la ieșire.
După instalare, marcați direcția de curgere pe corpul supapei cu un marcator pentru o inspecție ușoară și întreținere ulterioară.
Alinierea conductei și a supapelor: evitați instalarea forțată (cu sfaturi de ajustare a abaterii):
Când abaterea axei dintre conductă și supapă depășește 0,5 mm/m, reglați prin schimbarea poziției suportului conductei:
Pentru abateri mici (0,5-1 mm/m), slăbiți șuruburile de fixare ale suportului conductei și reglați ușor poziția conductei cu o rangă. Pentru fiecare lungime de 100 mm ajustată, abaterea ar trebui să fie controlată cu 0,1 mm;
Pentru abateri mari (>1 mm/m), înlocuiți niplul de conductă (tăiați o lungime adecvată a conductei și sudați din nou) pentru a asigura precizia de aliniere.
În timpul instalării, utilizați un instrument de aliniere cu laser (precizie ±0,01 mm/m) pentru a detecta abaterea axei și pentru a evita erorile cauzate de judecata vizuală. Între timp, rezervați un anumit spațiu de expansiune pentru conductele de la ambele capete ale supapei (de exemplu, pentru conductele cu temperaturi > 100°C, rezervați un spațiu de 10-15 mm pentru fiecare 10 m lungime) pentru a preveni extinderea/contracția conductei din cauza schimbărilor de temperatură să exercite un stres suplimentar asupra supapei.
Strângerea șuruburilor: Aplicarea uniformă a forței este cheia (cu proces de operare pas cu pas):
Strângerea șuruburilor flanșei necesită trei pași pentru a asigura aplicarea uniformă a forței:
Strângerea inițială: utilizați o cheie dinamometrică pentru a strânge șuruburile într-o secvență diagonală la 30% din cuplul nominal (de exemplu, pentru un cuplu nominal de 100 N·m, cuplul inițial este de 30 N·m). În acest moment, garnitura începe să se potrivească cu suprafața de etanșare;
Strângere intermediară: După un interval de 15-20 de minute (pentru a permite garniturii să se deformeze complet), strângeți șuruburile la 70% din cuplul nominal (70N·m) în aceeași ordine. Utilizați un calibrator pentru a verifica distanța dintre flanșe (distanță ≤0,05 mm și distribuită uniform);
Strângere finală: După încă 15-20 de minute, strângeți șuruburile la cuplul nominal (100 N·m). După strângerea finală, marcați pozițiile șuruburilor (trasați o linie de aliniere pe șurub și pe flanșă cu vopsea) pentru a facilita verificarea slăbirii în timpul patrulărilor ulterioare.
Pentru flansele cu diametru mare (>300mm), cresteti numarul de cicluri de strangere (4-5 ori) pentru a evita compresia incompleta a garniturii si scurgerile ulterioare.
3. Consecințe obișnuite ale instalării incorecte: probleme la care trebuie să fiți atenți (cu analiza cazului de accident)
Consecințele instalării incorecte sunt adesea „întârziate” și pot apărea doar la 1-3 luni de la instalare. Avertizarea timpurie este esențială:
Blocarea supapei (cu carcasă și soluție):
O rafinărie a instalat o supapă cu poartă DN200 cu o deviație a axei de 1,2 mm/m între conductă și supapă. Alinierea forțată a făcut ca tija supapei să suporte eforturi de încovoiere. După 2 luni de utilizare, supapa de blocare a suferit blocaje în timpul deschiderii/închiderii și a necesitat o bară de triș pentru a funcționa. Dezasamblarea a arătat că tija supapei era îndoită (grad de îndoire 0,5 mm/m) și miezul supapei și scaunul erau uzate în mod neuniform. Soluție: Înlocuiți tija îndoită a supapei, reglați precizia de aliniere a conductei cu un dispozitiv de aliniere a flanșei și reinstalați. După reinstalare, robinetul a funcționat din nou fără probleme.
Sfat de prevenire: După instalare, acționați manual supapa de 3-5 ori pentru a verifica dacă există blocaje. Dacă este anormal, verificați imediat precizia de aliniere.
Scurgeri de suprafață de etanșare (cu pași de investigare a cauzei scurgerii):
O fabrică chimică a experimentat scurgeri continue la racordul cu flanșă după instalarea unei supape cu glob DN150. Inițial, au fost infiltrații minore, dar scurgerea a crescut după 1 săptămână. Pași de investigare: 1. Strângeți din nou șuruburile cu o cheie dinamometrică și am constatat că unele șuruburi au avut doar 50% din cuplul nominal (datorită strângerii nediagonale în timpul instalării); 2. Dezasamblați flanșa și găsiți adâncituri inegale pe garnitură (adânci pe o parte, puțin adânci pe cealaltă); 3. Inspectați suprafața de etanșare a flanșei și a găsit zgură reziduală de sudură (conducta nu este curățată). Soluție: Curățați zgura de sudură de pe suprafața de etanșare, înlocuiți garnitura și strângeți șuruburile pas cu pas conform cuplului standard. Problema scurgerii a fost rezolvată.
Sfat de prevenire: Efectuați un test de presiune imediat după instalare (presiunea de testare de 1,2-1,5 ori presiunea de lucru, mențineți timp de 30 de minute fără scurgeri conform celor calificate).
Deteriorarea corpului supapei (cu testarea modificării performanței materialelor):
O centrală electrică a instalat un robinet de înaltă temperatură, de înaltă presiune (material 12Cr1MoVG) fără măsuri de răcire în timpul sudării (temperatura de sudare a depășit 800°C și nu s-a efectuat un tratament termic post sudare), provocând coroziune intergranulară în zona sudată a corpului supapei. După 6 luni de utilizare, a apărut o fisură în zona sudată a corpului supapei și s-a scurs abur de înaltă presiune. Testele au arătat că duritatea zonei sudate a scăzut de la 180HB la 120HB, reducând semnificativ duritatea materialului. Soluție: Înlocuiți corpul supapei deteriorat, utilizați răcirea cu apă în timpul sudării (controlați temperatura de sudare ≤600°C) și efectuați un tratament de reducere a tensiunii la 250°C timp de 2 ore după sudare pentru a evita coroziunea intergranulară.
VI. Cum să gestionați defecțiunile supapelor de proces în diferite condiții de lucru?
Tratarea de urgență a defecțiunilor supapelor de proces trebuie să urmeze principiile „în primul rând siguranța, izolarea rapidă și minimizarea pierderilor”. Procedurile de manipulare variază semnificativ în funcție de starea de lucru, necesitând planuri specifice scenariului.
1. Defecțiuni ale supapelor în conductele de fluide inflamabile și explozive: Izolarea cu prioritate a surselor de pericol (cu proces de funcționare detaliat)
Manipularea necorespunzătoare a defecțiunilor supapelor în conductele de fluide inflamabile și explozive poate provoca explozii. Respectarea strictă a pașilor este esențială:
Tratarea în caz de urgență a scurgerilor (clasificată după rata de scurgere):
Scurgeri minore (rata de scurgere <5 ml/min, fără volatilizare evidentă a gazului): închideți imediat supapele de izolare în amonte și în aval de supapă (purtați mănuși antistatice în timpul funcționării pentru a evita generarea de scântei statice), porniți ventilatorul de evacuare antiexploziv la fața locului (volumul de aer ≥1000 m³/h) și utilizați un detector de scurgeri, concentrația de scurgeri pentru a monitoriza concentrația de scurgeri de gaz natural. ≤0,5% LEL, adică 5% din limita inferioară de explozie). Dacă concentrația scade într-un interval sigur, sigilați temporar punctul de scurgere cu un etanșant dedicat (de exemplu, etanșant PTFE rezistent la explozie) și programați întreținerea amănunțită în timpul pauzelor de producție;
Scurgeri moderate (rata de scurgere 5-50 ml/min, volatilizare evidentă a gazului): Pe lângă închiderea supapelor de izolare și pornirea ventilației, configurați o zonă de avertizare (rază ≥10m) în jurul șantierului pentru a interzice intrarea personalului neautorizat. Utilizați unelte rezistente la explozie pentru a dezasambla supapa (pentru a evita scânteile de la ciocnirea sculelor), înlocuiți componentele de etanșare și reinstalați. După instalare, efectuați un test de etanșeitate (presiunea de testare de 1,1 ori presiunea de lucru, mențineți timp de 1 oră, rata de scurgere ≤0,1%/h);
Scurgeri severe (rata de scurgere > 50 ml/min sau concentrație de gaz care se apropie de limita inferioară de explozie): Activați imediat planul de răspuns în caz de urgență, evacuați tot personalul de la fața locului, opriți sursa de alimentare principală a sistemului (pentru a preveni scânteile de la echipamentele electrice), porniți sistemul de sprinklere de incendiu al centralei (pentru a scădea temperatura ambientală și a preveni exploziile) și contactați echipa profesionistă de întreținere, echipa de întreținere împotriva incendiilor, echipa anti-incendiu, echipa de întreținere. manipulare la fața locului. Nu încercați să dezasamblați supapa independent.
Blocarea supapelor în caz de urgență (cu sfaturi de comutare a conductei de așteptare):
Dacă supapa se blochează și nu se poate închide, treceți la conducta de rezervă în 3 minute:
Deschideți rapid supapa de admisie a conductei de rezervă (rotiți roata de mână cu 2-3 spire în sens invers acelor de ceasornic pentru a asigura deschiderea completă);
Deschideți încet supapa de evacuare a conductei de rezervă (monitorizați debitmetrul din aval pentru a evita impactul conductei din cauza schimbărilor bruște de debit);
Închideți supapa de admisie a conductei defectuoase (dacă și supapa de admisie este blocată, închideți supapa de izolare principală mai în amonte);
Deschideți robinetul de scurgere al conductei defectuoase (deschideți încet pentru a evacua fluidul rezidual și a preveni pericolele legate de acumulare).
După comutare, verificați dacă presiunea și debitul conductei de rezervă sunt normale pentru a asigura producția continuă.
2. Defecțiuni ale supapelor în conductele de fluide de înaltă temperatură și presiune înaltă: Preveniți arsurile și deteriorarea echipamentului (cu standarde de protecție și de reducere a presiunii)
Scurgerile de fluide de înaltă temperatură și de înaltă presiune (temperatură >200°C, presiune >1,6MPa) pot provoca arsuri și ruperea conductelor. Manipularea în situații de urgență trebuie să acorde prioritate protecției și reducerii presiunii:
Tratarea în caz de urgență a scurgerilor de supapă (cu echipament de protecție și metode de etanșare temporară):
Operatorii trebuie să poarte echipament de protecție complet la temperaturi înalte: mănuși rezistente la căldură (rezistență la temperatură ≥500°C, de exemplu, mănuși de aramidă), ecrane de protecție rezistente la căldură (rezistență la temperatură a sticlei ≥800°C) și îmbrăcăminte de protecție la temperaturi înalte (de exemplu, țesătură de aluminiu, rezistență la temperatură ≥60°C). Urmați acești pași:
Închideți încet supapele de izolare din amonte și din aval (controlați viteza de închidere la 10-15 secunde pe tură pentru a evita loviturile de berbec - presiunea loviturii de berbec poate atinge de 3-5 ori presiunea normală și poate deteriora conductele);
Dacă scurgerea este la conexiunea cu flanșă, utilizați o clemă de etanșare a flanșei dedicată (compusă dintr-un cadru din oțel inoxidabil și garnitură de grafit, rezistență la presiune ≤10MPa) pentru etanșarea temporară: montați clema în jurul flanșei, reglați șuruburile pentru a apăsa strâns garnitura pe suprafața flanșei până când scurgerea se oprește;
Dacă corpul supapei se fisurează și se scurge (rată mare de scurgere), deschideți imediat supapa de reducere a presiunii sistemului (controlați rata de reducere a presiunii la 0,1-0,2 MPa/min pentru a evita deformarea echipamentului din cauza căderilor bruște de presiune). Odată ce presiunea scade sub 0,1 MPa, închideți supapa de izolare principală și înlocuiți corpul supapei.
În timpul manipulării, utilizați un termometru cu infraroșu pentru a monitoriza temperatura corpului supapei (pentru a preveni defecțiunea echipamentului de protecție din cauza căldurii excesive). Dacă temperatura depășește 600°C, răciți mai întâi corpul supapei (cu aer comprimat) la sub 300°C înainte de a continua.
Efectuarea supapei de siguranță în caz de urgență (cu proces manual de reducere a presiunii și de înlocuire a supapei de așteptare):
Defecțiunea supapei de siguranță (eșecul de deschidere sau închidere) este un pericol major în sistemele de înaltă presiune. Urmați acest proces de manipulare:
Deschideți imediat supapa de presiune manuală (rotiți roata de mână în sensul acelor de ceasornic pentru a se deschide încet, controlați rata de reducere a presiunii pentru a reduce presiunea sistemului cu 0,5-1,0 MPa pe oră) și monitorizați îndeaproape manometrul pentru a preveni scăderea prea scăzută a presiunii și perturbarea producției;
Închideți supapele de izolare în amonte și în aval de supapa de siguranță defectă (dacă supapa de izolare este o supapă cu gură, rotiți roata de mână pentru a închide complet și blocați-l pentru a preveni funcționarea accidentală);
Dezasamblați supapa de siguranță defectă (utilizați o cheie dedicată pentru a evita deteriorarea suprafeței de etanșare a flanșei) și instalați o supapă de siguranță calibrată (cu aceeași presiune reglată ca cea originală);
Deschideți încet supapele de izolare în amonte și în aval de supapa de siguranță de așteptare, închideți supapa de presiune manuală și verificați dacă presiunea sistemului este stabilă (interval normal de fluctuație ≤±0,05MPa);
Trimiteți supapa de siguranță defectă la o instituție profesională pentru calibrare (inspectați rigiditatea arcului și suprafața de etanșare a miezului supapei; înlocuiți arcurile obosite și șlefuiți suprafețele de etanșare uzate) înainte de reutilizare.
3. Defecțiuni ale supapelor în conductele de fluide corozive: Preveniți răspândirea coroziunii (cu standarde de neutralizare și curățare)
Scurgerile de fluide corozive pot cauza coroziunea echipamentului și poluarea solului. Tratarea situațiilor de urgență trebuie să acorde prioritate protecției, colectării și neutralizării:
Tratarea în caz de urgență a scurgerilor (cu echipament de protecție și pași de neutralizare):
Operatorii trebuie să poarte echipament de protecție rezistent la coroziune: mănuși rezistente la acizi (de exemplu, mănuși din cauciuc nitrilic, rezistente la acid clorhidric concentrat și acid sulfuric), îmbrăcăminte rezistentă la coroziune (de exemplu, îmbrăcăminte din PVC, rezistentă la majoritatea acizilor și alcalinelor) și ochelari de protecție împotriva stropilor chimici (lentile din policarbonat). Urmați acești pași:
Închideți supapele de izolare din amonte și aval (utilizați chei din plastic pentru a evita coroziunea uneltelor metalice);
Colectați fluidul scurs într-un recipient rezistent la coroziune (de exemplu, o găleată din polietilenă cu o capacitate ≥50L). Adăugați în prealabil un agent de neutralizare în găleată (de exemplu, adăugați soluție de carbonat de sodiu pentru a neutraliza acidul clorhidric scurs la pH 6-8; adăugați acid clorhidric diluat pentru a neutraliza hidroxidul de sodiu scurs la pH 6-8) pentru a preveni descărcarea directă;
Clătiți zona scursă cu apă din abundență (volum de clătire ≥10L/m², timp de clătire ≥5 minute). Deversați apa de clătire într-un rezervor dedicat de tratare a apelor uzate rezistente la coroziune, nu direct în canalizare;
Dezasamblați supapa defectă (clătiți suprafața supapei cu apă pentru a îndepărta coroziunea reziduală), inspectați coroziunea pe miezul și scaunul supapei (de exemplu, înlocuiți miezurile din oțel inoxidabil cu miezuri Hastelloy dacă apar gropi), înlocuiți componentele deteriorate și reinstalați. După instalare, efectuați un test de etanșeitate (cu azot, presiune de testare de 1,2 ori presiunea de lucru, mențineți timp de 30 de minute fără scurgeri).
VII. Pe ce ar trebui să se concentreze în timpul inspecțiilor zilnice ale supapelor de proces? Păstrați această listă de verificare a inspecției la îndemână
Inspecțiile zilnice trebuie să fie „cuprinzătoare și minuțioase”, combinând „inspecția vizuală, testarea sculelor și verificarea funcționării” pentru a identifica rapid pericolele. Mai jos este o listă de verificare detaliată a inspecției, cu frecvența și adâncimea ajustate în funcție de importanța supapelor (supape critice vs. generale) pentru a optimiza alocarea resurselor.
1. Standarde de inspecție clasificate în funcție de importanța supapei
În sistemele industriale, supapele sunt clasificate în funcție de funcție în supape critice (de exemplu, supape de alimentare a reactoarelor, supape de siguranță pentru colector de abur, supape de izolare a fluidelor inflamabile) și supape generale (de exemplu, supape obișnuite de apă de răcire, supape de scurgere). Cerințele lor de inspecție diferă semnificativ:
Supape critice (frecvența de inspecție: o dată pe zi, monitorizare 24 de ore pentru unii):
Pe lângă verificările de bază, adăugați „testare de înaltă precizie” și „înregistrare de stare”:
Utilizați transmițătoare de presiune pentru a monitoriza diferențele de presiune în timp real de-a lungul supapei (de exemplu, pentru supapele cu glob de alimentare cu reactoare, diferența normală de presiune ar trebui să fie ≤0,2 MPa; o creștere bruscă indică o posibilă blocare a miezului supapei) și înregistrați datele de presiune pe oră;
Pentru supapele electrice, utilizați un multimetru pentru a testa curentul și tensiunea actuatorului (de exemplu, pentru un curent nominal de 10A, fluctuația curentului real ar trebui să fie ≤±0,5A; curentul anormal indică defecțiunea motorului sau blocarea miezului supapei);
Efectuați un „test offline” o dată pe săptămână: închideți supapele de izolare din amonte și aval, testați supapa (presiunea de testare de 1,1 ori presiunea de lucru, mențineți timp de 1 oră) și verificați performanța de etanșare;
Stabiliți un „dosar de sănătate al supapei” pentru a documenta presiunea, debitul și senzația de funcționare în timpul fiecărei inspecții. Utilizați analiza tendințelor pentru a evalua îmbătrânirea supapei (de exemplu, o creștere lunară de 0,1 ml/min a scurgerilor de suprafață de etanșare indică îmbătrânirea etanșărilor care necesită înlocuire proactivă).
Supape generale (frecvența inspecției: o dată pe săptămână, inspecție aprofundată o dată pe lună):
Concentrați-vă pe „verificarea funcției de bază” pentru a reduce costurile inutile de testare:
Inspectați vizual corpul supapei pentru coroziune sau scurgere evidentă și verificați dacă mânerul de operare este intact;
Acționați manual supapa o dată pe lună (ciclu complet deschis-închidere) pentru a verifica dacă există blocaje. Dacă rezistența crește semnificativ, efectuați întreținerea lubrifierii;
Verificați dacă șuruburile flanșei sunt slăbite o dată pe trimestru (utilizați o cheie pentru a roti ușor șuruburile; strângeți din nou la 80% din cuplul nominal dacă șuruburile se rotesc mai mult de 1/4 de tură);
Pentru supapele utilizate rar (de exemplu, supapele de scurgere), deschideți-le o dată pe lună (timp de 5-10 secunde) pentru a preveni blocarea miezului supapei din cauza inactivității prelungite.
2. Înregistrările de inspecție și procesul de tratare a problemelor
Inspecțiile nu sunt „formalități” – înregistrarea standardizată și manipularea în buclă închisă asigură rezolvarea în timp util a pericolelor:
Elemente cheie din înregistrarea inspecției:
Utilizați înregistrarea „copie de rezervă electronică pe hârtie”, inclusiv:
Informații de bază: timpul de inspecție, inspectorul, numărul de supapă, locația, tipul și specificațiile;
Date de stare: presiune (valori amonte și aval), temperatură (temperatura suprafeței corpului supapei), scurgeri (prezență/absență, rata de scurgere) și starea de funcționare (netedă/blocat);
Anomalii: descrieri detaliate ale anomaliilor (de exemplu, „Pcurgere la conexiunea cu flanșă a supapei FV-001, 1 picătură la fiecare 10 secunde”) și locații adnotate (cu fotografii la fața locului).
Încărcați înregistrările în sistemul de management al echipamentelor în timp real pentru revizuire și trasabilitate de la distanță de către manageri.
Proces de tratare a problemelor în buclă închisă:
Implementați „manipularea clasificată și rectificarea în termen” în funcție de gravitatea problemei:
Probleme de urgență (de exemplu, scurgeri severe, blocaj care împiedică operarea):
Opriți imediat sistemul și activați planul de urgență (consultați Secțiunea VI pentru gestionarea situațiilor de urgență);
Notificați personalul de întreținere pentru a dezvolta un plan de reparații în termen de 2 ore și pentru a finaliza reparațiile în 24 de ore;
Efectuați teste de presiune și de funcționare după reparație înainte de a relua utilizarea;
Organizați o „întâlnire de analiză a defecțiunilor” pentru a identifica cauzele fundamentale (de exemplu, instalarea incorectă, nepotrivirea materialului) și pentru a preveni reapariția.
Probleme generale (de exemplu, scurgeri minore, rezistență crescută la funcționare):
Documentați detaliile și dezvoltați un plan de rectificare (de exemplu, „Ungerea completă în 3 zile”);
Inspectorii verifică rectificarea și confirmă rezoluția;
Dacă problemele reapar (de exemplu, 3 scurgeri în 6 luni), evaluați înlocuirea supapei (de exemplu, îmbunătățirea materialului, schimbarea tipului).
Pericole potențiale (de exemplu, etanșări îmbătrânite, coroziune minoră a corpului supapei):
Clasificarea pericolelor (de exemplu, risc scăzut: 3 luni de viață rămasă a etanșării; risc mediu: adâncime de coroziune de 0,1 mm care necesită reinspecție bisăptămânală);
Urmăriți pericolele într-o „listă de riscuri” cu reinspecție regulată până la rezolvare;
Abordați pericolele cu risc scăzut în timpul opririlor programate pentru a evita întreruperile producției.
3. Precauții de inspecție pentru scenarii speciale
Ajustați metodele de inspecție pentru medii extreme pentru a asigura siguranță și acuratețe:
Medii cu temperatură înaltă (de exemplu, lângă cazane, conducte de petrol cu temperaturi ridicate):
Purtați echipament de protecție împotriva temperaturii ridicate și evitați contactul direct cu corpul supapei;
Utilizați un termometru cu infraroșu pentru a măsura temperatura suprafeței corpului supapei (mențineți o distanță de siguranță de ≥1m pentru temperaturi >300°C). Dacă temperatura depășește limita de proiectare (de exemplu, 420°C pentru o supapă de 400°C), investigați posibilele scurgeri interne;
Evitați inspecțiile prelungite în perioadele cu temperaturi ridicate (de exemplu, după-amiezi de vară) pentru a preveni insolația.
Medii umede/corozive (de exemplu, stații de tratare a apelor uzate, ateliere chimice):
Purtați îmbrăcăminte rezistentă la coroziune și pantofi anti-alunecare pentru a preveni alunecarea sau contactul pielii cu fluide corozive;
Folosiți o lanternă pentru a inspecta zonele ascunse (de exemplu, fundul supapelor) predispuse la coroziune;
Aplicați ulei antirugină pe unelte după utilizare și depozitați-le într-un loc uscat.
Operațiuni la altitudine mare (de exemplu, supape pe rafturi de țevi):
Purtați un ham de siguranță pentru întregul corp și stați pe platforme stabile (evitați să mergeți pe țevi nelegate);
Utilizați binoclu sau drone pentru inspecții de la distanță (mențineți o distanță de 3-5m pentru a evita coliziunile);
Efectuați inspecții cu un partener (o persoană care lucrează la înălțime, o persoană care monitorizează la sol).
4. Întreținerea și calibrarea instrumentelor de inspecție
Precizia sculei are un impact direct asupra rezultatelor inspecției. Întreținerea și calibrarea regulată previn aprecierea greșită din cauza erorilor sculei:
| Tip instrument | Exemple de instrumente | Ciclul de calibrare | Standard de calibrare/Unelte | Eroare permisă | Sfaturi de întreținere zilnică |
| Instrumente de testare a presiunii | Transmițător de presiune Rosemount 3051 | 6 luni | Calibrator Druck DPI 610 (±0,025%) | ≤±0,1% | Curățați interfețele după utilizare; depozitați în zone fără vibrații |
| Instrumente de testare a temperaturii | Termometru cu infraroșu Fluke 62MAX | 6 luni | Bloc uscat Ametek (±0,1°C) | ≤±2°C (200-600°C) | Ștergeți lentila cu o cârpă uscată; evita contaminarea cu ulei |
| Instrumente de testare electrică | Multimetru Fluke 117C | 12 luni | Certificare terță parte | ≤±1,0% (tensiune/curent) | Suflați praful din cablurile de testare; păstrați cablurile de rezervă la îndemână |
VIII. Dezafectarea și înlocuirea supapelor de proces: Cum să determinați științific momentul înlocuirii?
Supapele de proces trebuie scoase din funcțiune și înlocuite cu promptitudine atunci când ajung la sfârșitul duratei de viață sau nu îndeplinesc cerințele de producție, evitând riscurile de siguranță cauzate de „utilizare excesivă”. Cu toate acestea, multe întreprinderi nu au standarde de judecată științifică, ceea ce duce fie la înlocuirea prematură (risipă de resurse), fie la înlocuirea întârziată (crearea de pericole). Mai jos sunt îndrumări privind criteriile de dezafectare, principiile de selecție a înlocuirii și specificațiile de instalare.
1. Criterii de dezafectare: Când trebuie înlocuite supapele?
Evaluați cuprinzător dezafectarea în funcție de durata de viață, degradarea performanței și riscurile de siguranță. Indicatorii de dezafectare a miezului variază în funcție de tipul de supapă:
| Tip supapă | Durată de viață (ani) | Pragul de viață de serviciu (ani, 80% din durata de viață) | Standarde de dezafectare a componentelor critice | Standarde de dezafectare cu risc de siguranță (fluide inflamabile/toxice) |
| Supape cu poartă/bil | 8-12 | 6,4-9,6 | Uzura etansarii >0,5 mm; coroziunea tijei supapei >20% grosimea peretelui | Scurgeri interne > 2x standard ANSI Clasa VI; oprire de urgență > 3 secunde |
| Supape glob/de siguranță | 6-10 | 4,8-8,0 | Crăpături scaun supapă >5mm; abaterea presiunii de reglare a supapei de siguranță >5% | Repetați scurgerea în termen de 1 lună după 2 reparații; reducerea presiunii inadecvată |
| Supape cu diafragmă | 3-5 | 2,4-4,0 | Fisuri de îmbătrânire a diafragmei; deformarea corpului supapei >0.2mm/m | Deteriorarea diafragmei provocând scurgeri de lichid; incapacitatea de a izola fluxul |
Durată de viață depășită:
Dacă o supapă depășește „pragul de viață” din tabel, efectuați un test complet de performanță (presiune, etanșare) chiar dacă nu este vizibilă nicio deteriorare evidentă. Dezafectarea dacă testele eșuează sau performanța se degradează cu >30% (de exemplu, precizia de reglare a debitului scade de la ±1% la ±3%).
Componente critice grav deteriorate:
Dezafectarea dacă costurile de reparație depășesc 50% din o supapă nouă (de exemplu, o supapă cu gură cu uzură de 0,6 mm care necesită șlefuire care costă 60% dintr-o supapă nouă).
Riscuri de siguranță incontrolabile:
Dezafectați imediat supapele din conductele de fluide inflamabile/toxice dacă îndeplinesc „standardele de risc de siguranță” din tabel (de exemplu, o supapă de închidere de urgență a gazelor naturale care durează 4 secunde pentru a se închide).
2. Principii de selecție a înlocuirii: Cum să alegi o supapă mai potrivită?
Evitați „copiarea modelului vechi” - selectați supape pe baza condițiilor actualizate de proces și a progreselor tehnice:
Adaptarea condițiilor de funcționare:
Actualizați specificațiile pentru procesele modificate (de exemplu, creșterea temperaturii de la 200°C la 300°C: înlocuiți supapele cu gură din oțel carbon cu supape din oțel aliat cu crom-molibden; creșterea presiunii de la 1,6 MPa la 2,5 MPa: treceți de la PN1,6 la PN4,0 valve cu bilă). Ajustați materialele în funcție de modificările proprietăților fluidului (de exemplu, trecerea de la apă la ape uzate care conțin sulf: înlocuiți supapele din oțel inoxidabil 304 cu supape duplex din oțel inoxidabil 2205 pentru a îmbunătăți rezistența la coroziune).
Eficiența energetică și îmbunătățirea performanței:
Acordați prioritate supapelor eficiente din punct de vedere energetic pentru a reduce consumul de energie operațional: înlocuiți supapele cu glob obișnuite cu supape cu glob cu rezistență scăzută la curgere (coeficient de rezistență la debit redus de la 5,0 la 2,0, reducând consumul de energie al pompei de apă cu 15%-20%); înlocuiți supapele manuale cu supape electrice echipate cu poziționare inteligente (precizia de reglare a fost îmbunătățită de la ±5% la ±0,5%, reducând costurile cu forța de muncă și erorile de reglare).
Reducerea costurilor de întreținere:
Selectați robinete cu structuri simple și întreținere ușoară pentru a reduce costurile operaționale pe termen lung: înlocuiți supapele cu gură care necesită înlocuire frecventă a garniturilor cu robinete cu burduf fără garnitură (ciclul de înlocuire a garniturilor extins de la 3 luni la 3 ani); înlocuiți supapele cu bilă cu etanșare dură predispuse la uzură cu supape cu bilă cu etanșare ceramică rezistente la uzură (durata de viață a suprafeței de etanșare extinsă de la 1 an la 5 ani).
3. Specificații de operare de înlocuire: Cum să asigurați calitatea instalării noii supape?
Înlocuirea noii supape urmează un proces în patru etape—„demontare-curățare-instalare-testare”—pentru a evita problemele de performanță cauzate de funcționarea necorespunzătoare:
Îndepărtarea supapei vechi:
Închideți supapele de izolare din amonte și aval și scurgeți fluidul din conductă (prin supape de scurgere sau de limitare a presiunii). Pentru fluide corozive sau inflamabile, purjați conducta cu gaz inert (de exemplu, azot) timp de cel puțin 30 de minute pentru a asigura o concentrație de fluid rezidual ≤0,1%. Când scoateți șuruburile flanșei, urmați principiul „slăbire în diagonală, în trepte” pentru a evita deformarea flanșei din cauza forței inegale. Utilizați o macara sau un stivuitor pentru a ridica fără probleme vechea supapă, prevenind coliziunile cu interfețele conductelor.
Curățarea și inspecția conductelor:
Spălați interfețele conductelor cu apă de înaltă presiune (sau aer comprimat) pentru a îndepărta impuritățile și garniturile vechi reziduale. Utilizați un micrometru interior pentru a verifica dacă diametrul interior al conductei se potrivește cu noua supapă (abatere ≤±0,5 mm). Verificați planeitatea suprafeței de etanșare a flanșei cu un tester de planeitate (abatere ≤0,1 mm/m); dacă există zgârieturi sau depresiuni, reparați cu o polizor (se obține rugozitatea suprafeței Ra ≤0,8μm după șlefuire).
Instalare nouă supapă:
Înainte de instalare, verificați dacă modelul, specificațiile și materialul noii supape corespund cerințelor de selecție. Testați acțiunea de deschidere/închidere a supapei pentru a asigura o mișcare lină a componentelor interne. În timpul instalării, asigurați-vă că supapa este aliniată cu axa conductei (abatere ≤0,5 mm/m). Strângeți șuruburile flanșei urmând principiul „strângere în diagonală, în trepte” (consultați manualul supapei pentru valorile cuplului; de exemplu, 180-200N·m pentru șuruburi cu flanșă DN100, PN4.0MPa). Pentru supapele electrice, calibrați alinierea cursei actuatorului-tijă (asigurați-vă că semnalul actuatorului este de 100% la deschidere completă și 0% la închidere completă).
Testare post-instalare:
Efectuați un test de presiune (presiunea de testare de 1,2 ori presiunea de lucru, mențineți timp de 30 de minute fără scurgeri), un test de etanșare (test de scurgere internă cu azot la 1,0 ori presiunea de lucru, mențineți timp de 1 oră cu rata de scurgere ≤1×10⁻⁶Pa·m³/s; test de scurgere externă cu apă cu săpun, fără bule de apă/electrică, testare manuală pe suprafețe cu bule de apă/electric cicluri de deschidere-închidere pentru a confirma funcționarea lină și cursa precisă). Puneți supapa în funcțiune numai după ce ați trecut toate testele și actualizați fișa medicală a supapei.
IX. Concluzie: Construirea unui sistem de management al ciclului de viață complet pentru supapele de proces
Funcționarea eficientă a supapelor de proces nu se bazează pe optimizarea unei singure legături, ci necesită construirea unui sistem de management al ciclului de viață complet „selecție-instalare-operare-întreținere-dezafectare”. De la selecția precisă pentru a evita „defecte congenitale”, instalarea standardizată pentru a pune o „fundație solidă”, întreținerea meticuloasă pentru a prelungi „durata de viață” și dezafectarea științifică pentru a obține o „înlocuire sigură”, fiecare legătură trebuie să fie strâns conectată și controlată strict.
Pentru întreprinderile industriale, este esențial să se înființeze o echipă dedicată de management al supapelor cu tehnicieni profesioniști (de exemplu, ingineri de supape, tehnicieni de operare și întreținere), să se dezvolte sisteme de management cuprinzătoare (de exemplu, proceduri de inspecție, standarde de întreținere, procese de dezafectare) și să utilizeze instrumente digitale (de exemplu, sisteme de management al echipamentelor, monitorizare inteligentă a senzorilor) pentru a realiza monitorizarea în timp real a stării de avertizare a tendințelor supapelor. Între timp, consolidați pregătirea personalului pentru a îmbunătăți capacitățile profesionale ale operatorilor și ale personalului de întreținere (de exemplu, formare regulată pentru dezasamblarea supapelor și diagnosticarea defecțiunilor, cu calificare necesară înainte de a prelua postul) pentru a evita eșecurile din eroarea umană.
Deși de dimensiuni mici, supapele de proces sunt o „verigă critică” în asigurarea funcționării stabile a sistemului industrial. Doar adoptând gândirea științifică a managementului, standardele operaționale riguroase și modernizarea tehnologică continuă — și acordând atenție fiecărui detaliu — își poate îndeplini cu adevărat rolul, asigurând siguranța, eficiența și eficiența energetică a producției industriale..