

Ceea ce separă de fapt un fiabil Producator de prindere pneumatice Din Restul
Răspunsul scurt: un producător de încredere de prindere pneumatice este definit de trei lucruri măsurabile, nu de o copie de marketing - forță de prindere repetabilă de-a lungul a mii de cicluri, construcție etanșă care rezistă la pătrunderea prafului și a umezelii și precizia cursei fălcilor între 0,02 mm și 0,05 mm. Orice altceva - culoarea acoperirii, grosimea catalogului sau dimensiunea showroom-ului - este secundar. Cumpărătorii care caută producători de prindere pneumatice încearcă, de obicei, să rezolve una dintre cele două probleme: o prindere care se uzează prea repede pe o linie de mare viteză sau o prindere care nu poate menține o forță constantă pe piesele cu finisaje diferite ale suprafeței. Ambele probleme provin din alegerile de proiectare făcute în etapa de fabricație, motiv pentru care acest ghid se concentrează pe ceea ce trebuie verificat înainte de a plasa o comandă, mai degrabă decât despre descrierile generice ale produselor.
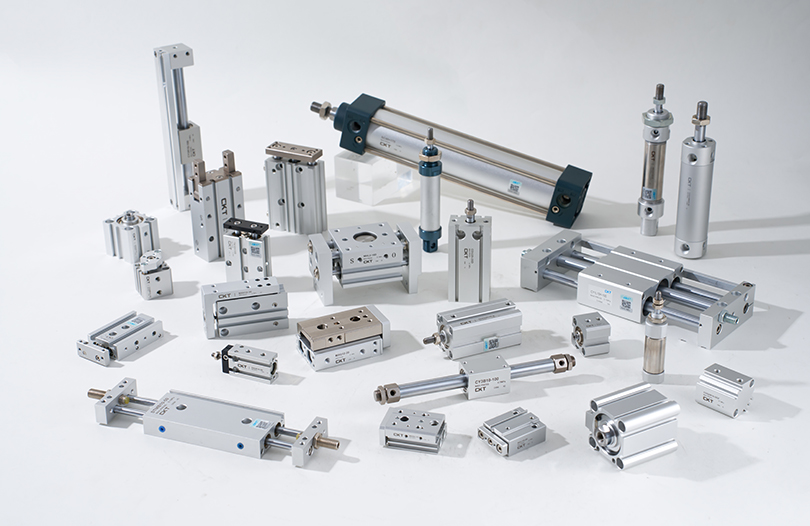
Pinzele pneumatice rămân cea mai rentabilă opțiune de scule de la capătul brațului pentru lucrări repetitive la ridicare și la locul de muncă, iar cererea a rămas puternică până în 2026, deoarece ansamblul electronicelor, liniile de subcomponente pentru automobile și automatizarea ambalajelor continuă să se extindă. Zhejiang CKT Pneumatic Co., Ltd și-a construit catalogul în jurul acestei curbe exacte a cererii, producând linii de prindere paralele, unghiulare și cu trei fălci destinate integratorilor OEM care au nevoie de timpi de livrare consecvenți la fel de mult ca și performanță constantă.
Cum o prindere pneumatică transformă de fapt presiunea aerului în forță de prindere
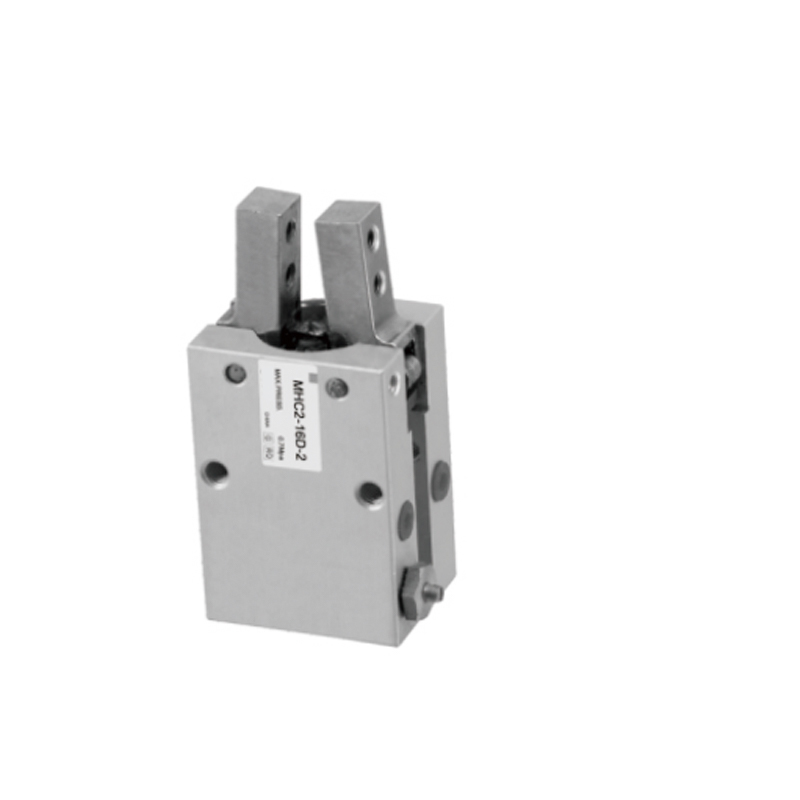
O prindere pneumatică este un dispozitiv de acționare mecanic care transformă presiunea aerului comprimat în mișcare liniară sau unghiulară a fălcilor printr-un mecanism cu piston și camă sau piston și cremalieră. Aerul intră într-un orificiu, împinge un piston de-a lungul unui orificiu, iar acea mișcare a pistonului este tradusă în forța de închidere a fălcilor printr-o legătură mecanică. Relația este simplă, dar adesea greșit înțeleasă de cumpărători care compară fișele de specificații:
Componentăele de bază în secvență
- Corpul cilindrului - găzduiește pistonul și definește diametrul alezajului, care stabilește direct forța teoretică maximă
- Piston și tijă - elementul mobil care primește presiunea aerului pe una sau ambele părți
- Legătura cu came sau cu cremă și pinion — transformă cursa liniară a pistonului în mișcare a fălcilor, fie paralelă, fie unghiulară
- Ghidajele fălcilor — rulmenți liniari sau culisoare în coadă de rândunică care mențin deplasarea fălcilor fără joc lateral
- Garnituri - componenta cea mai responsabilă pentru fiabilitatea pe termen lung, deoarece uzura garniturii este principala cauză a căderii forței în câmp
Formula utilizată de integratori pentru a estima forța de prindere teoretică este F = P × A × n , unde P este presiunea aerului de alimentare, A este aria efectivă a pistonului și n este numărul de fălci în contact cu piesa. Acest număr este întotdeauna un plafon, nu o garanție - forța de prindere din lumea reală scade cu aproximativ 15% până la 30%, în funcție de pierderile prin frecare în legătură, motiv pentru care două dispozitive de prindere cu diametre identice ale alezajului pot funcționa foarte diferit în funcție de toleranța de prelucrare și de proiectarea legăturii.
Circuite cu acțiune simplă versus cu dublă acțiune
Clemele cu acțiune simplă se bazează pe un arc de compresie pentru a readuce fălcile în poziția lor implicită, ceea ce înseamnă că presiunea aerului funcționează doar într-o singură direcție. Acest design este obișnuit la dimensiuni mai mici ale alezajului, unde o poziție normal închisă a fălcilor este de dorit pentru siguranță, deoarece piesa rămâne prinsă dacă presiunea aerului se pierde la mijlocul ciclului. Dispozitivele de prindere cu acțiune dublă direcționează în schimb aerul către ambele părți ale pistonului prin două porturi separate, producând o forță mai consistentă atât în direcția de deschidere, cât și în cea de închidere, cu prețul necesității unei electrovalve cu 5/2 sau 5/3 căi, mai degrabă decât supapa mai simplă cu 3/2 căi utilizată pentru circuitele cu acțiune simplă.
Rolul controlului fluxului și al amortizarii
Supapele de control al debitului montate la fiecare port de aer reglează cât de repede se deplasează pistonul, ceea ce contează mai mult decât presupun majoritatea cumpărătorilor. O falcă care se închide prea repede pe o parte delicată riscă să o marcheze sau să o crape, în timp ce o falcă care se închide prea încet devine blocaj într-un ciclu de ridicare și plasare de mare viteză. Producătorii care construiesc porturi reglabile de control al debitului, mai degrabă decât orificii fixe, oferă integratorilor mai mult spațiu pentru reglarea timpului ciclului fără a adăuga hardware extern pentru supapă. Amortizarea la sfârșitul cursei, realizată în mod obișnuit printr-o bară de protecție din elastomer mic sau o cameră interioară a pernei de aer, reduce șocurile mecanice asupra legăturii în pozițiile complet deschise și complet închise - un detaliu care apare în evaluările de viață ciclului mult mai mult decât recunosc majoritatea fișelor de specificații.
Compararea celor patru tipuri de prindere pe care producătorii le produc în mod obișnuit
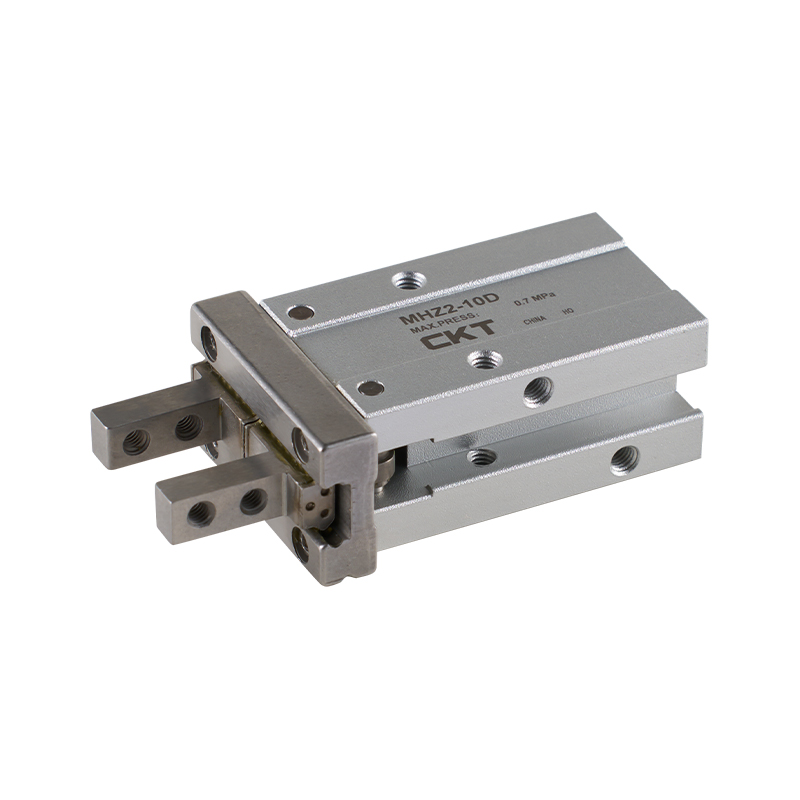
Nu toate dispozitivele de prindere pneumatice sunt construite în același mod, iar alegerea tipului greșit pentru aplicație este cea mai frecventă greșeală de aprovizionare. Tabelul de mai jos reflectă specificațiile tipice publicate de producătorii chinezi de dimensiuni medii care produc linii standard de prindere de catalog în 2026.
| Tip de prindere | Mișcarea maxilarului | Gama tipică de alezaj | Cel mai potrivit pentru |
|---|---|---|---|
| Paralel (cu două fălci) | Ambele fălci se mișcă simetric spre interior | 10 mm până la 63 mm | Piese plate sau cilindrice care necesită ridicare centrată |
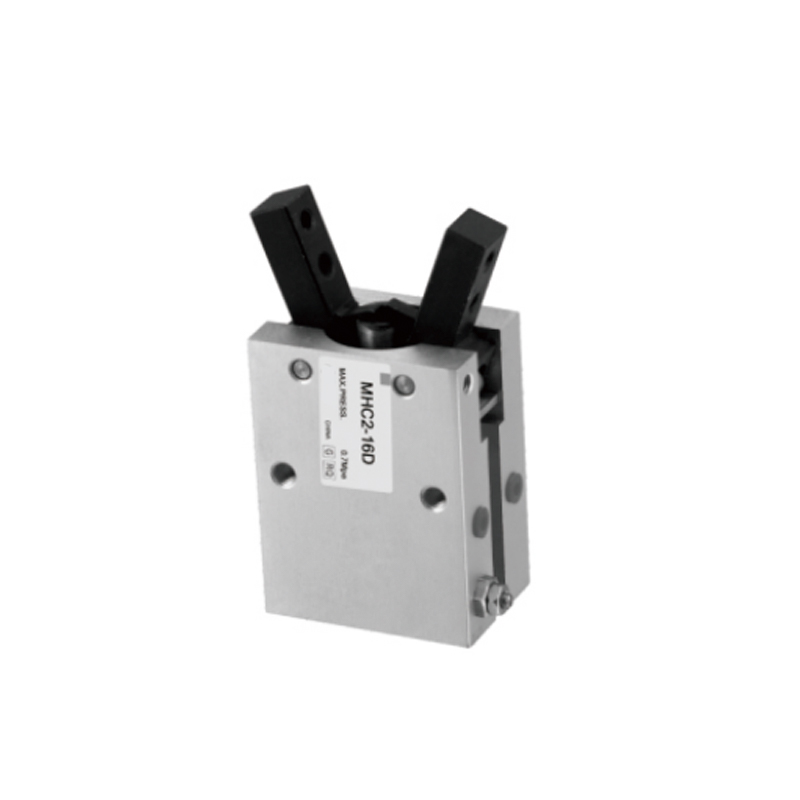
| unghiular | Fălcile se deschid pe un pivot | 16 mm până la 50 mm | Spații restrânse în care deplasarea liniară a maxilarului este restricționată |
| Centric cu trei fălci | Trei fălci se închid simultan spre centru | 20 mm până la 80 mm | Piese rotunde sau simetrice care necesită autocentrare |
| Maneta basculanta | Fălcile blocate prin comutator mecanic la sfârșitul cursei | 25 mm până la 100 mm | Piese grele care necesită forță de reținere chiar și după pierderea aerului |
Pinzele paralele reprezintă cea mai mare parte a comenzilor, deoarece majoritatea sarcinilor de preluare și plasare din electronice și asamblare ușoară implică piese plate sau cutie. Gripperele cu trei fălci înregistrează o cerere constantă din partea producătorilor care furnizează sectoare de automobile și de prelucrare, unde domină stocul rotund și componentele cilindrice.
Calcularea forței de prindere de care aveți de fapt nevoie
Integratorii urmează o regulă: forța de prindere necesară ar trebui să fie la minim de 4 până la 6 ori greutatea piesei manipulate , și mai mare pentru piesele deplasate cu viteză sau supuse unor sarcini de șoc, cum ar fi opririle bruște pe o linie alimentată cu transportor. O componentă de 2 kg care se deplasează la viteza standard de preluare și plasare are nevoie de obicei de 80 N până la 120 N de forță de prindere ca marjă de siguranță, nu cei 20 N pe care i-ar cere gravitația singură.
Producătorii care înțeleg această distincție - mai degrabă decât să citeze pur și simplu cea mai mare forță teoretică pe o fișă de specificații - tind să ofere îndrumări de dimensionare mai precise în timpul etapei de cotație. Acesta este un domeniu în care lucrul direct cu echipa de inginerie a unui producător, mai degrabă decât o companie comercială pură, tinde să producă rezultate mai bune, deoarece întrebările de dimensionare necesită cineva familiarizat cu geometria legăturii interne, nu doar cu diametrul alezajului publicat.
Un exemplu de dimensionare lucrat
Luați în considerare un suport de metal turnat de 1,5 kg mutat la viteză moderată de preluare și plasare cu două fălci în contact. Folosind factorul de siguranță de 4 până la 6 ori, forța de prindere a țintei aterizează între 59N și 88N. Dacă presiunea de alimentare este fixată la 0,5 MPa, aria efectivă necesară a pistonului funcționează înapoi de la F = P × A × n: la n = 2 fălci, rezolvând pentru A, se obține aproximativ 59 până la 88 de milimetri pătrați de suprafață efectivă a pistonului pe falcă, odată ce pierderile de frecare ale legăturii de aproximativ 25% sunt luate în considerare. unitate mai mică de 16 mm care ar atinge ținta de forță doar la vârful intervalului său de presiune nominală, fără a lăsa marje de siguranță dacă presiunea aerului din magazin fluctuează în timpul cererii de vârf a compresorului.
De ce frecarea suprafeței schimbă matematica
Calculele de mai sus presupun un coeficient moderat de frecare între degetul maxilarului și suprafața piesei, de obicei în intervalul 0,15 până la 0,3 pentru metal prelucrat pe metal prelucrat. Părțile cu suprafețe uleioase, lustruite sau acoperite cu pulbere pot scădea semnificativ acest coeficient, ceea ce înseamnă că aceeași forță de prindere teoretică se traduce printr-o capacitate de reținere mai mică. Acesta este motivul pentru care inserțiile personalizate pentru degete ale fălcilor cu suprafețe de contact texturate sau cu fața de polimer sunt atât de frecvent solicitate — cresc coeficientul efectiv de frecare fără a necesita un corp de prindere mai mare și mai scump.
Materiale și factori de calitate a construcției care determină durata de viață
Două prindere pot arăta identice pe o fișă de specificații și pot funcționa în continuare foarte diferit pe o fereastră de service de 24 de luni. Diferențiatorii sunt aproape întotdeauna ascunși în alegerile materiale și în toleranțele interne, mai degrabă decât în orice lucru vizibil din exterior.
Materiale pentru corp și piston
Corpurile din aliaj de aluminiu, anodizate în mod obișnuit după prelucrare, rămân standardul pentru aplicațiile sensibile la greutate, în timp ce șinele de ghidare din oțel călit din interiorul glisierelor fălcilor rezistă la uzură mult mai bine decât ghidajele din aluminiu netratat în condiții de ciclu înalt. Producătorii care produc cleme cu o durată de peste 2 milioane de cicluri folosesc aproape întotdeauna oțel călit și șlefuit pentru șinele de ghidare a fălcilor , deoarece contactul aluminiu-pe-aluminiu la alunecarea maxilarului este cea mai comună sursă de reacție prematură.
Selectarea compusului de etanșare
Garniturile din cauciuc nitrilic (NBR) se ocupă în mod adecvat de mediile standard de aer din atelier, dar etanșările cu fluorocarbon (FKM) sunt preferate acolo unde temperaturile ambiante depășesc 60°C sau acolo unde pinza este expusă la ceața de lichid de răcire, obișnuită în aplicațiile cu celule de prelucrare. Cumpărătorii care se aprovizionează de la producătorii de prindere pneumatice pentru liniile de ambalare adiacente alimentelor ar trebui să confirme în mod specific compatibilitatea compusului de etanșare, deoarece etanșările standard NBR se pot degrada mai repede în timpul ciclurilor repetate de spălare.
| Component | Material standard | Opțiune actualizată |
|---|---|---|
| Corpul | Aliaj de aluminiu anodizat | Aluminiu anodizat dur pentru medii abrazive |
| Sina de ghidare a fălcilor | Oțel călit | Oțel șlefuit și cromat |
| Sigilii | NBR (cauciuc nitrilic) | FKM (fluorocarbon) pentru expunere ridicată la căldură sau lichid de răcire |
| Inserții pentru degete maxilar | Oțel, neîntărit | Geometrie prelucrată la comandă pe piesă, adesea cu fața de polimer |
Consumul de aer este un cost real de operare, nu o idee ulterioară
Fiecare ciclu de prindere consumă un volum fix de aer comprimat proporțional cu dimensiunea alezajului și lungimea cursei, iar aerul comprimat este una dintre cele mai scumpe utilități dintr-o fabrică tipică odată ce pierderile de generare și distribuție sunt luate în considerare. O pinza de prindere cu alezaj de 20 mm care se desfășoară o dată pe secundă în trei schimburi poate consuma o parte semnificativ mai mare din puterea unui compresor decât bugetul pentru integratori în timpul etapei de planificare. Cumpărătorii care evaluează mai mulți producători de prindere pneumatice ar trebui să solicite consumul tipic de aer per ciclu la cursa nominală, nu doar diametrul alezajului, deoarece două grapere cu același alezaj pot diferi în lungimea cursei și, prin urmare, în aspirația de aer pe ciclu.
Prindere pneumatice versus electrice
Griperele electrice au câștigat teren în aplicațiile care necesită feedback programabil de forță sau poziție, dar gripele pneumatice rămân dominante pentru lucrul simplu la alegere și plasare datorită costului unitar mai mic și cerințelor de control mai simple. Comparația de mai jos reflectă compromisurile tipice pe care cumpărătorii le cântăresc atunci când decid între cele două.
| Factorul | Gripper pneumatic | Gripper electric |
|---|---|---|
| Cost unitar | Mai jos, de obicei o fracțiune dintr-o unitate electrică echivalentă | Mai mare, condus de costul motorului și al controlerului |
| Controlul forței | Fixat prin presiunea de alimentare, reglabil doar prin regulator | Programabil și repetabil la mai multe niveluri de forță |
| Este nevoie de infrastructură | Alimentare cu aer comprimat și filtrare | Cablaje electrice și un controler de mișcare |
| Viteza de ciclu | În general, mai rapid pentru o mișcare simplă de deschidere-închidere | Puțin mai lent, dar cu control al poziției mai fin |
Unde prinderile pneumatice fac cea mai grea ridicare din industrie
Cererea pentru producătorii de prindere pneumatice se întinde pe un set mai larg de industrii decât se așteaptă inițial majoritatea cumpărătorilor, iar cerințele de dimensionare și configurație a fălcilor diferă semnificativ între ele.
- Asamblare electronică — prinderi paralele cu orificiu mic, în intervalul de la 6 mm la 20 mm pentru manipularea modulelor PCB, conectorilor și carcaselor mici
- Subansamblu auto — dispozitive de prindere cu trei fălci și cu bascule cu alezaj mijlociu până la mare pentru componentele motorului, piste de rulmenți și piese metalice cilindrice
- Ambalare și manipulare a carcasei — dispozitive de prindere unghiulare cu degete de fălci extinse pentru cutii de carton, pungi și mărfuri neregulate din ambalaj moale
- Ingrijirea masinii — prinderi paralele rezistente, clasificate pentru expunerea repetată la lichid de răcire și așchii de metal în interiorul celulelor de lucru CNC
- Ansamblu dispozitiv medical — prinderi de precizie cu diametru mic, cu toleranțe strânse de repetabilitate, adesea sub 0,02 mm
Aplicațiile de îngrijire a mașinilor, în special, tind să împingă producătorii către carcase de prindere etanșe, cu rating IP64, deoarece pătrunderea lichidului de răcire în orificiul pistonului este una dintre cele mai rapide modalități de a scurta durata de viață a unei instalații de prindere adiacente CNC.
Montarea prinderii pe un braț robot sau pe un cadru fix de automatizare
Cele mai multe prinderi pneumatice sunt livrate cu un model de flanșă de montare standardizat care se potrivește cu interfețele obișnuite ale încheieturii mâinii robotului, dar cumpărătorii care integrează o prindere pe un cadru fix de preluare și plasare, mai degrabă decât un braț robot, au adesea nevoie de un suport de suport mai simplu. Confirmarea din timp a interfeței de montare evită o întârziere obișnuită în care prinderea ajunge construită corect, dar integratorul trebuie să prelucreze o placă adaptoare înainte de a putea continua instalarea. Traseul cablului și al liniilor de aer merită, de asemenea, o atenție timpurie - prinderile montate pe încheietura mâinii unui robot în mișcare au nevoie de furtun de aer flexibil, evaluat pentru ciclism flexibil continuu, care este o specificație diferită de linia de aer rigidă utilizată pe o prindere cu poziție fixă.
Opțiuni de feedback de la senzor
Sentirea poziției pe o prindere pneumatică este de obicei gestionată prin comutatoare magnetice cu lame sau senzori cu stare solidă montați într-o fantă de-a lungul corpului cilindrului, detectând când pistonul atinge poziția complet deschis sau complet închis. Acest feedback binar deschis/închis este suficient pentru majoritatea sarcinilor de preluare și plasare, dar aplicațiile care trebuie să detecteze o piesă care este prezentă, dar subdimensionată, uneori numită funcție de închidere parțială sau de detectare parțială, necesită o poziție intermediară a senzorului sau un circuit analog de detectare a părții bazat pe presiune. Cumpărătorii cu această cerință ar trebui să confirme compatibilitatea slotului senzorului și tipul senzorului în timpul etapei de ofertă, mai degrabă decât după ce prinderea a fost deja prelucrată.
Practici de întreținere care prelungesc durata de viață a gripei dincolo de perioada de garanție
- Inspectați lunar filtrarea conductei de aer - contaminarea cu particule în aerul de alimentare este cauza principală a accelerației uzurii sigiliei
- Re-ungeți alezajul pistonului la un interval fix, în loc să așteptați scăderea performanței, de obicei la fiecare 500.000 până la 1.000.000 de cicluri, în funcție de ciclul de funcționare
- Verificați jocul ghidajului fălcilor trimestrial folosind un indicator cadran; Jocul care depășește 0,1 mm semnalează uzura șinei de ghidare care necesită înlocuire
- Verificați cuplul șuruburilor de montare după prima lună de funcționare, deoarece slăbirea vibrațiilor este obișnuită la sculele nou instalate
- Numărări de cicluri de șenile pe pinza, acolo unde este posibil, deoarece majoritatea producătorilor evaluează durata de viață în cicluri, mai degrabă decât în timpul calendaristic
Facilitățile care implementează lubrifierea programată a găurilor, mai degrabă decât întreținerea reactivă, raportează de obicei durata de viață a gripei care se extinde cu 30% până la 40% dincolo de evaluarea de bază a producătorului, pe baza jurnalelor de întreținere partajate de integratorii de automatizare de dimensiuni medii care manipulează linii de producție cu mai multe schimburi.
Simptome comune de câmp și ce înseamnă de obicei
| Simptom | Cauza probabilă | Remediere tipică |
|---|---|---|
| Forța de prindere slăbește treptat | Sigilați uzura sau scurgerea găurii de la aerul contaminat | Înlocuiți setul de etanșare, verificați filtrarea în amonte |
| Jocul maxilarului sau clătinarea la extensie completă | Uzura șinei de ghidare din cauza numărului mare de cicluri | Înlocuiți ansamblul șinei de ghidare |
| Timp de ciclu lent sau lent | Linie de alimentare cu aer subdimensionată sau controlul debitului înfundat | Verificați diametrul conductei și curățați orificiul de control al debitului |
| Scurgere de aer audibilă din corp | Defecțiunea etanșării pistonului sau racordul slăbit | Strângeți mai întâi fitingurile, apoi inspectați garniturile interne |
| Preluare inconsecventă a piesei | Suprafața degetului maxilarului uzată sau contaminată | Curățați sau înlocuiți inserțiile pentru degetele maxilarului |
Ce să verificați înainte de a plasa o comandă la un producător de prindere pneumatice
Aprovizionarea de la producători de peste mări introduce un nivel de due diligence pe care cumpărătorii autohtoni îl ignoră uneori, iar omiterea acestuia este locul în care își are originea cel mai mare regret de aprovizionare. Înainte de a confirma o comandă, cumpărătorii ar trebui să solicite următoarele direct de la echipa de inginerie de vânzări a producătorului:
Documentatie de solicitat
- Curbele efective de forță versus presiune măsurate, nu doar cifra teoretică bazată pe formule
- Durată de viață nominală la ciclul de funcționare specific care se potrivește aplicației dvs., deoarece o valoare nominală de 5 milioane de cicluri la viteză mică nu se transferă direct la o linie de mare viteză
- Exemplu de raport de inspecție dimensională pentru paralelismul maxilarului și repetabilitate
- Timp de livrare standard versus timpul de livrare pentru prelucrarea personalizată cu degete cu fălci, care este adesea blocajul real în calendarele proiectului
Zhejiang CKT Pneumatic Co., Ltd este unul dintre câțiva producători chinezi consacrați în acest spațiu care furnizează atât linii de prindere de catalog standard, cât și prelucrare personalizată a degetelor cu falci pentru integratori OEM, iar aceeași listă de verificare a diligenței de mai sus se aplică indiferent de producătorul de prindere pneumatice pe care un cumpărător îl evaluează. Solicitarea de unități de eșantion pentru testarea ciclului intern înainte de a se angaja la o comandă de producție completă rămâne cea mai fiabilă modalitate de a valida o nouă relație cu furnizorii, în special pentru cumpărătorii care integrează grapere într-o linie în care costul timpului de nefuncționare este ridicat.
Cum arată o cronologie tipică a cotațiilor
Pentru dimensiunile standard ale alezajului de catalog fără degete personalizate ale fălcilor, livrarea ofertei de la un producător consacrat este de obicei rapidă, adesea în decurs de una până la două zile lucrătoare odată ce forța, cursa și interfața de montare necesare sunt confirmate. Prelucrarea personalizată a degetelor de fălci extinde acest interval de timp în mod semnificativ, deoarece necesită un ciclu de revizuire a desenelor înainte de a începe prelucrarea. Cumpărătorii cu un termen limită pentru proiect ar trebui să trimită desenele pieselor pentru proiectarea degetelor maxilarului cât mai devreme posibil, chiar înainte de a finaliza dimensiunea alezajului, deoarece geometria degetului falcii și dimensionarea gripei sunt adesea decise împreună, mai degrabă decât într-o secvență strictă.
Construirea unei imagini oneste a costului total de proprietate
Prețul unitar este doar un articol din costul real al implementării unei prinderi pneumatice pe o linie de producție. O comparație completă a costului total între două oferte concurente ar trebui să includă prețul unitar al gripei, costul așteptat de înlocuire a setului de etanșare pe o fereastră de trei ani, costul consumului de aer la ratele efective de electricitate și eficiență a compresorului ale instalației și costul forței de muncă pentru întreținerea programată versus reparația reactivă. O prindere cu un preț cu 10% mai mare în avans, dar evaluată pentru o durată de viață dublă pe șinele de ghidare întărite funcționează frecvent mai ieftin pe o perioadă de implementare de trei ani odată ce sunt luate în considerare forța de muncă de înlocuire și timpul de nefuncționare a liniei, motiv pentru care doar prețul unitar este o bază slabă pentru compararea producătorilor de prindere pneumatice.
Un glosar de referință rapidă pentru fișele de specificații ale gripei
| Termen | Ce înseamnă |
|---|---|
| Diametrul alezajului | Diametrul interior al cilindrului, motorul principal al ieșirii forței teoretice |
| AVC pe maxilar | Distanța parcursă de fiecare falcă de la complet deschis la complet închis |
| Repetabilitate | Cât de constant revin fălcile la aceeași poziție ciclu după ciclu |
| Durată de viață nominală | Numărul de cicluri de deschidere-închidere pe care se așteaptă să le efectueze pinza înainte de a fi nevoie de service major |
| Capacitate de încărcare moment | Sarcina maximă decentrată sau de cuplu pe care ghidajele falcilor o pot tolera fără uzură accelerată |
| Evaluare IP | O scară standardizată care descrie rezistența la pătrunderea prafului și a lichidului în carcasa gripei |
Întrebări frecvente
Ce presiune a aerului au nevoie de majoritatea prinderilor pneumatice pentru a funcționa corect?
Majoritatea prinderilor pneumatice industriale sunt evaluate pentru un interval de presiune de lucru de la 0,3 MPa la 0,7 MPa (aproximativ 44 la 100 psi), cu 0,5 MPa la 0,6 MPa fiind cel mai comun punct de operare pe sistemele standard de aer de atelier. Mersul sub minimul nominal reduce proporțional forța de prindere disponibilă, în timp ce depășirea maximului nominal accelerează uzura etanșării.
Cât timp durează de obicei prinderile pneumatice înainte de a fi nevoie de înlocuire?
Pinzele de catalog standard sunt de obicei evaluate între 3 milioane și 10 milioane de cicluri, în funcție de dimensiunea alezajului, materialul de ghidare a fălcilor și ciclul de funcționare. Modelele rezistente cu șine de ghidare din oțel călit și etanșări îmbunătățite se pot extinde cu mult dincolo de această gamă cu lubrifiere programată.
Pot prinderea pneumatică să țină o piesă dacă alimentarea cu aer se pierde la jumătatea ciclului?
Prinderile paralele standard asistate cu arc sau cu dublă acțiune vor elibera sau își vor pierde forța de reținere dacă presiunea aerului scade, motiv pentru care modelele de pârghie basculante sunt specificate pentru aplicații în care forța de reținere trebuie menținută chiar și în timpul unei întreruperi momentane a alimentării cu aer.
Care este diferența dintre prinderile pneumatice cu acțiune simplă și cu acțiune dublă?
Griperele cu acțiune simplă folosesc presiunea aerului pentru a deschide sau închide într-o direcție și un arc pentru a returna fălcile, în timp ce grinzile cu acțiune dublă folosesc presiunea aerului atât pentru mișcările de deschidere, cât și pentru închidere, producând în general o forță mai mare și mai consistentă în ambele direcții cu prețul necesității a două linii de aer în loc de una.
Cum aleg dimensiunea corectă a alezajului pentru o anumită greutate a piesei?
Începeți de la forța de prindere necesară (de obicei, de 4 până la 6 ori greutatea piesei, mai mare pentru manipularea la viteză mare), apoi faceți referințe încrucișate cu tabelul forță versus presiune publicat de producător pentru fiecare dimensiune a alezajului la presiunea dvs. de alimentare disponibilă, mai degrabă decât dimensionarea numai după dimensiunile piesei.
Producătorii de prindere pneumatice oferă în mod obișnuit prelucrarea personalizată a degetelor cu falci?
Da, cei mai mulți producători consacrați oferă prelucrare personalizată a degetelor pentru falci pentru a se potrivi cu geometria specifică a piesei, deoarece degetele standard ale falcilor plate sunt rareori optime pentru piesele neregulate sau delicate. Timpul de livrare pentru degetele personalizate este de obicei mai lung decât pentru unitățile standard de catalog, așa că acest lucru ar trebui confirmat la începutul procesului de ofertă.
Cât aer consumă o pinza pneumatică tipică pe ciclu?
Consumul de aer depinde de dimensiunea alezajului și lungimea cursei, dar ca referință aproximativă, o pinza paralelă de dimensiuni medii de 20 mm până la 25 mm consumă în mod obișnuit undeva în intervalul 0,05 până la 0,15 litri de aer liber pe ciclu complet la o presiune de alimentare de 0,5 MPa. Cumpărătorii care execută linii cu viteză mare de ciclu ar trebui să solicite cifrele de consum măsurate de producător, mai degrabă decât estimarea doar din dimensiunea alezajului, deoarece proiectarea legăturii afectează volumul real de măturat.
Poate fi folosită o prindere pneumatică într-un mediu de spălare sau adiacent alimentelor?
Da, dar necesită de obicei o prindere construită cu materiale de corp rezistente la coroziune, compuși de etanșare îmbunătățiți, clasificați pentru substanțele chimice de spălare și fante pentru senzori sigilate pentru a preveni pătrunderea umezelii. Unitățile standard de catalog nu sunt de obicei evaluate pentru expuneri repetate la spălare fără aceste upgrade, așa că acest lucru ar trebui să fie semnalat în mod explicit atunci când solicitați o ofertă.
Care este diferența dintre repetabilitatea maxilarului și precizia maxilarului?
Repetabilitate descrie cât de constant se întorc fălcile la aceeași poziție în cicluri repetate, în timp ce acuratețea descrie cât de aproape este acea poziție de poziția țintă. Un dispozitiv de prindere poate avea o repetabilitate excelentă, dar poate fi încă puțin din poziția reală dacă nu a fost calibrat corect în timpul instalării, motiv pentru care ambele cifre contează pentru lucrările de asamblare de precizie.
Cum știu dacă am nevoie de o prindere cu autocentrare în loc de o prindere paralelă standard?
Dispozitivele de prindere cu autocentrare, de obicei cu trei fălci, sunt alegerea potrivită ori de câte ori poziția centrală a piesei contează pentru precizia de plasare în aval și piesa în sine este rotundă sau simetrică, deoarece fălcile se închid simultan spre un centru comun, indiferent de locul în care piesa aterizează prima dată în deschiderea fălcilor. O prindere paralelă standard cu două fălci nu garantează acest comportament de centrare decât dacă piesa este deja poziționată exact înainte de închiderea fălcilor.
Ce determină o prindere pneumatică să dezvolte o clătinare excesivă a maxilarului în timp?
Oscilarea maxilarului este aproape întotdeauna uzură în șina de ghidare sau rulmentul liniar care menține maxilarul să se deplaseze în linie dreaptă. Această uzură accelerează mai rapid pe șinele de ghidare din aluminiu în condiții de sarcină laterală mare, motiv pentru care șinele de ghidare din oțel călit sunt specificate pentru aplicații cu ciclu înalt sau piese grele.